济南速特数控设备:数控机床产品选型与加工精度提升方案解析
日期:2026-09-22
标签:数控设备,数控机床,工业设备,济南制造,速特数控
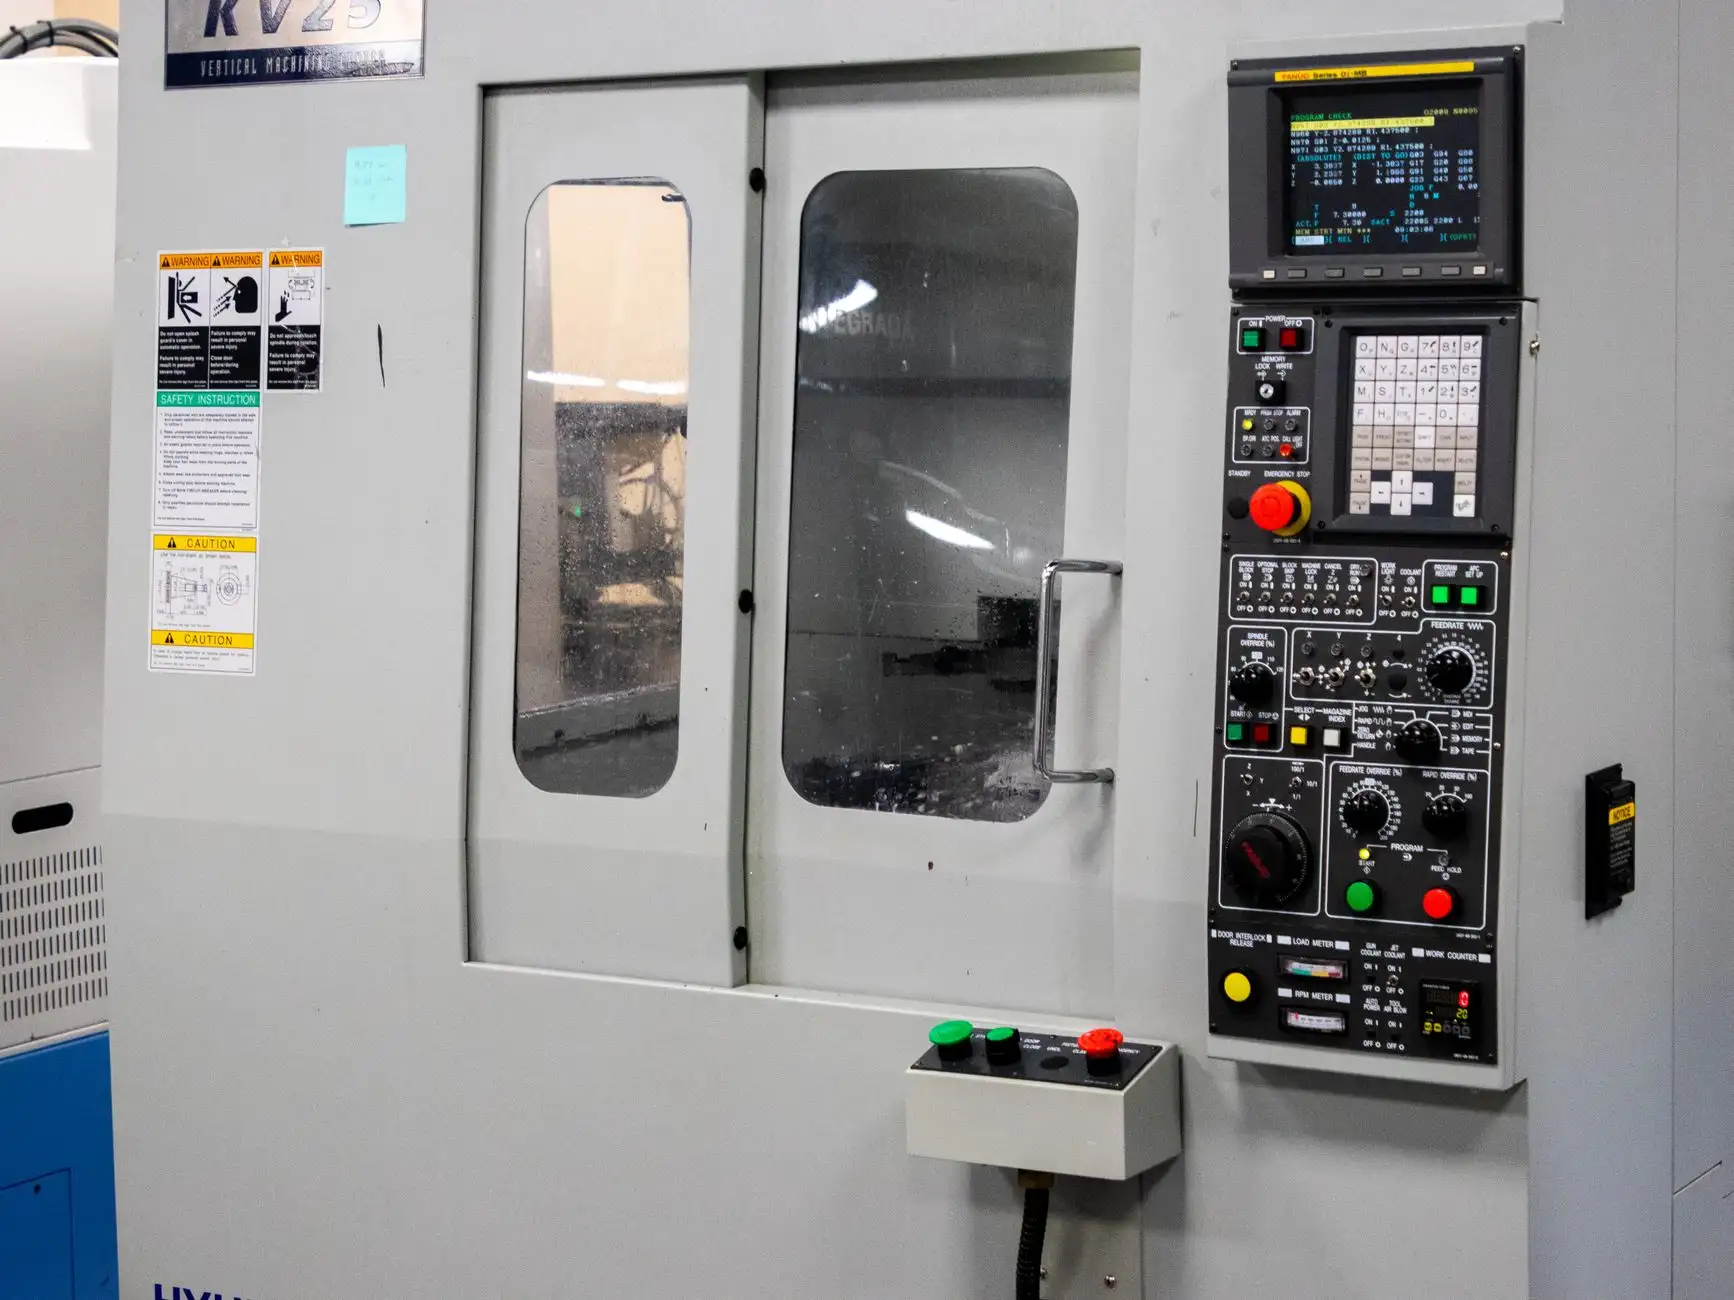
在金属切削加工现场,一台数控机床的选型是否合理,往往决定了后续三到五年的加工效率与良品率。济南速特数控设备有限公司在长期服务山东及周边制造企业的过程中发现,许多客户在采购数控设备时过度关注价格或单一参数,却忽略了刚性匹配、热稳定性与控制系统开放度之间的关联。本文从实际工艺出发,梳理选型逻辑与精度提升的可执行路径。
一、选型前必须厘清的三个工艺参数
选型不是对照样本勾选配置,而是从零件工艺反推设备规格。以下三项参数如果前期没有确认,后期很难通过调整弥补:
- 切削力与主轴功率匹配:以45号钢粗铣为例,每毫米切削深度约需0.8-1.2kW主轴功率。若长期满负荷运行,建议预留20%功率余量。
- 快速移动与切削进给的加速度:加速度不足会导致拐角处实际进给低于编程值,影响表面质量。加工模具型腔时,各轴加速度建议不低于0.5g。
- 重复定位精度与零件公差的比例:通常设备重复定位精度应控制在零件公差的1/3以内。例如公差±0.02mm的零件,设备重复定位精度需≤±0.006mm。
济南速特数控设备在为客户做选型评估时,会要求提供典型零件图纸与毛坯状态,而非仅凭“最大加工尺寸”推荐机型——这是济南制造服务团队与纯贸易商的核心区别。
二、加工精度提升的四个可操作方向
设备到厂只是起点,精度是动态维持的结果。以下措施按投入产出比排序:
- 丝杠预拉伸与双螺母消隙:针对长行程数控机床,丝杠热伸长可造成0.03-0.08mm的定位漂移。采用预拉伸结构并配合定期激光干涉仪检测,可将漂移控制在0.01mm以内。
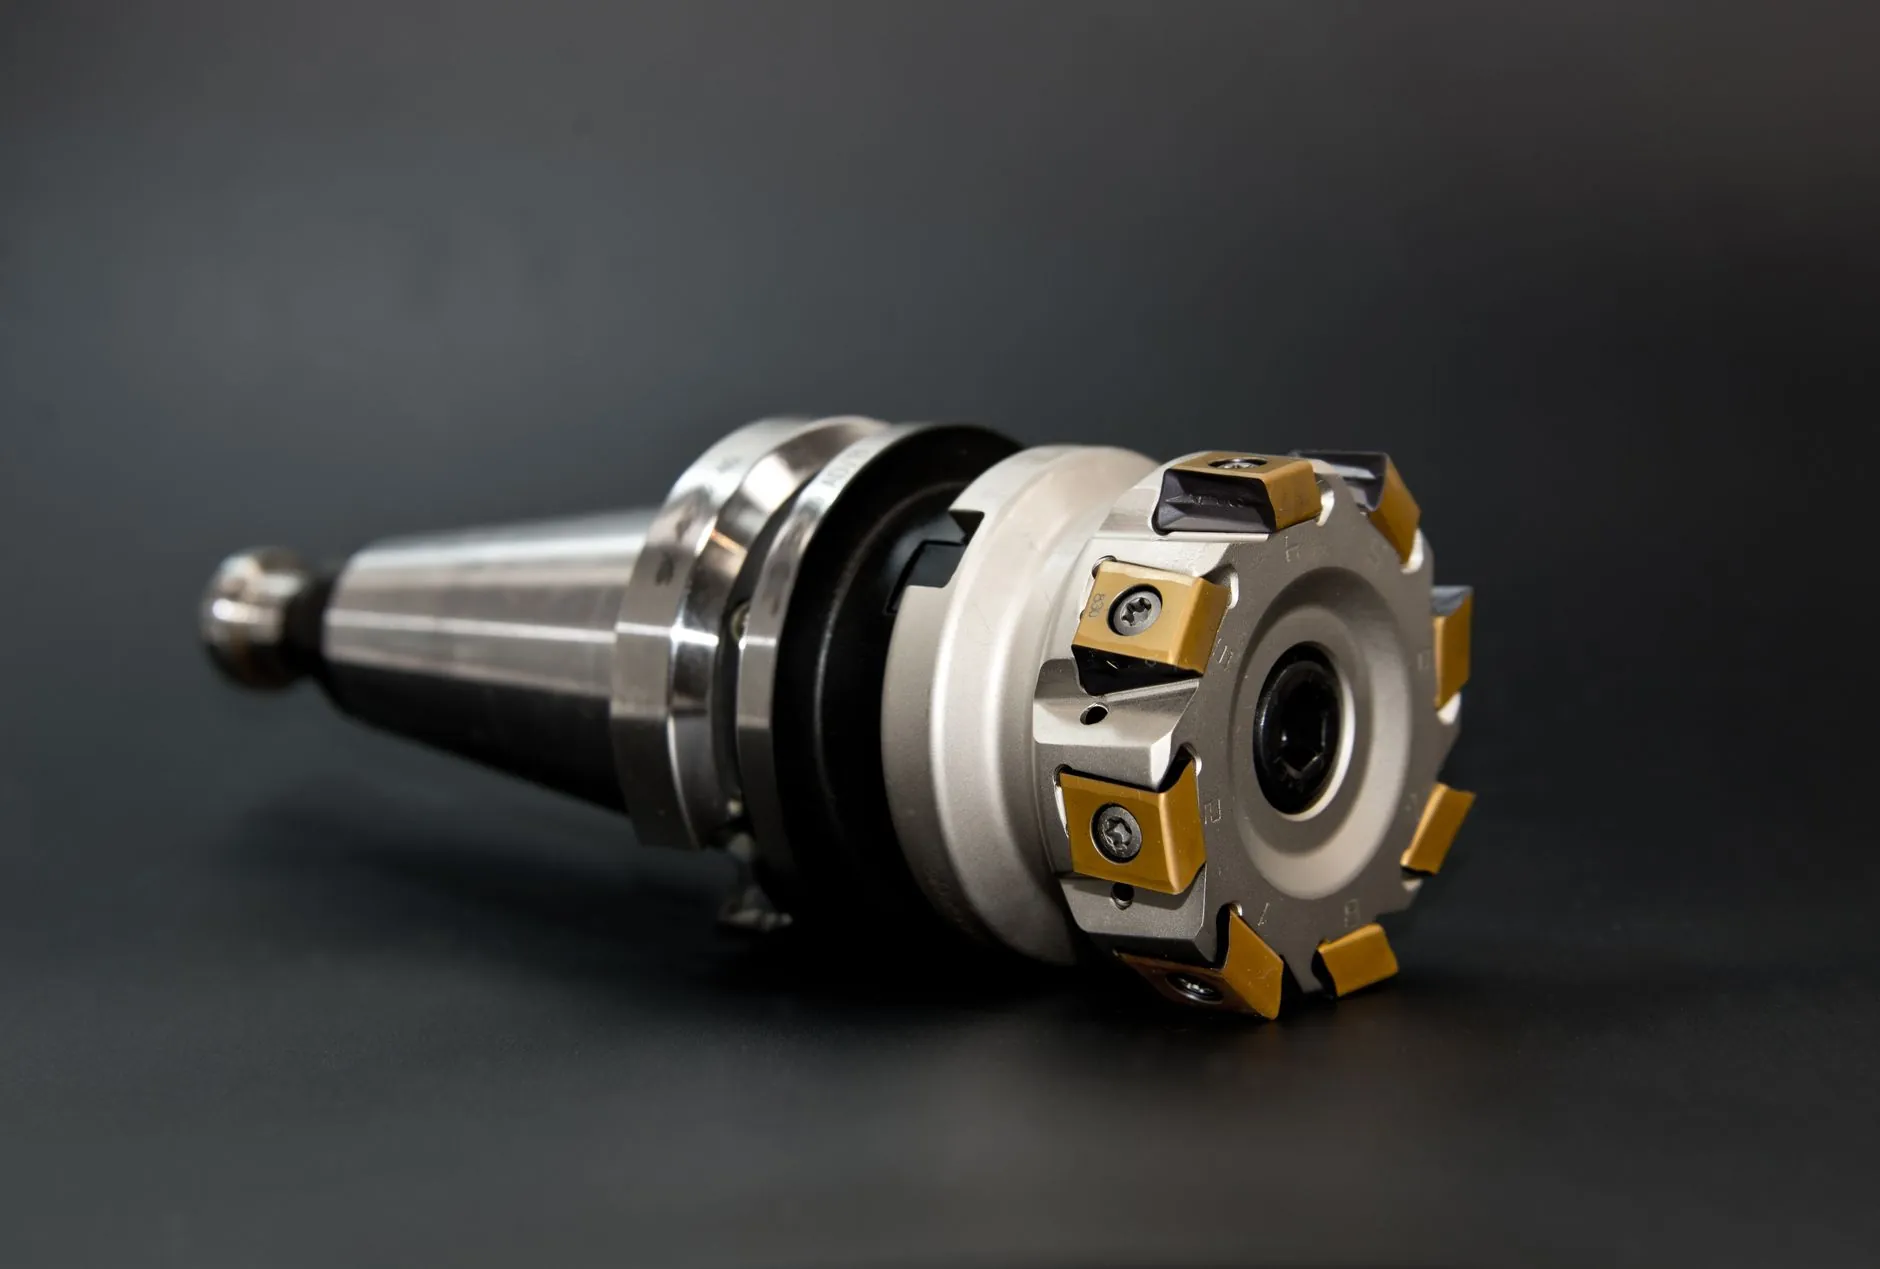
- 主轴热平衡管理:主轴连续运转2小时后温升可达15-20℃,轴向热伸长约0.02mm。建议在程序中加入暖机循环,或选用带主轴热补偿功能的控制系统。
- 刀具路径优化:在拐角处采用圆弧过渡代替直角换向,可减少机床振动。以加工中心铣削方槽为例,圆弧过渡可使表面粗糙度Ra值从3.2μm降至1.6μm。
- 定期几何精度校准:每6个月检查一次各轴垂直度、平行度,每年做一次激光干涉仪全行程定位精度检测。数据存档,形成精度衰减趋势图。
这些方法不需要更换硬件,但对操作与维护体系有要求。济南速特数控设备在交付工业设备时,会同步提供精度维护清单与建议检测周期。
三、常见问题与现场判断
加工精度突然下降时,不必急于联系厂家。可先按以下顺序排查:
- 检查程序中的刀具补偿值是否被误修改;
- 确认工件装夹是否产生过定位或夹紧变形;
- 观察切削液浓度与过滤状态,劣化切削液会导致热变形加剧;
- 用千分表检测主轴端面跳动,若超过0.01mm则需检查主轴锥孔清洁度或拉钉状态。
多数精度问题源于工艺系统而非设备本身。速特数控的技术支持团队在远程诊断时,会优先要求客户提供加工视频与检测数据,避免盲目拆机。
从选型到精度维持,数控设备的效能释放依赖对工艺细节的持续管理。济南速特数控设备有限公司立足济南制造,面向山东及全国客户提供数控机床选型咨询、精度检测与维护方案。如需针对具体零件做设备匹配评估,可联系速特数控技术部获取参数级建议。