数控设备与工业机械对比分析:济南制造企业如何匹配高效加工中心
日期:2026-09-29
标签:数控设备,数控机床,工业设备,济南制造,速特数控
在济南章丘、历下等制造业聚集区,不少企业主最近都在盘算同一件事:车间里那台老铣床,到底该修还是该换?一边是传统工业设备还能凑合用,另一边是同行上了数控机床后,加工效率和精度明显拉开差距。这种纠结背后,其实是对数控设备与传统工业机械本质差异的认识不够清晰。
从"能转就行"到"微米级控制":差在哪
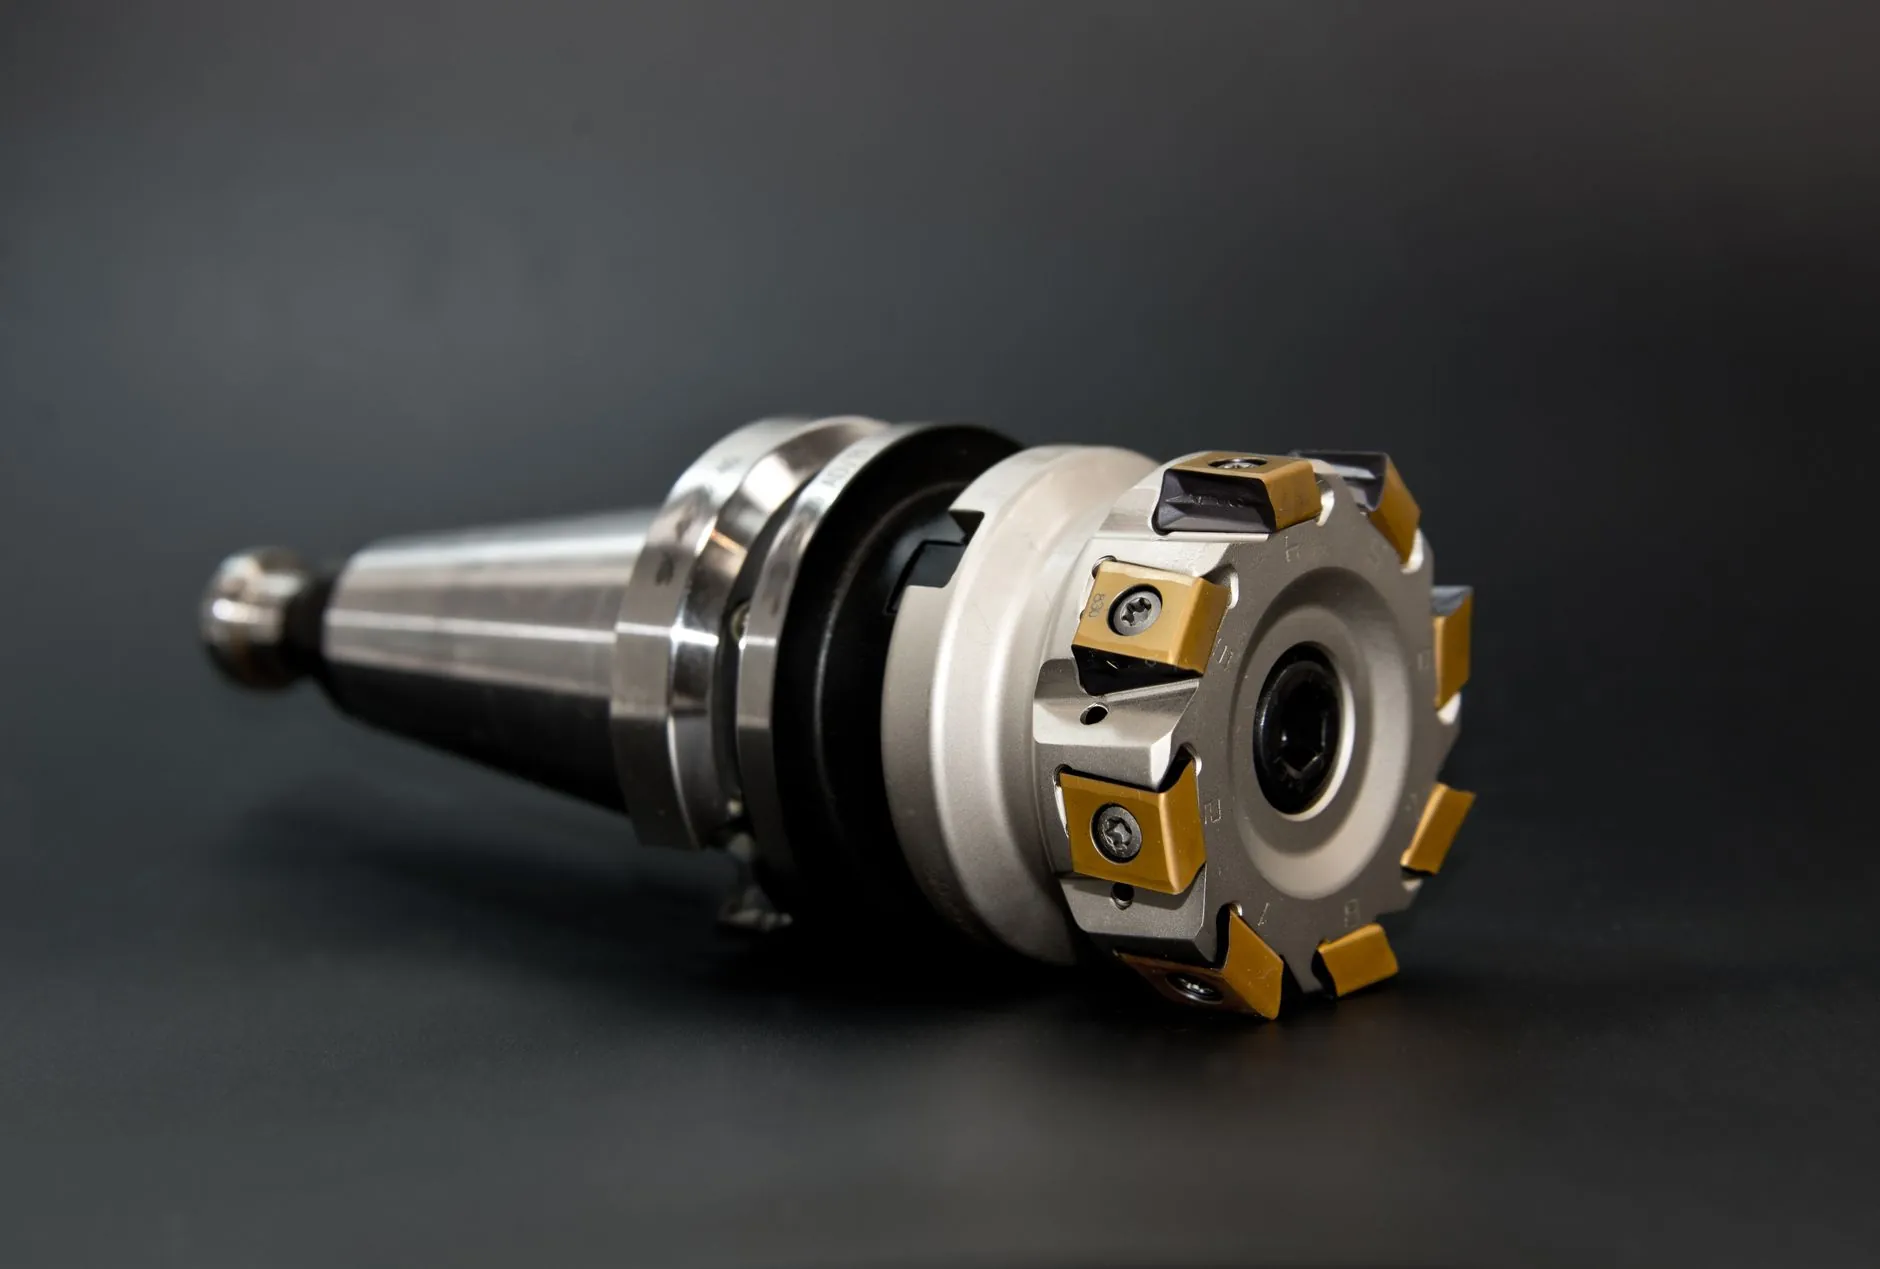
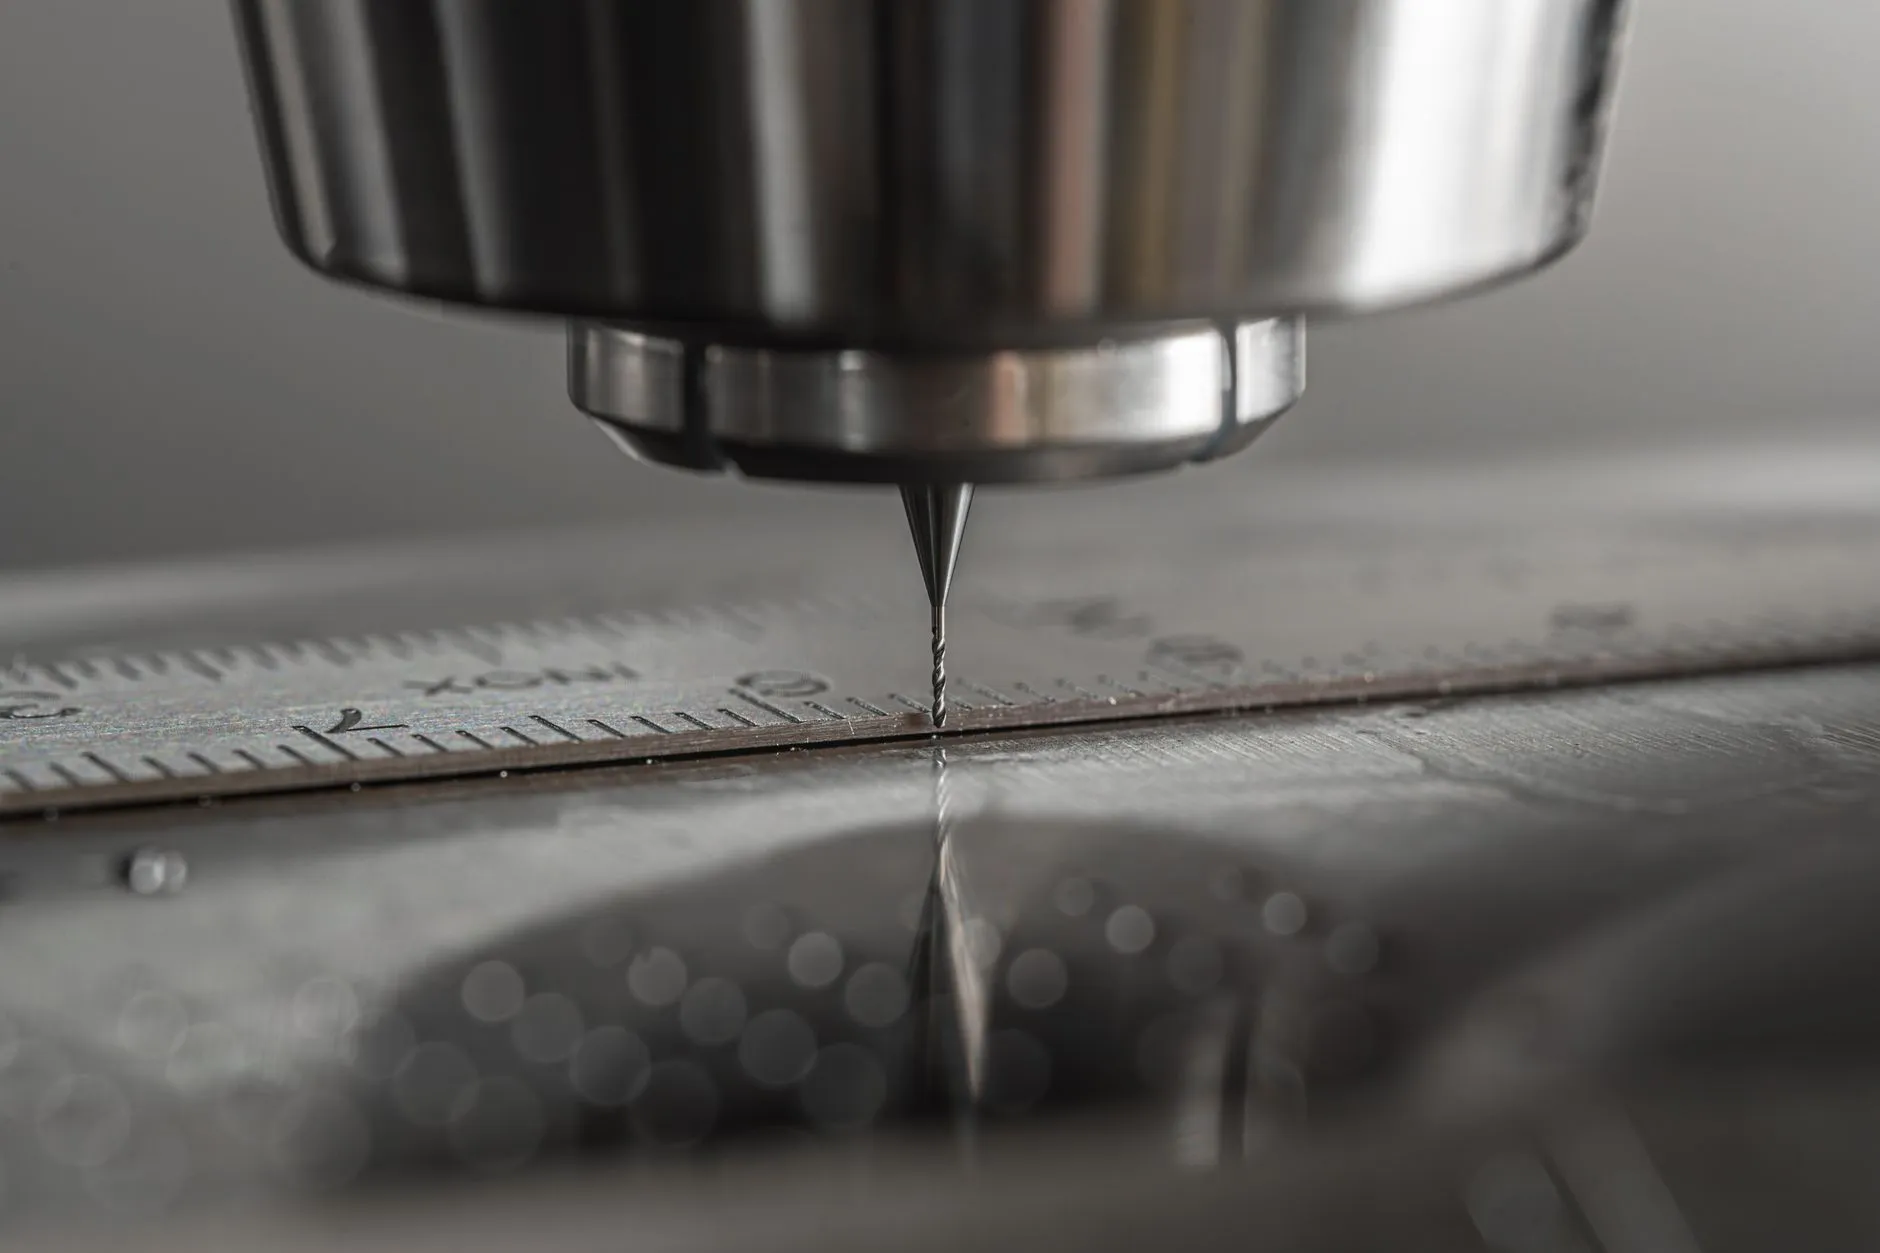
传统工业设备靠齿轮、凸轮、限位开关等机械结构实现动作,加工精度依赖机械刚性和工人手感,批量生产中尺寸波动往往在0.05mm以上。而现代数控设备的核心在于伺服驱动+数控系统的闭环控制,以加工中心为例,三轴联动定位精度可达0.005mm,重复定位精度稳定在0.003mm以内。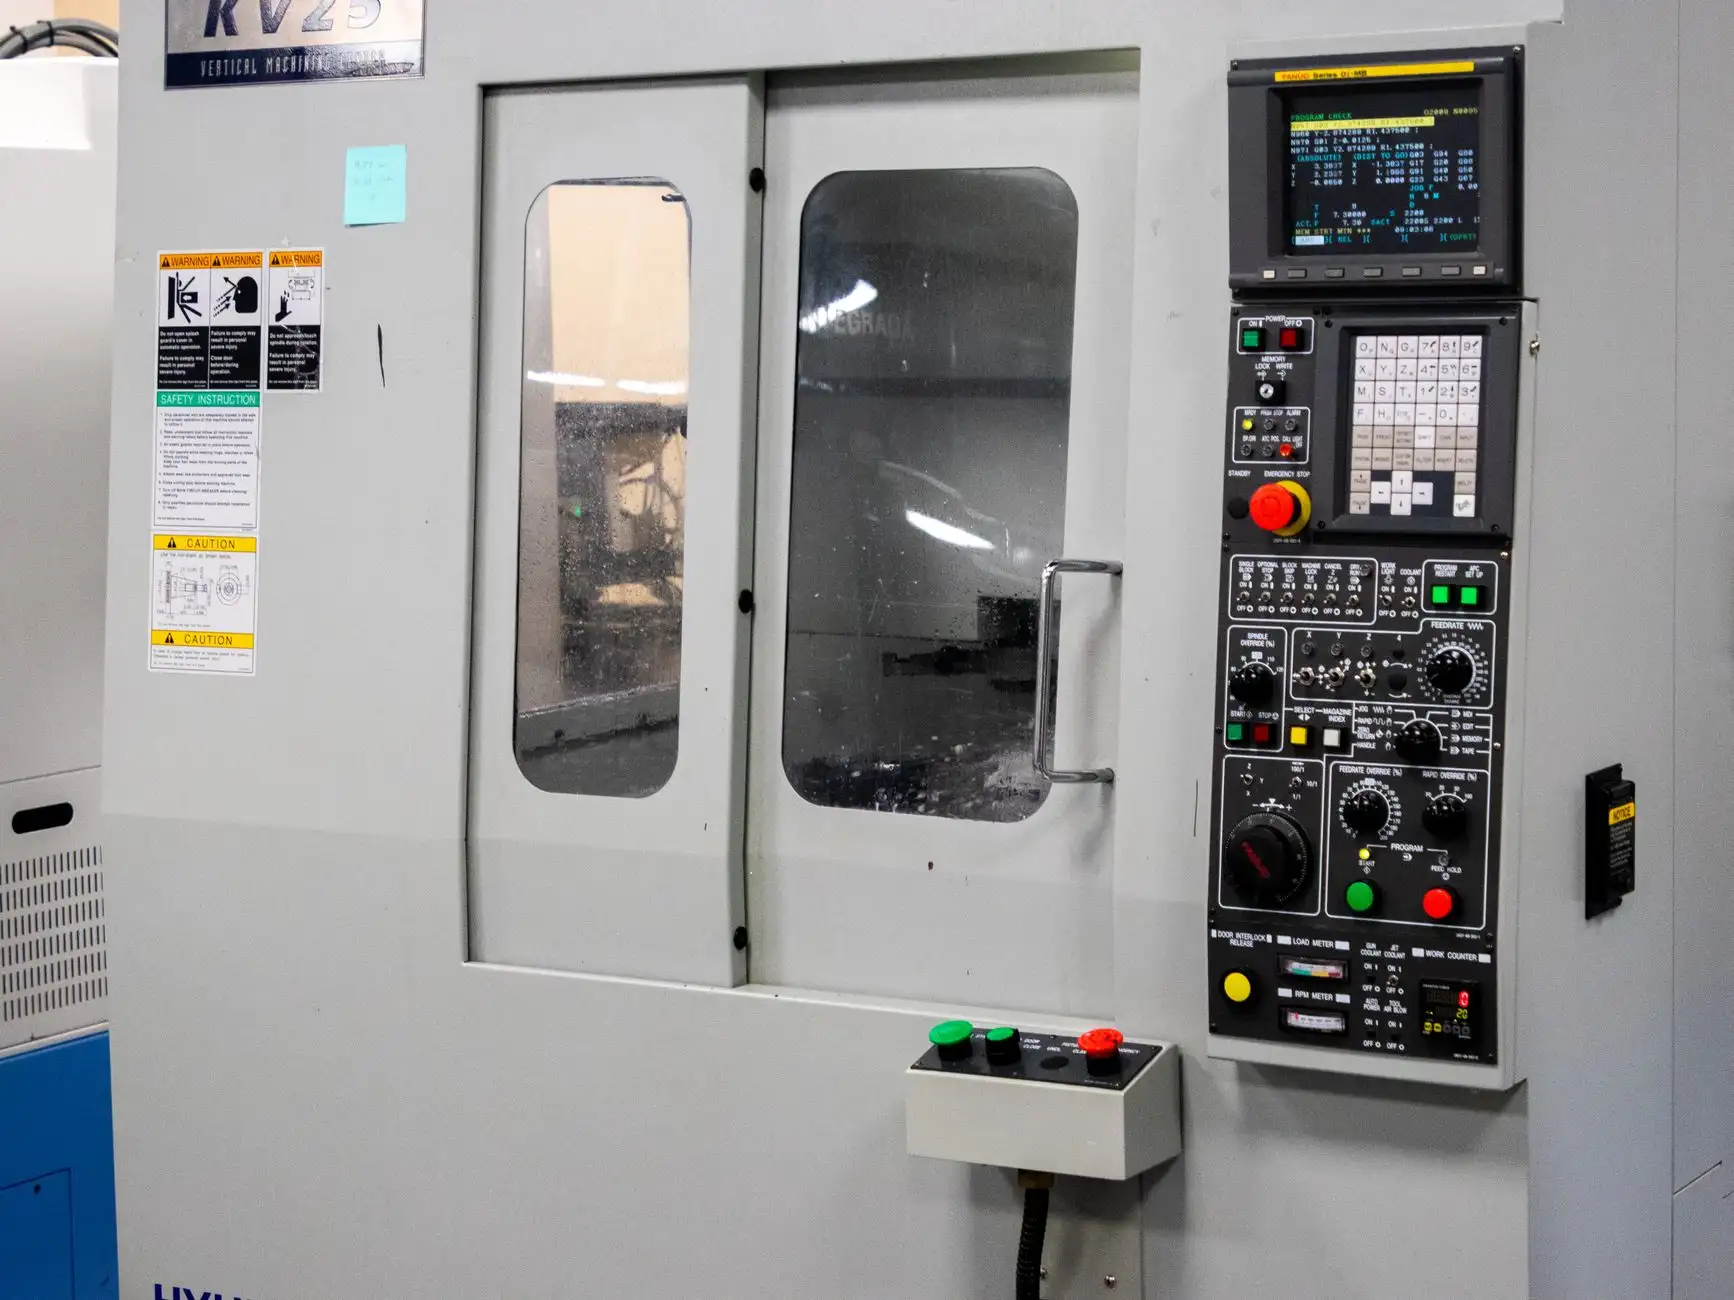
这种差异在济南本地的汽车零部件、液压件加工中尤为明显。比如加工一个阀体密封面,普铣需要反复对刀、测量,而数控加工中心一次装夹即可完成铣面、钻孔、攻丝多道工序。
加工中心选型的三条硬指标
- 主轴转速与扭矩匹配:铝件加工建议12000rpm以上,钢件则需关注低速大扭矩输出
- 快速移动速度:24m/min以上可显著缩短空行程时间,适合多孔位零件
- 刀库容量:16把以上刀库能减少换刀停机,复杂件建议24把
济南制造企业的实际匹配思路
济南及周边聚集了大量机械加工、锻造、模具类企业,订单特点是多品种、中小批量。这类场景下,盲目追求五轴联动或高配置并不划算——设备利用率上不去,投资回收期反而拉长。
更务实的做法是:先梳理自身典型零件的工艺特征。如果80%的活是板类、盘类零件,三轴立式加工中心配合第四轴回转台就足够;若涉及叶轮、复杂曲面,再考虑五轴。济南速特数控在服务本地客户时发现,不少企业通过合理选配数控机床的刀库和夹具方案,单件加工时间比原工艺缩短了30%-45%。
传统设备与数控设备对比简表
- 精度稳定性:普机依赖人工,数控一致性好
- 换产效率:普机需重新对刀,数控调用程序即可
- 人力依赖:普机需熟练工,数控可一人多机
- 综合成本:数控初期投入高,但批量摊薄后单件成本更低
对于济南制造企业而言,匹配高效加工中心的关键不是买最贵的,而是买最贴合自身工艺链的。建议在选型前,带着典型零件图纸与供应商做一次工艺节拍模拟,用实际数据判断投资回报。速特数控也提供本地化的试切与方案验证,帮助企业在设备落地前看清真实加工效果。