济南速特数控解析:数控机床精度保持性关键技术维护要点
一台加工中心运行三年后,定位精度从出厂时的0.008mm衰减到0.025mm,这在车间里并不少见。很多操作人员把问题归结为"机床老化了",但实际拆检后发现,导轨磨损量不到设计极限的三分之一,真正的问题出在丝杠预紧力丧失和光栅尺污染上。精度保持性从来不是单一因素决定的,它是一套系统性的维护工程。
精度衰减的两条主线
数控机床的精度衰减可以归为两类:几何精度衰减和热稳定性衰减。前者源于机械部件的物理磨损和应力释放,后者则与温度场分布变化直接相关。二者往往交织出现,让故障诊断变得棘手。
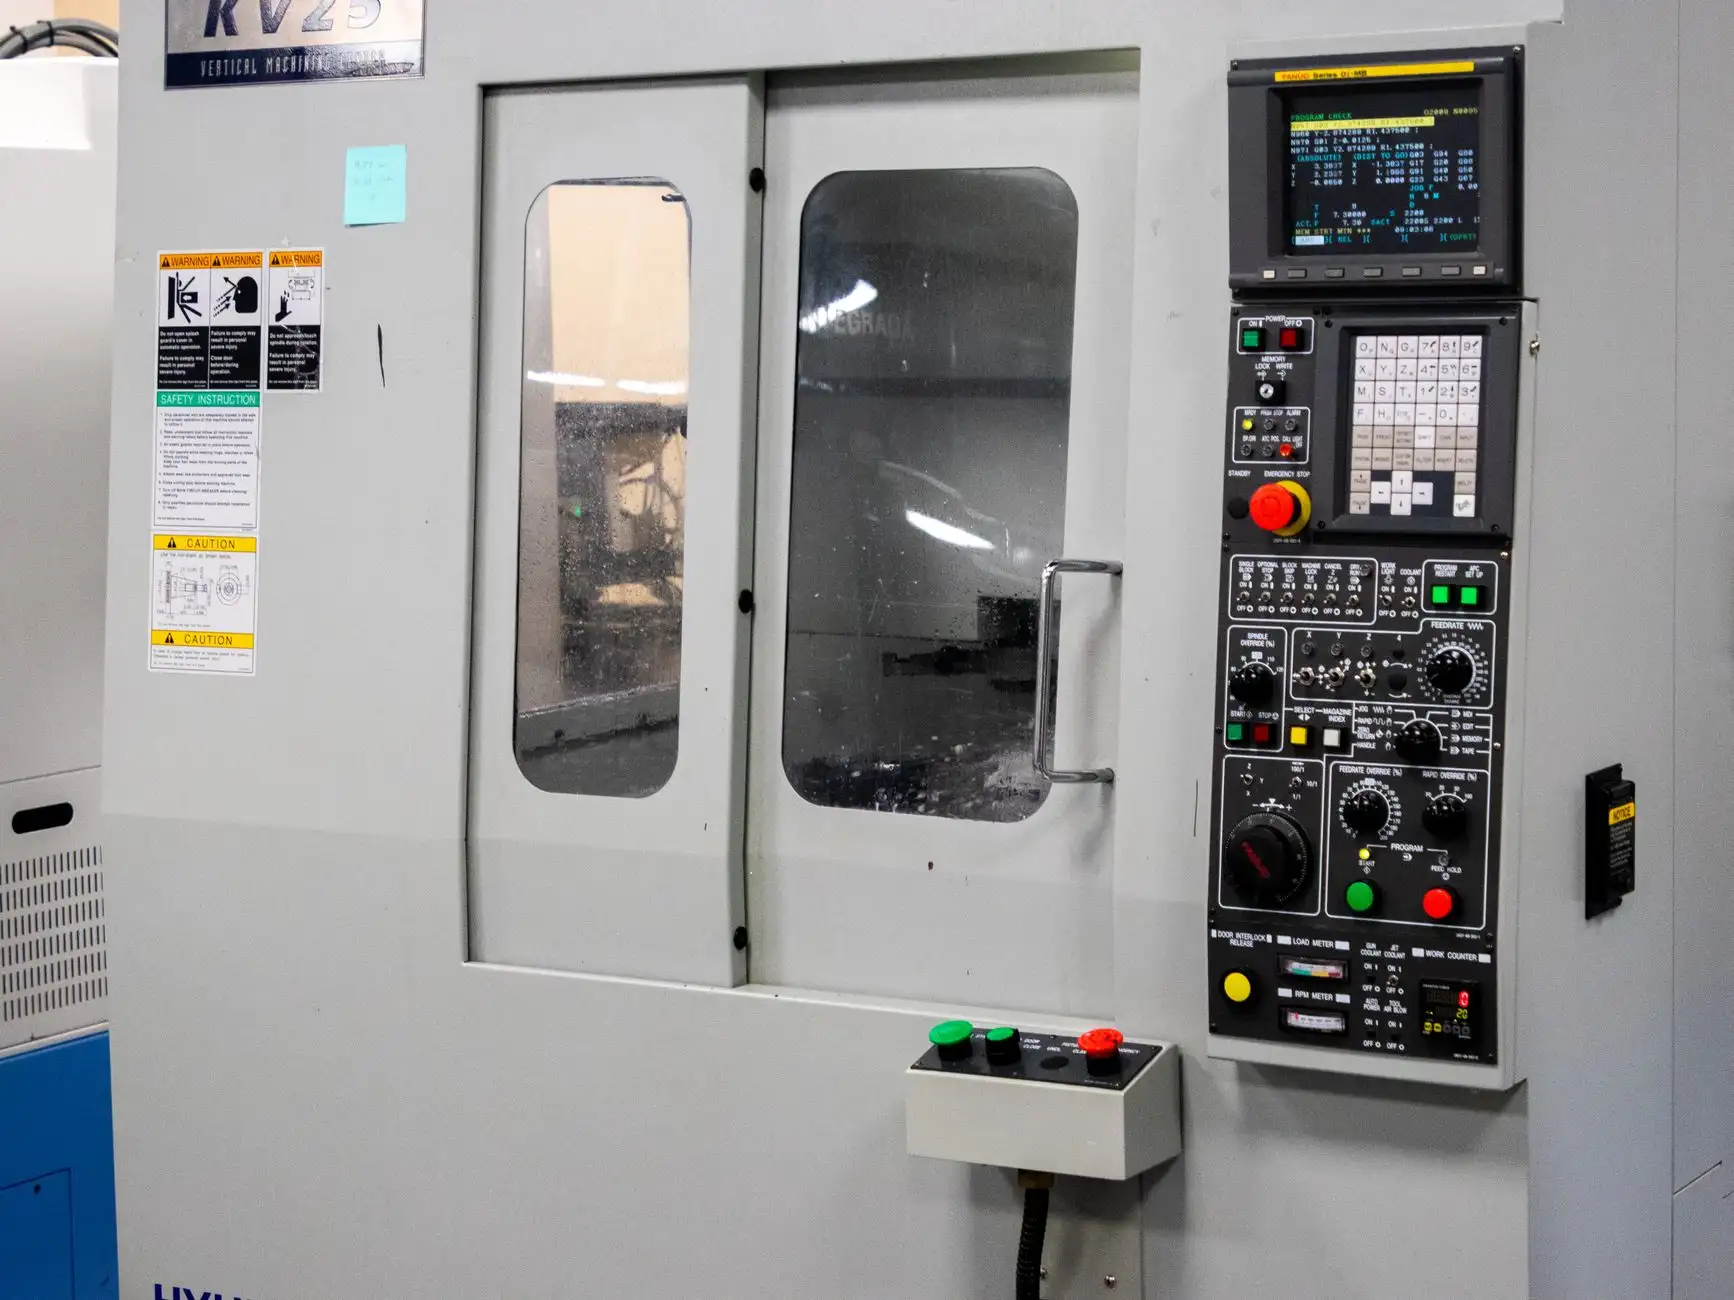
以立式加工中心为例,几何精度衰减的典型路径是:导轨面磨损 → 工作台运动直线度下降 → 刀具与工件的相对位置偏移。而热稳定性衰减更隐蔽——主轴连续运转2小时后,热伸长量可达30-50μm,如果机床没有配备有效的主轴热补偿系统,这批活和下一批活的尺寸就会对不上。
丝杠与导轨:精度保持的核心战场
滚珠丝杠的预紧力是精度保持的第一道防线。预紧力下降后,反向间隙增大,表现为圆弧插补时出现过切或欠切。检测方法并不复杂:用千分表打在螺母座上,手动正反向转动丝杠,读数差值就是反向间隙。如果超过0.01mm,就需要调整预紧或更换滚珠。
导轨的维护则更依赖润滑管理。线性导轨的滑块内部密封唇口一旦老化,切削液和铁屑就会侵入滚道。我们在一台济南制造的数控设备上做过对比测试:使用原厂推荐的锂基润滑脂、每400小时补充一次,两年后滑块间隙仅增加0.003mm;而使用普通钙基脂且润滑间隔拉长到800小时的对比机台,滑块间隙增加了0.012mm。
- 丝杠预紧力检查周期:建议每3个月检测一次反向间隙
- 导轨润滑补充周期:连续加工工况下不超过400小时
- 光栅尺清洁周期:每6个月用无水乙醇擦拭读数头窗口
热误差补偿:被忽视的精度变量
很多工厂对几何精度很重视,却对热误差缺乏系统管理。实际上,在高速加工场景下,热误差占总误差的比例可以超过60%。主轴轴承发热、丝杠螺母副摩擦生热、切削区热量传导,三者叠加后机床的Z轴原点会持续漂移。
应对方案分两个层面。硬件层面,主轴油气润滑和丝杠中空冷却能显著降低温升;软件层面,数控系统内置的热误差补偿功能(如西门子的TRAORI、发那科的热位移补偿)可以根据温度传感器读数实时修正坐标。速特数控在为客户做设备调试时,通常会用激光干涉仪连续采集4小时的热漂移曲线,再据此标定补偿参数,这样能把热漂移控制在10μm以内。
日常维护的可执行清单
把精度保持性落到实处,需要一套可执行的日常规程。以下清单来自工业设备维护的现场经验,适用于大多数立式加工中心和数控铣床:
- 每天开机后执行回参考点操作,观察各轴回零是否顺畅,有无异响
- 每周检查一次气源三联件的油水分离器,排空积水
- 每月用千分表抽检主轴端面跳动和径向跳动,记录数据趋势
- 每季度检测各轴反向间隙和定位精度,建立精度衰减曲线
- 每年做一次激光干涉仪全行程精度检测,必要时进行螺距误差补偿
精度保持性不是靠一次大修解决的,它依赖的是持续的数据记录和趋势判断。当你能看到反向间隙从0.006mm缓慢爬升到0.009mm时,你就有足够的时间在它影响加工质量之前介入处理。济南制造的数控制设备在精度稳定性上已有长足进步,但再好的机床也需要科学的维护体系来支撑。速特数控建议每一位设备管理者把精度检测纳入日常排程,而不是等到工件超差才被动应对。