数控机床加工精度提升方案:济南制造企业如何优化设备选型与工艺参数
在济南制造业向高端化转型的过程中,加工精度始终是衡量数控设备性能的核心指标。许多企业投入了高精度数控机床,却在实际生产中难以稳定达到设计公差,问题往往不在单一环节,而是设备选型、工艺参数与热管理等多因素叠加的结果。本文从实战角度拆解精度提升的可执行路径。
一、设备选型:刚性比精度标称值更值得关注
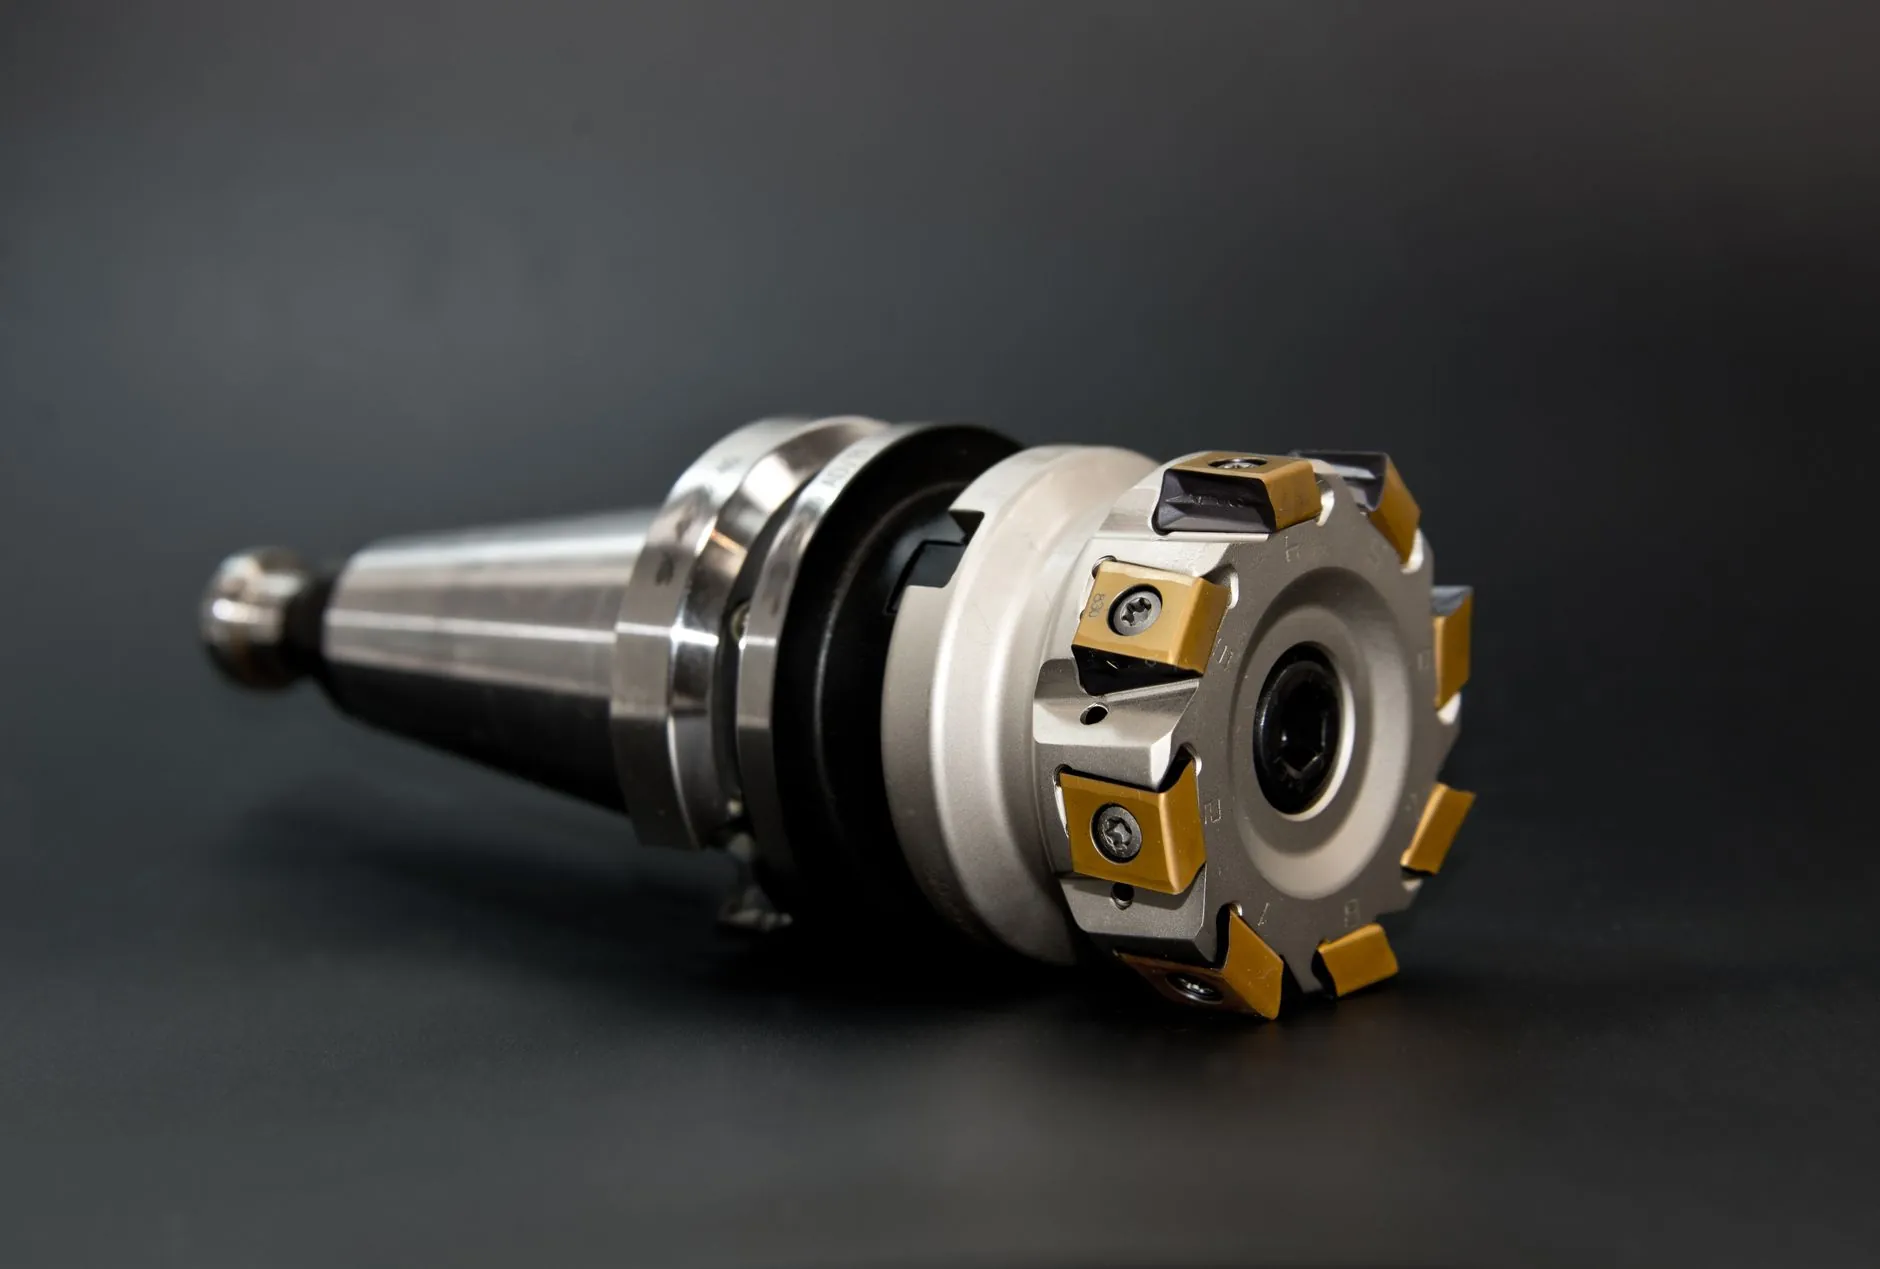
不少采购决策过度依赖厂商样本上的定位精度与重复定位精度,却忽略了整机刚性对精度保持性的影响。一台标称±0.003mm的加工中心,若床身铸件时效处理不到位、线性导轨预紧等级偏低,在重切削工况下实际偏差可能放大3-5倍。济南本地不少企业加工铸铁件和45号钢件时,切削力波动大,选型时应优先考察:
- 铸件材质与时效工艺——HT300以上牌号、二次回火处理可显著降低残余应力
- 导轨类型匹配——硬轨适合重载低速,线轨适合高速精铣,混用场景需权衡
- 主轴热稳定性——主轴连续运行4小时后的轴向热伸长量应控制在15μm以内
速特数控在服务济南制造企业时发现,合理选型带来的精度提升,往往比后期反复调试工艺参数更直接、更持久。
二、工艺参数优化:切削三要素的精细匹配
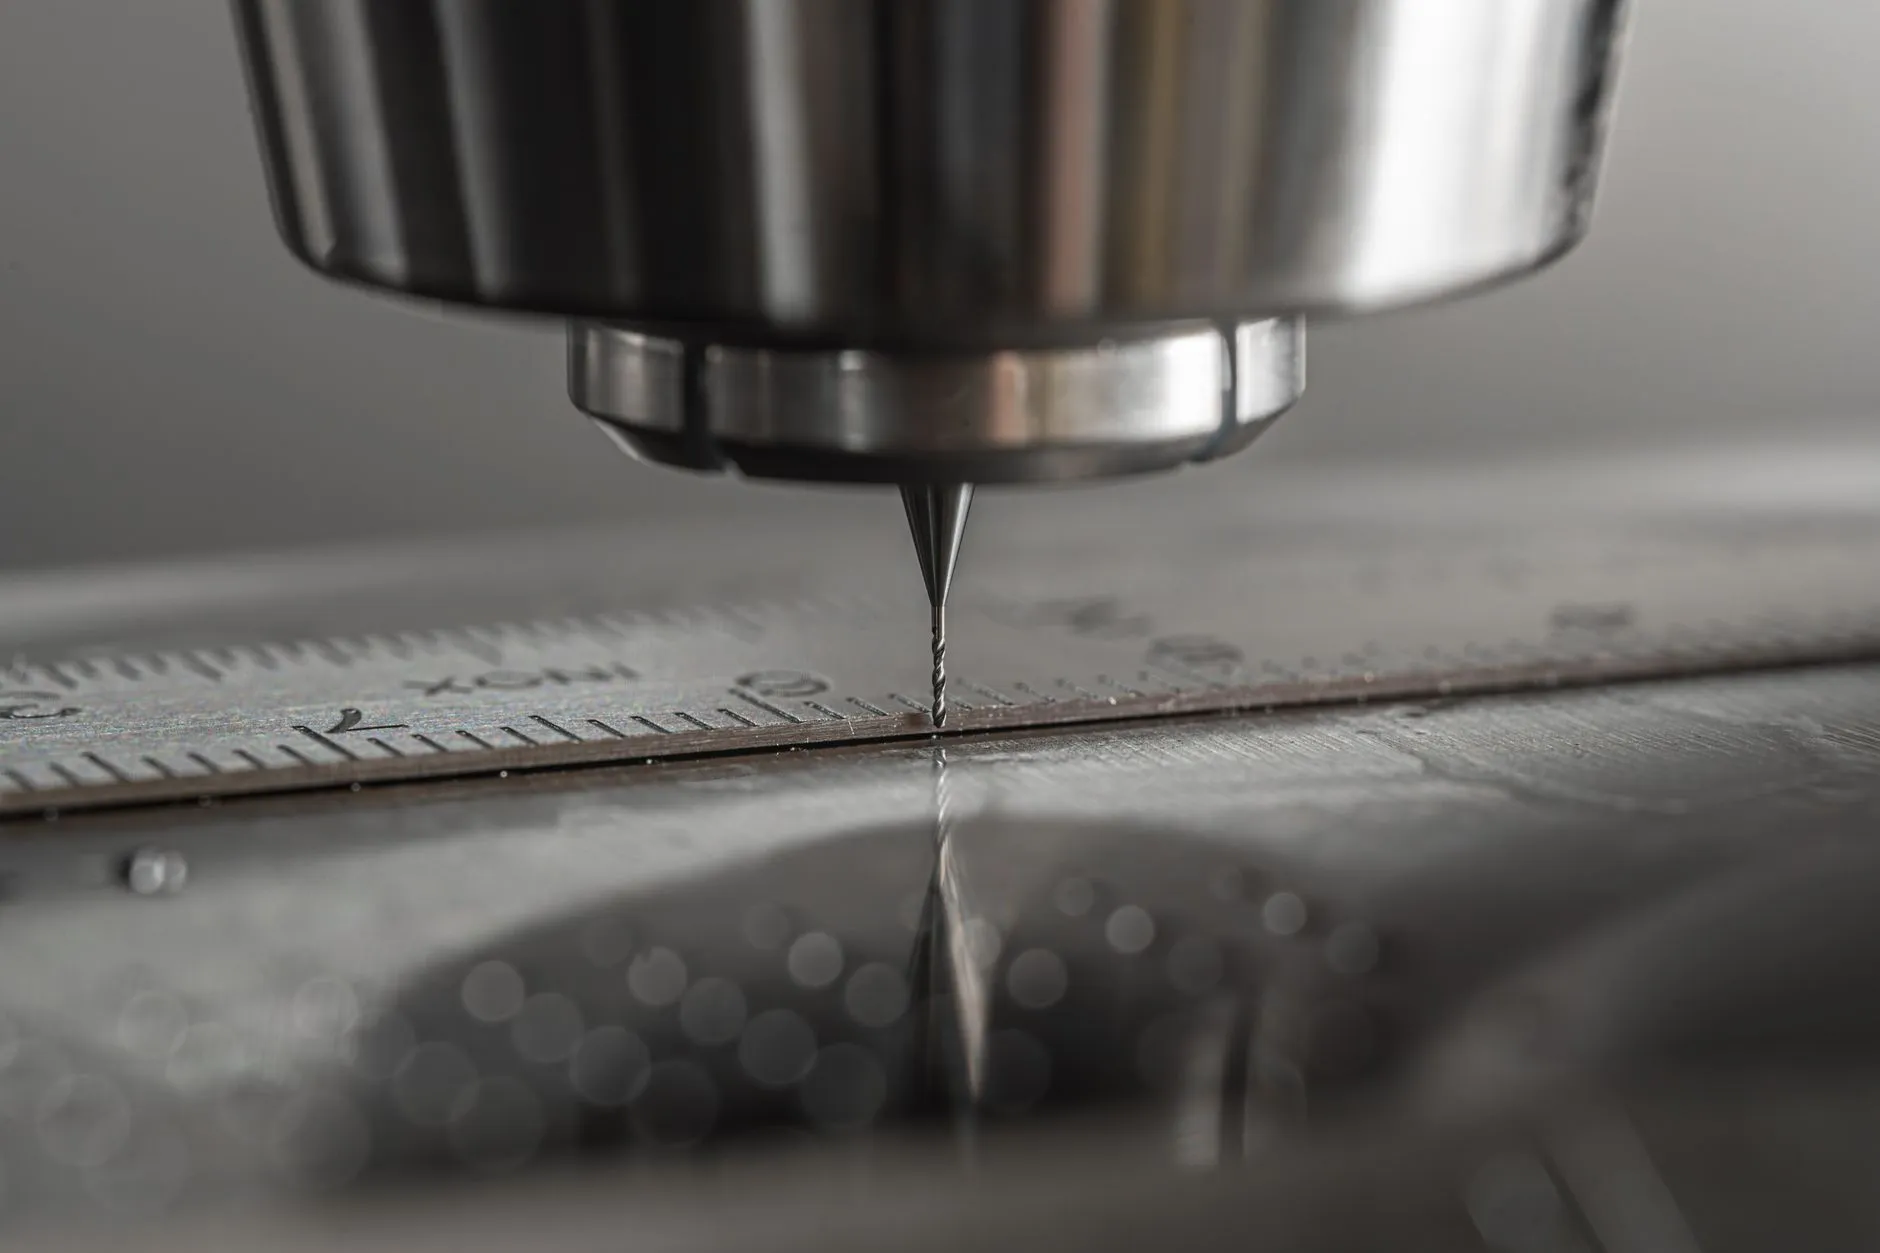
即便设备本身刚性足够,切削参数设置不当仍会引入振纹、让刀和热变形。以立式加工中心精铣45号钢为例,推荐采用高转速、小切深、适中进给的策略:
- 切削速度:硬质合金刀具线速度控制在120-180m/min,过高会加剧刀具磨损引起尺寸漂移
- 每齿进给量:精加工阶段取0.05-0.08mm/z,过大会增大径向切削力导致让刀
- 轴向切深:不超过刀具直径的5%,配合高速主轴可有效抑制颤振
值得关注的是,工业设备的数控系统通常内置自适应控制功能,开启后可实时调整进给倍率,将切削力波动控制在±10%以内,这对薄壁件加工尤为关键。
三、热管理与在线补偿:被低估的精度杀手
车间温度每变化1℃,1000mm长的钢件会产生约12μm的热伸长。济南夏季车间温差可达8-10℃,仅靠空调控温远远不够。有效的做法包括:
- 开机后空运行预热20-30分钟,待主轴和丝杠热平衡后再切入工件
- 启用数控机床的螺距误差补偿和热变形补偿功能,定期用激光干涉仪标定
- 冷却液温度控制在20±2℃,避免切削区与机床本体温差过大
一家济南液压件厂在速特数控的建议下,对三台加工中心加装了主轴热位移传感器并接入补偿系统,连续加工8小时的尺寸散差从0.025mm收窄至0.008mm。
精度提升没有一招制胜的捷径。从选型阶段关注刚性基础,到量产中精细匹配切削参数,再到热管理和在线补偿的持续投入,每一步都在为最终公差服务。济南制造企业若能在设备采购初期就与有经验的数控设备服务商协同评估工况,后期调试成本可降低40%以上。速特数控深耕本地市场,愿为同行提供从选型到工艺落地的全程技术支持。