济南数控设备选型指南:加工中心与数控车床的性能对比分析
在济南及周边地区的机械加工车间里,常能听到类似的讨论:新上一条产线,到底该配加工中心还是数控车床?这个问题看似基础,实际牵涉到零件几何特征、批量节奏、投资回报周期等多重因素。作为扎根济南制造的工业设备供应方,速特数控在日常选型咨询中积累了一些可量化的判断依据,这里做一次系统梳理。
从切削原理看两类数控机床的分工
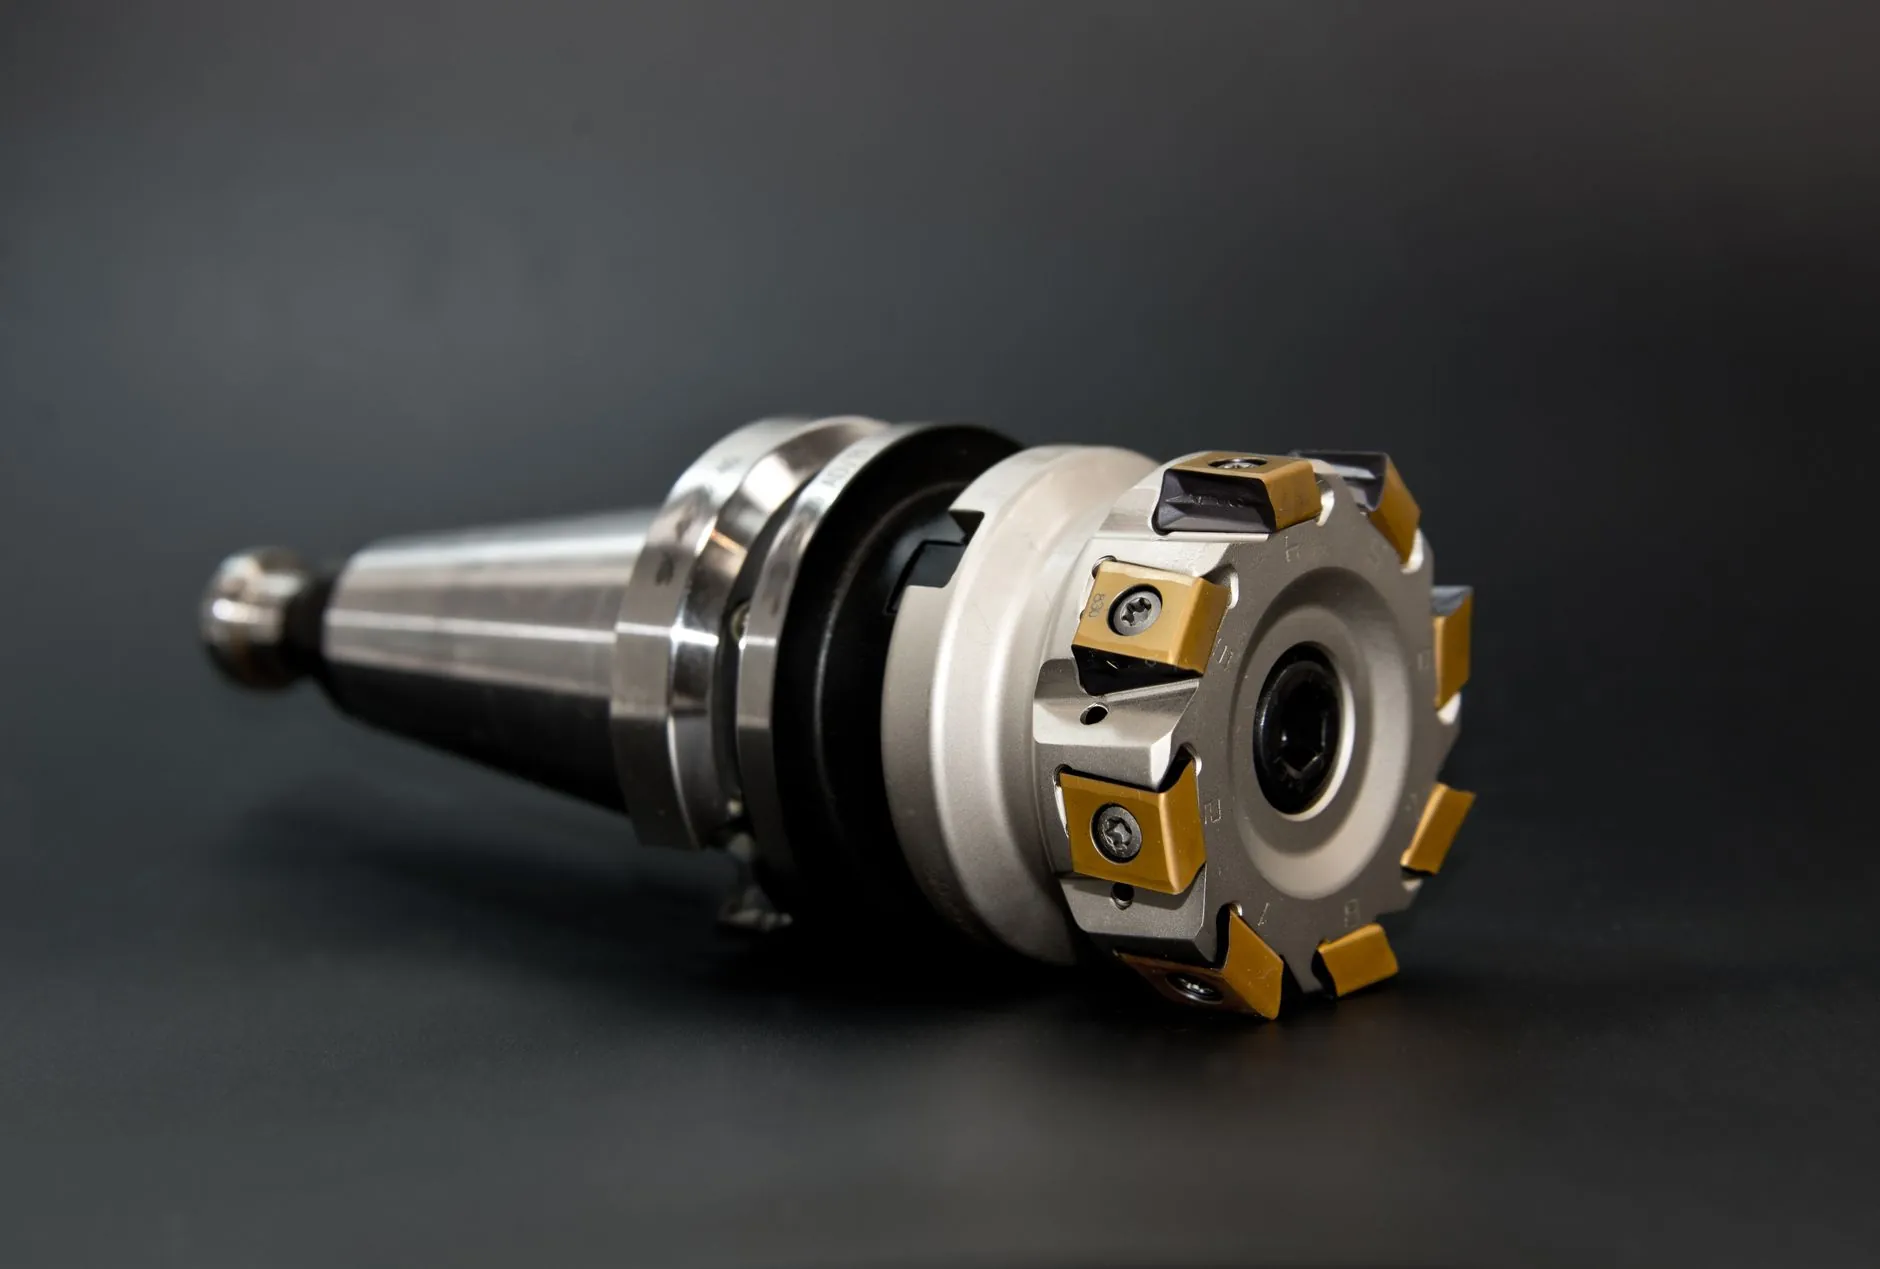
加工中心与数控车床的核心差异在于主运动与进给运动的分配方式。数控车床以工件旋转为主运动,刀具沿X/Z轴做直线进给,天然适合回转体零件——轴类、盘类、套类件车削外圆、端面、螺纹时,材料去除率高且刀具路径简单。加工中心则是刀具旋转、工件随工作台做多轴联动,靠铣削、钻孔、攻丝完成箱体、板类、异形件的轮廓加工。简单说:回转体优先车,非回转体优先铣,这是选型的第一道分水岭。
值得注意的是,带Y轴或动力刀塔的车铣复合数控机床正在模糊这条界线。济南不少中小型机加工厂用一台车铣复合设备替代"车床+立加"两台设备,占地和人工都省下来,但设备单价和编程复杂度也相应上升。
实操选型:三个可执行的判断步骤
面对具体零件,建议按以下顺序做决策:
- 看几何特征:零件最大外径与长度比大于1:4、且主要表面为回转面,数控车床即可覆盖;若存在平面、斜面、型腔、孔系,需引入加工中心。
- 算批量节拍:单件小批、品种多变时,加工中心一次装夹完成多面加工的优势明显;大批量单一回转件,数控车床的单件工时通常比加工中心短30%以上。
- 核精度要求:位置度、同轴度要求高的复合零件,优先考虑工序集中,减少装夹次数带来的基准转换误差。
关键性能数据对比
以济南市场常见的规格为例:一台850型立式加工中心,主轴转速8000r/min、快速移动36m/min,定位精度约±0.005mm,适合中小型箱体件;一台CK6150数控车床,主轴最高2000r/min,重复定位精度±0.004mm,配8工位刀塔。投资层面,同档次数控设备中加工中心价格通常是数控车床的2~3倍,但工序集中后节省的装夹与周转时间,在批量稳定时约12~18个月可收回差价。
速特数控在为客户配套工业设备时,通常建议先做零件族分析再定机型,避免"大马拉小车"或工序反复倒腾。
结语
选型没有绝对优劣,只有与零件、批量、精度匹配与否。济南制造产业集群里,数控机床的配置逻辑正从"单机买贵的"转向"按工艺链配对的"。把几何特征和节拍数据摆上桌,答案往往比想象中清晰。