济南速特数控加工中心技术解析:多轴联动如何提升复杂零件加工精度
在复杂曲面、异形腔体和多特征复合零件的加工中,三轴数控机床往往需要多次装夹才能完成,每一次装夹都会引入新的定位误差。多轴联动加工中心通过旋转轴与直线轴的协同运动,让刀具在一次装夹中抵达更多加工方位,这正是精度提升的物理基础。作为深耕数控设备领域的济南制造企业,速特数控在多轴联动技术的工程化应用上积累了大量实测数据,本文从技术原理层面拆解精度提升的逻辑。
多轴联动的精度来源:减少装夹与刀具姿态优化
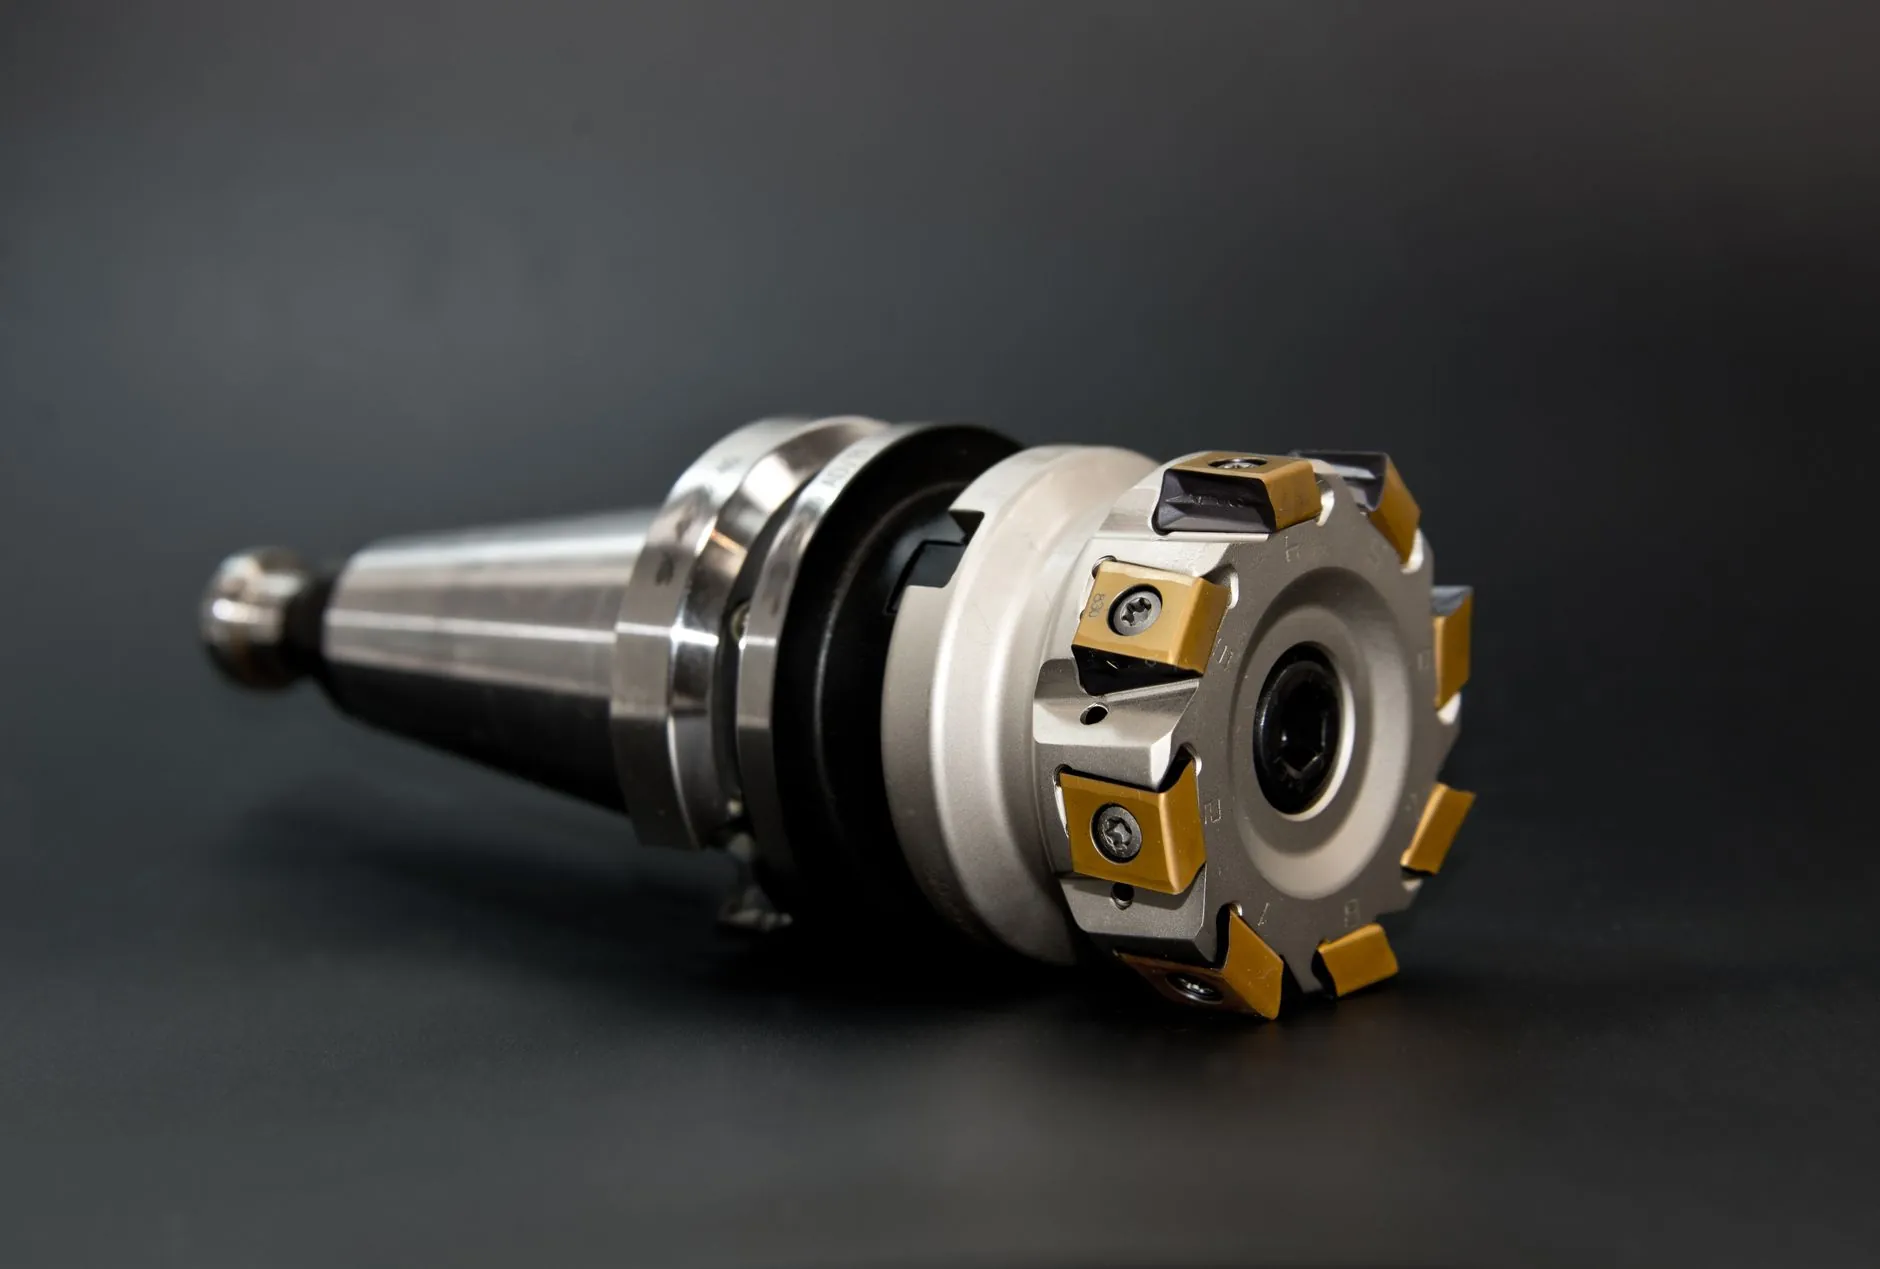
多轴联动对精度的贡献并非单一因素,而是两条路径叠加的结果。其一是装夹次数的收敛:一个五面体结构件在三轴机床上通常需要3至4次装夹,每次装夹的重复定位误差按0.01~0.02mm估算,累积误差可达0.04mm以上;五轴联动一次装夹即可覆盖除底面外的全部加工面,误差链被大幅截断。其二是刀具姿态的连续调整:在加工深腔侧壁或叶轮叶片时,球头刀若始终以固定角度切削,刀尖线速度趋近于零的区域会出现“顶刀”现象,表面粗糙度恶化。多轴联动让刀具轴线随曲面法矢偏转一个前倾角(通常5°~15°),使有效切削点落在刀片的高效切削区,同时降低径向切削力对薄壁件的让刀变形。
旋转轴精度与联动误差的补偿机制
多轴机床的精度瓶颈往往不在直线轴,而在旋转轴的定位精度和联动时的动态跟随误差。以A/C摆头结构为例,C轴的分度精度、A轴的重复定位精度,以及两轴插补时的伺服匹配,都会直接映射到工件表面。工程实践中需要关注几个关键参数:
- 旋转轴重复定位精度:高精度摆头通常控制在±2″~±5″,对应刀尖偏移在0.005mm量级;
- RTCP(刀尖点跟随)精度:五轴联动时刀尖点的实际轨迹与编程轨迹的偏差,是衡量数控机床联动性能的核心指标;
- 热变形补偿:长时间联动加工中旋转轴电机与轴承发热引起的漂移,需通过光栅闭环或热误差模型修正。
速特数控在数控设备的装配环节采用激光干涉仪与球杆仪对旋转轴进行联合标定,确保联动状态下的空间精度可追溯、可复现。
工艺落地中的注意事项
多轴联动并非“开机即精”。CAM编程阶段的刀轴矢量规划若不合理,反而会引入过切或欠切。实际操作中建议关注三点:装夹刚性需与联动路径匹配,薄壁区域优先采用小切深、高转速策略;后处理器的RTCP配置必须与机床实际运动学模型一致,否则仿真与实测会出现系统性偏差;首件加工应安排在各旋转轴行程的中位区域进行,避开极限角度下的刚度衰减区。这些细节决定了工业设备的精度潜力能否真正释放。
常见问题:联动精度不达标如何排查
现场遇到联动精度波动时,可按以下顺序排查:先确认旋转轴光栅尺或编码器信号是否稳定,排除反馈环节的干扰;再用球杆仪做圆度测试,判断是某一旋转轴的单轴误差还是插补匹配问题;最后复核CAM后处理与机床参数的对应关系。多数“精度不够”的反馈,根源在于工艺参数与机床特性未对齐,而非设备本身的能力上限。
多轴联动提升复杂零件加工精度的本质,是把误差从“多次装夹的累积”转移到“可标定、可补偿的运动学模型”之中。理解这一逻辑,才能在数控设备选型与工艺编排中做出合理判断。速特数控持续在济南制造的产业基础上打磨数控机床的联动精度与工程适配能力,为复杂零件加工提供可落地的设备方案。