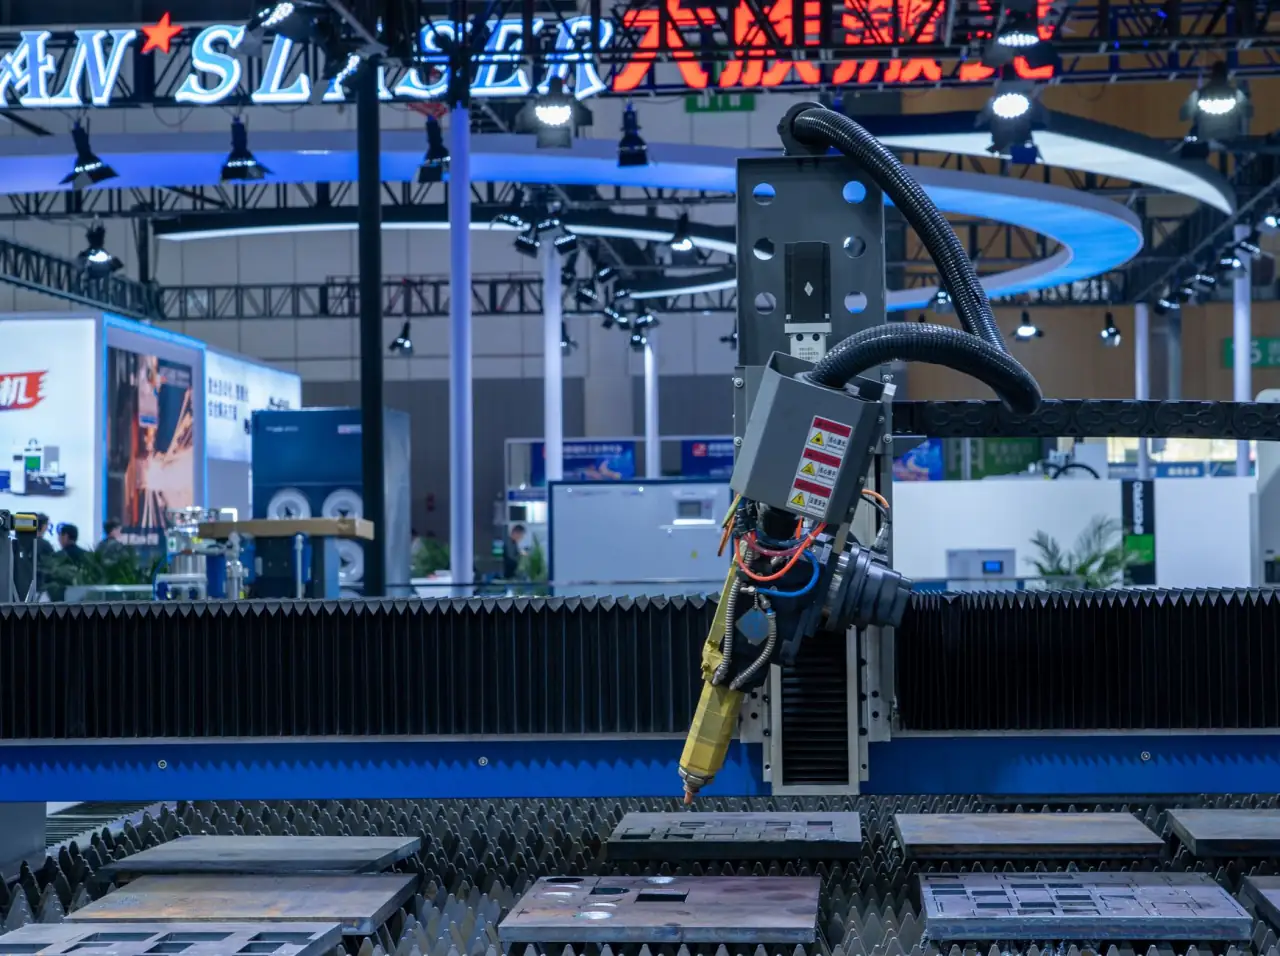
济南速特数控:数控机床核心部件选型与精度保持技术解析
日期:2026-10-29
标签:数控设备,数控机床,工业设备,济南制造,速特数控
一台数控机床的加工精度,往往在装配完成的那一刻就已经被核心部件的选型决定了上限。在济南这片装备制造沃土上,济南制造的数控设备正从"能用"向"好用、耐用"快速迭代。作为深耕行业多年的速特数控,我们在与大量客户的技术交流中发现:很多精度问题并非出在控制系统,而是源于丝杠、导轨、主轴等核心部件的选型失配与精度衰减。本文从技术原理出发,聊聊选型与精度保持的那些实操细节。
核心部件选型:匹配比堆料更重要
滚珠丝杠、直线导轨、主轴单元构成了数控机床的"筋骨"。选型的核心逻辑不是选最贵的,而是让部件的刚性、精度等级与整机负载特性、切削工况形成匹配。以丝杠为例,C3级与C5级在定位精度上差距明显,但若整机结构刚性不足,高等级丝杠的优势会被振动抵消,反而造成成本浪费。
实际选型可参考以下思路:
- 丝杠:重切削工况优先看公称直径与导程的匹配,导程过大虽提速快,但轴向刚性下降;
- 导轨:宽幅滚柱导轨承载能力强,适合重载;滚珠导轨摩擦小,适合高速轻载;
- 主轴:关注额定扭矩与最高转速的平衡点,而非单一追求高转速。
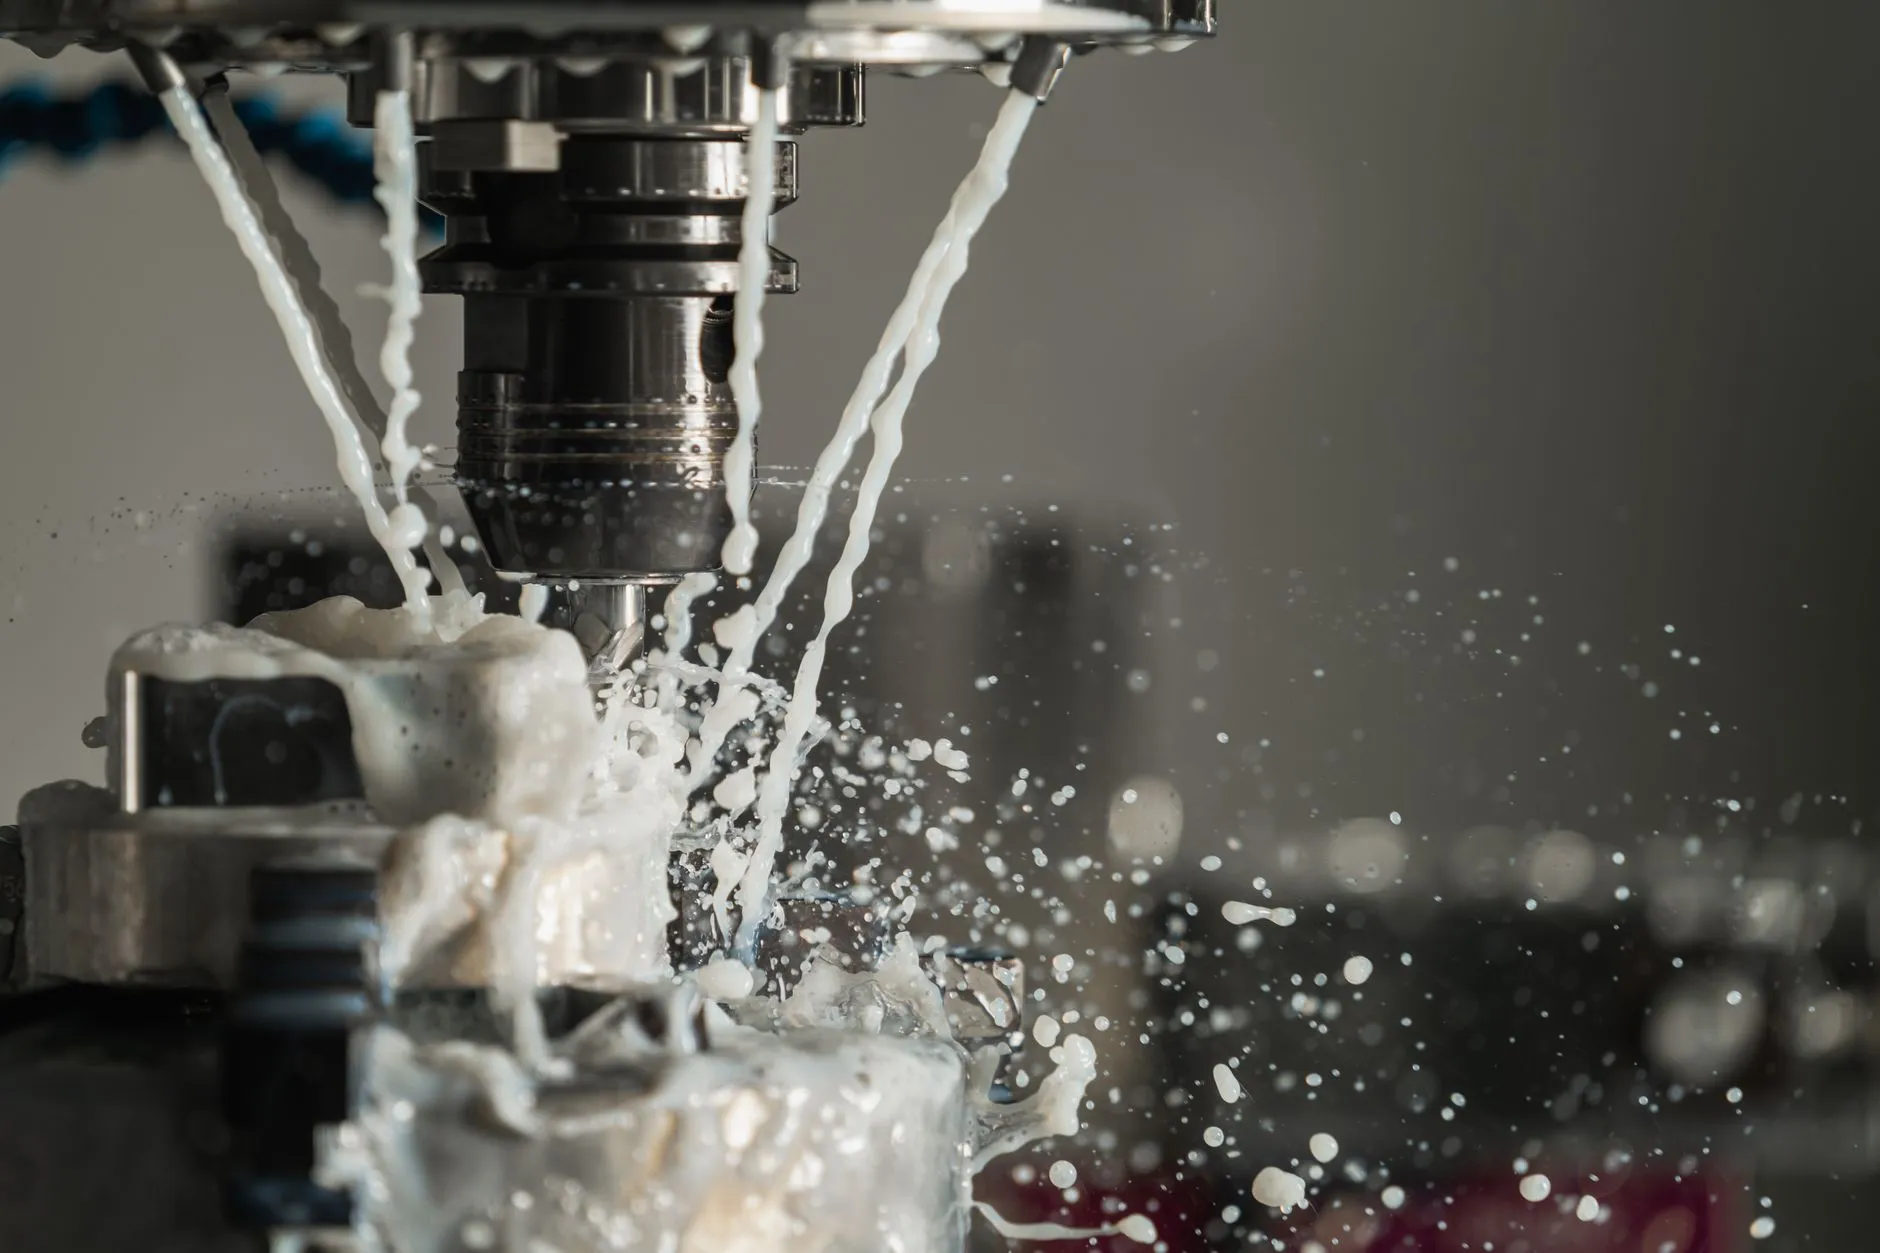
精度衰减的机理与保持方法
精度不是一次校准就一劳永逸的。热变形、预紧力松弛、导轨磨损是三大主要衰减源。机床连续运行2小时后,主轴轴向热伸长可达20~40μm,若不做补偿,直接反映在工件尺寸上。预紧力方面,丝杠双螺母预紧在长期往复运动后会逐渐损失,导致反向间隙增大。
保持精度的可执行动作包括:
- 建立热平衡预热流程,开机后空运转20~30分钟再进入精加工;
- 定期检测反向间隙,超过设定阈值(如0.01mm)及时调整预紧;
- 导轨润滑按行程而非固定时间计量,避免欠润滑或过润滑。
在这些细节上,速特数控在整机交付时会同步提供部件维护节点建议,帮助用户把精度保持纳入日常管理。
数据对比:选型差异带来的实际差距
以某立式加工中心为例,在相同切削参数下,采用C3级丝杠配滚柱导轨的机型,连续加工4小时后圆度误差约0.008mm;而C5级配滚珠导轨的对照机型,误差约0.015mm,且反向间隙增长更快。这组数据说明,核心部件的等级与类型组合,直接决定了精度稳定性的天花板。工业设备的竞争力,恰恰藏在这些看不见的匹配逻辑里。
作为济南制造阵营中的一员,速特数控始终认为:把选型原理讲透、把精度保持方法交给用户,比单纯罗列参数更有价值。这也是我们持续输出技术内容的原因。