济南速特数控解读:数控机床加工精度提升的关键技术路径
日期:2026-10-30
标签:数控设备,数控机床,工业设备,济南制造,速特数控
在汽车零部件、精密模具、航空航天结构件等制造场景中,加工精度每提升0.01mm,往往意味着装配间隙、密封性能乃至整机寿命的显著改善。许多用户在选择数控设备后却发现,标称定位精度与实际批量加工稳定性之间存在明显落差。问题究竟出在哪里?
精度瓶颈:热变形与几何误差是主因
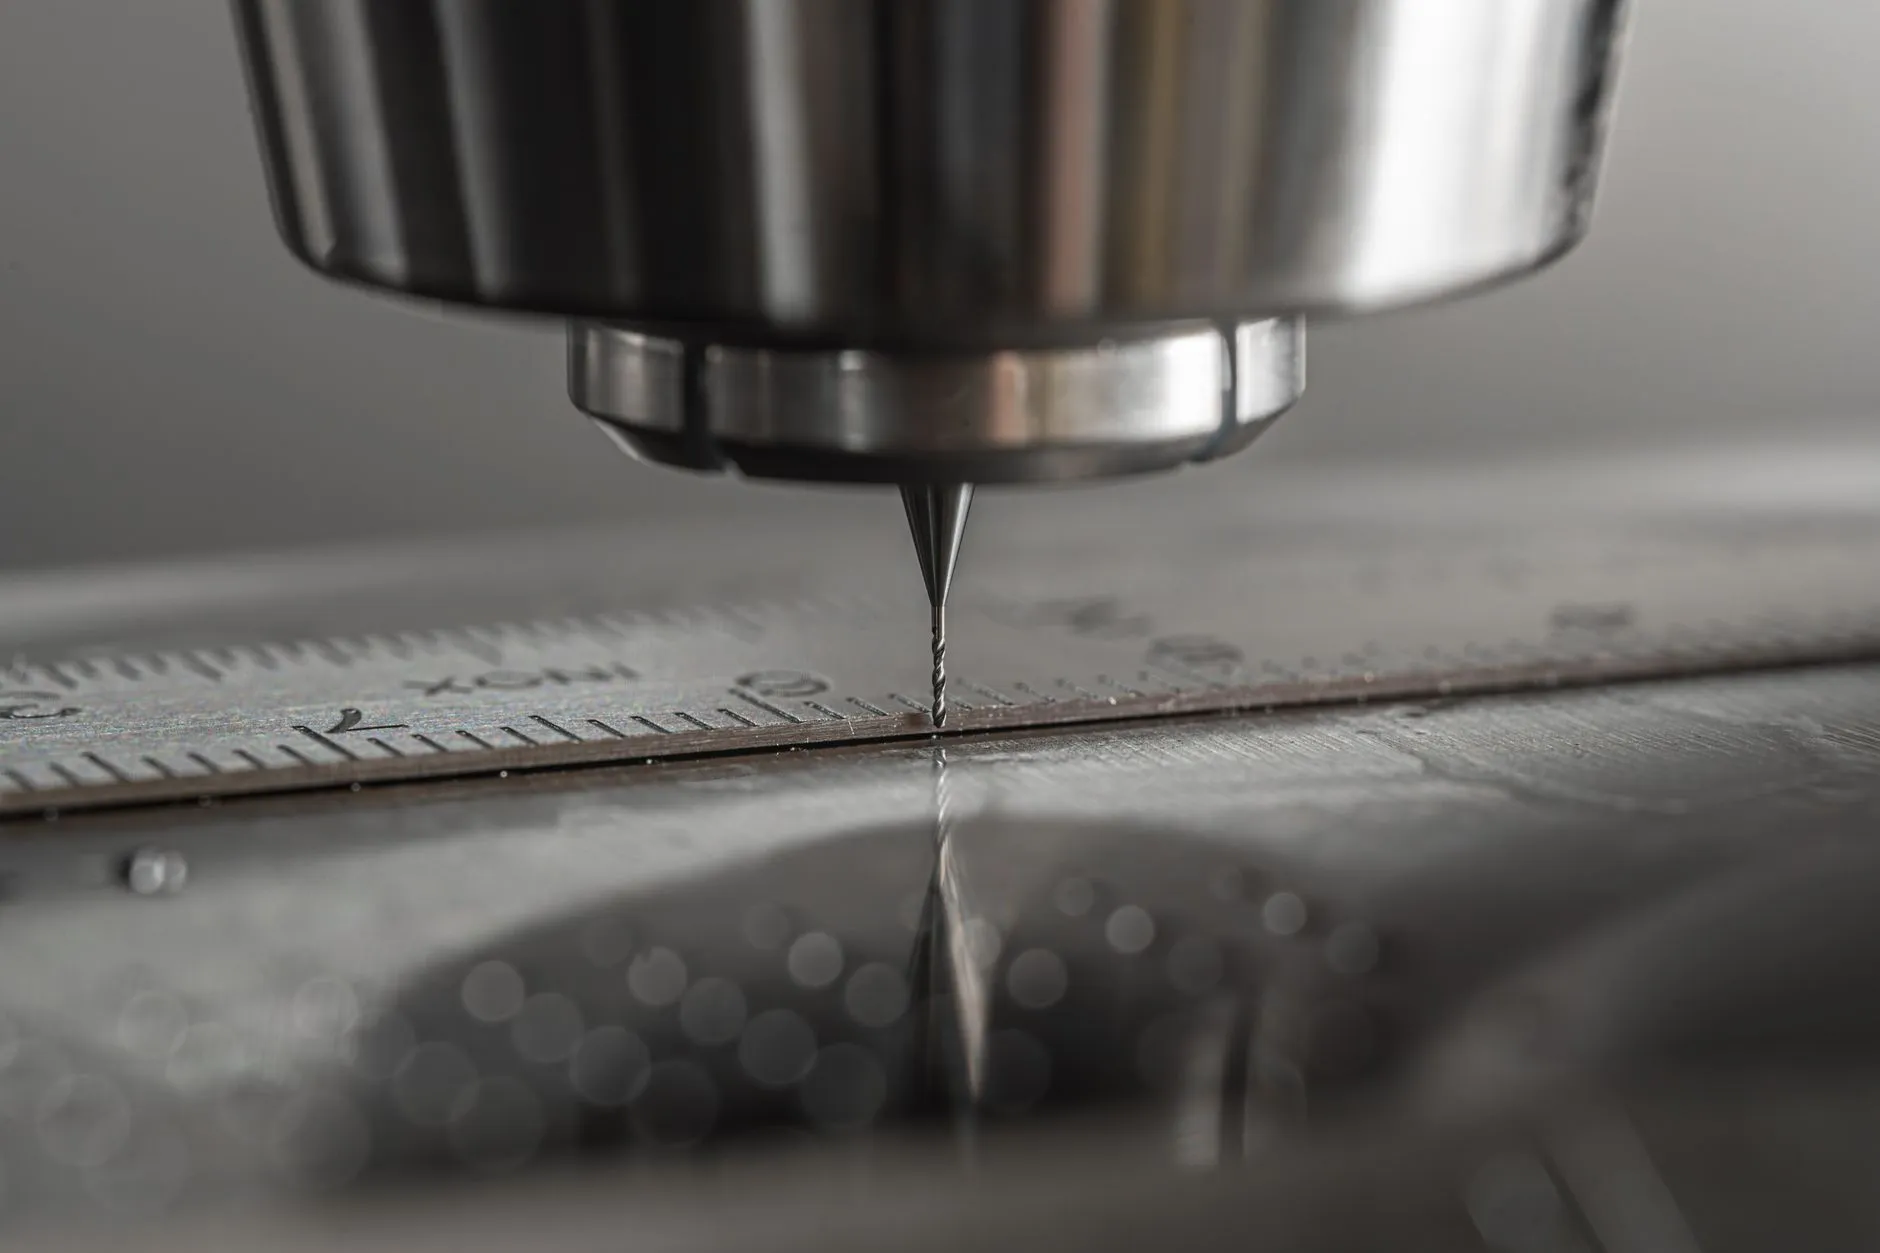
行业调研数据显示,在连续加工4小时后,未做热补偿的数控机床主轴轴向热伸长可达30~50μm,直接反映在工件尺寸上就是批次一致性变差。几何误差方面,导轨直线度、丝杠螺距累积误差、主轴径向跳动三项叠加,通常占据总误差源的60%以上。济南本地不少机加工企业在采购工业设备时只看出厂精度报告,却忽略了温升状态下的精度保持性,这是后续工艺调试被动的根源。
三条核心技术路径
路径一:热误差建模与实时补偿。通过在主轴、丝杠支撑座、床身布置温度传感器,采集温升曲线并建立误差映射模型,由数控系统实时修正坐标偏置。成熟的补偿方案可将热漂移控制在8μm以内。
路径二:几何精度反向修正。利用激光干涉仪和球杆仪对全行程进行测量,生成螺距补偿表与直线度补偿数据写入系统。这一步对济南制造的中小型加工企业尤其划算——成本不高,但立竿见影。
路径三:工艺参数与刚性匹配。切削颤振是精度隐形杀手。通过调整主轴转速避开机床固有频率区间,配合合理的每齿进给量,可将表面粗糙度Ra值稳定在0.8以下。
落地执行的关键动作
- 建立温升-精度台账:连续记录开机后2小时、4小时、6小时的工件抽检数据,找出本机热稳定时间点。
- 定期激光检测:建议每6个月做一次全行程定位精度复检,及时刷新补偿参数。
- 粗精加工分离:粗加工后让机床空转回温15分钟再精加工,简单有效。
速特数控在为客户配套数控设备时,会将热补偿参数预置与操作培训一并交付,帮助用户缩短从开机到稳定出件的爬坡周期。
精度管理的长期价值
随着模具精度要求向±5μm收敛,精度提升已从单点技术问题转变为系统性管理能力。把热补偿、几何修正和工艺匹配纳入日常维保体系,数控机床的有效精度寿命可延长30%以上。对于正在升级产线的济南制造企业而言,选对设备只是起点,用好精度补偿手段才是持续竞争力的来源。