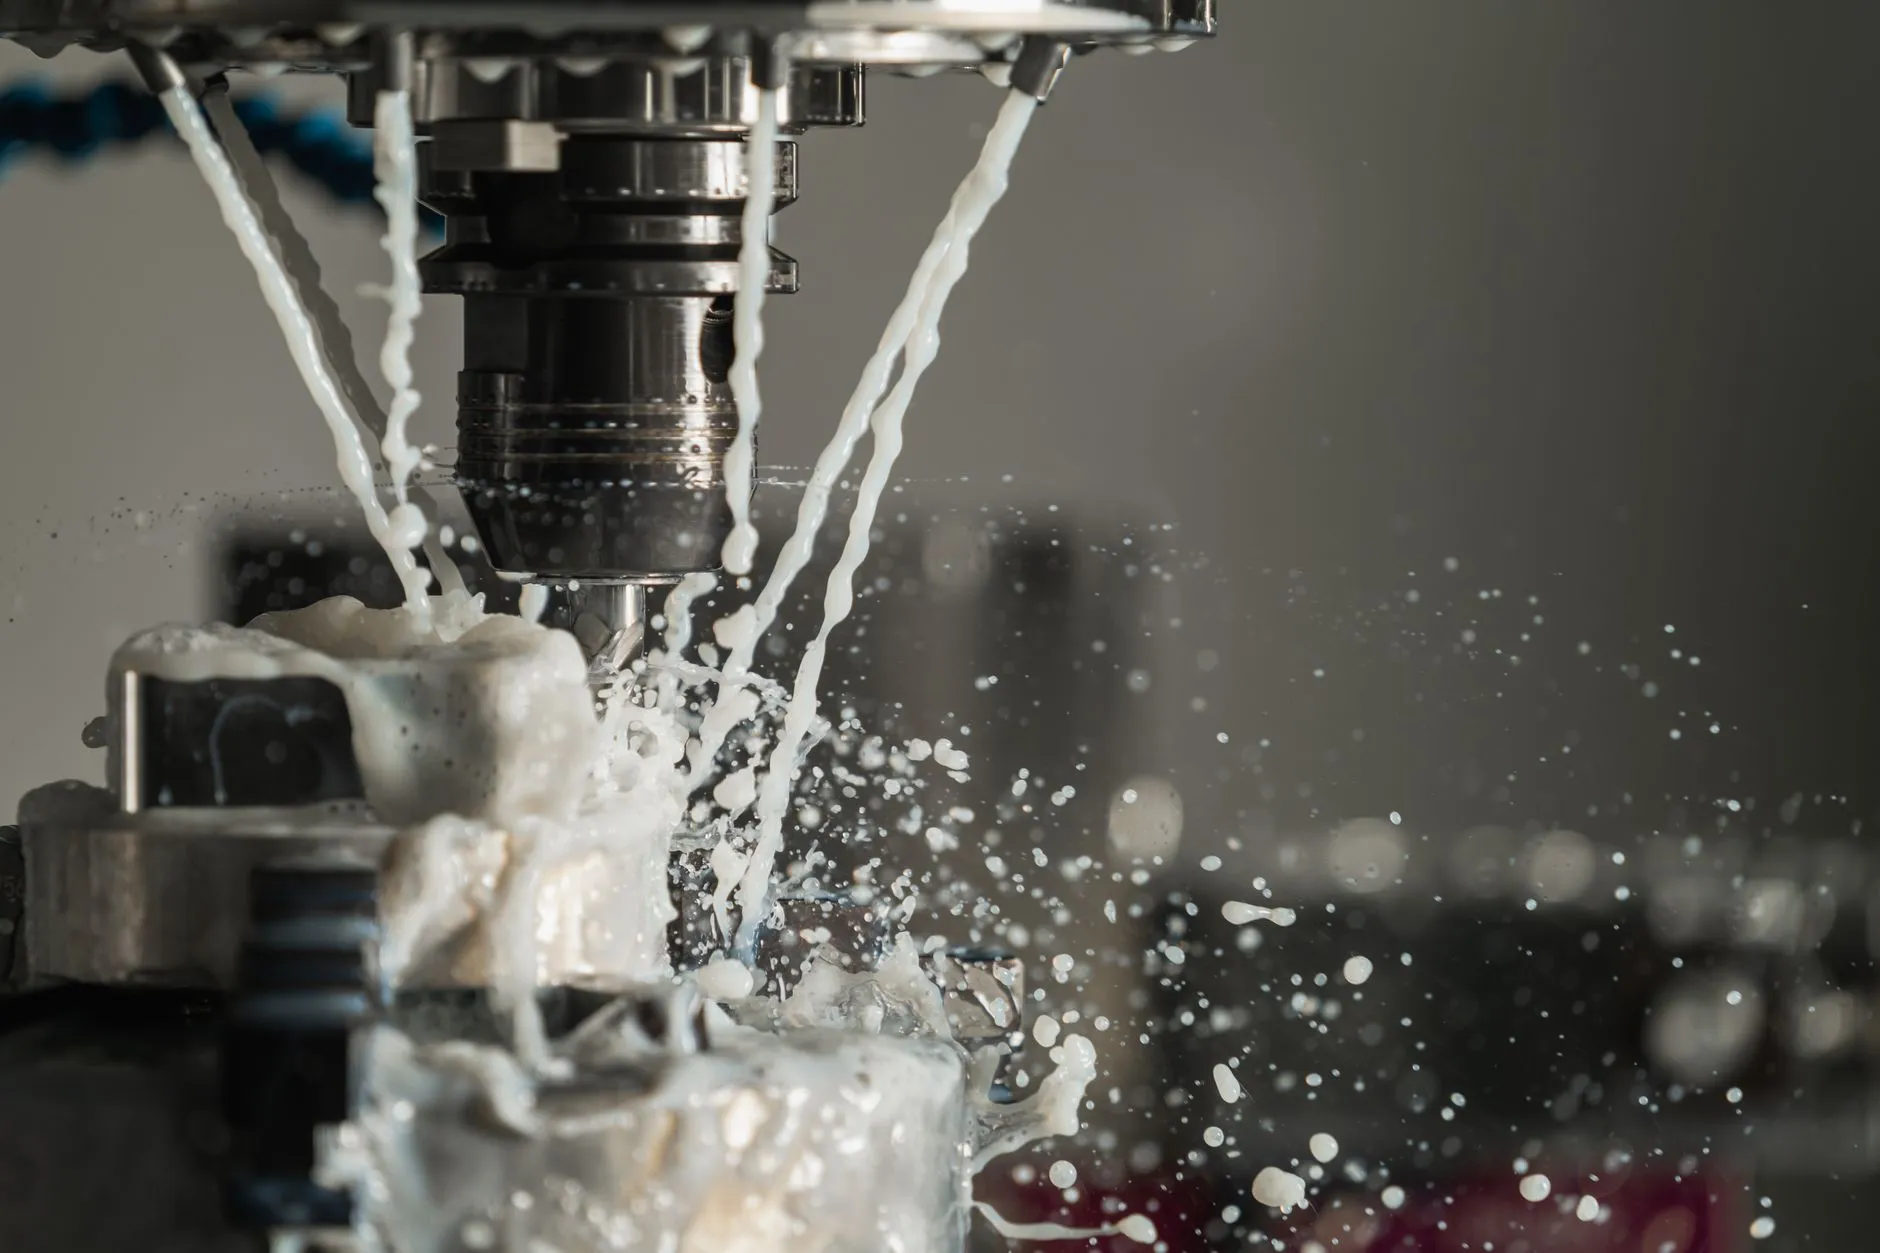
数控机床加工精度提升方案:济南速特数控设备技术解析
在金属切削加工中,精度是衡量一台数控机床性能的核心指标。很多用户在设备投入使用一两年后会发现,原本能稳定达到±0.005mm的零件,逐渐出现超差、表面振纹或尺寸漂移。这类问题往往不是单一因素造成的,而是热变形、几何精度衰减、伺服匹配与工艺参数综合作用的结果。济南速特数控设备有限公司在长期服务汽车零部件、液压件与模具客户的实践中,积累了一套可落地的精度提升思路,下面从技术原理到执行细节展开分析。
精度损失的三个主要来源
要谈提升方案,先要弄清楚精度从哪里流失。从大量现场调试数据看,数控设备的精度衰减大致集中在三个方向:
- 热变形:主轴连续运转2小时后,前端轴承温升可达15~25℃,轴向热伸长通常在20~40μm之间,直接反映为Z向尺寸漂移;
- 几何精度衰减:导轨磨损、丝杠预紧力下降、联轴器松动,会导致反向间隙从出厂时的3~5μm扩大到15μm以上;
- 伺服与插补匹配:加减速时间常数设置不当,在圆弧拐角处产生过冲,表现为象限凸起或表面接刀痕。
三者叠加时,一台标称定位精度0.008mm的机床,实际加工一致性可能退化到0.03mm以上。因此提升方案必须分项治理,而非简单调参数。
可执行的四步提升路径
第一步是热平衡管理。建议在加工前执行30~40分钟的空运转预热程序,让主轴与进给轴进入稳定温升区间;对精度要求高的批次,可在程序中嵌入定期回参考点校验,配合光栅尺或球杆仪做温漂补偿。济南速特数控在部分立加与龙门机型上预留了温度传感器接口,便于接入第三方补偿模块。
第二步是几何精度恢复。每运行2000小时应检测一次反向间隙与螺距误差,用激光干涉仪采集数据后写入系统螺距补偿表。导轨镶条间隙建议控制在0.02~0.04mm,过紧会加剧磨损,过松则引入振动。
第三步是伺服参数整定。位置环增益与速度前馈需按实际负载惯量比匹配,惯量比偏大时适当降低增益并提高加减速时间,可明显改善拐角精度。
第四步是工艺匹配。精加工余量控制在0.15~0.3mm,采用顺铣、小切深高转速策略,减少切削力引起的让刀变形。
容易被忽视的细节
地脚支撑的刚性常被低估。三点或四点支撑若受力不均,床身会产生微量扭曲,反映到工件上就是平面度超差。建议安装后用水平仪逐点校正,并在投入使用前完成一次满载试切验证。此外,工业设备所处的车间温差若超过5℃/天,精密加工应尽量安排在温度相对稳定的时段进行。
常见问题
用户常问:补偿表写入后为什么精度还会回退?多数情况是丝杠预紧力已不足,补偿只是掩盖了机械磨损,需先更换或重新预紧再补偿。另一个高频问题是精加工表面出现规律性振纹,通常与主轴轴承游隙或刀具动平衡有关,而非伺服参数。
作为扎根济南制造产业带的设备供应商,速特数控在整机装配阶段即对导轨直线度、主轴径向跳动做逐台检测,并为客户提供精度周期维护建议。精度提升从来不是一次性动作,而是热管理、机械状态与工艺参数协同维护的持续过程,把这几项纳入日常点检表,数控机床的长期一致性才有保障。