济南速特数控设备加工中心选型要点与精度提升方案
制造业转型升级的浪潮下,加工中心作为数控机床家族的核心成员,早已不是简单的“铁疙瘩换电机”。越来越多的济南及周边企业开始意识到,选型失误带来的隐性成本,往往比设备本身的差价高出数倍。今天,我们从实际加工场景出发,聊聊加工中心选型中那些容易被忽略的硬指标,以及如何通过系统性手段让设备精度长期稳定在微米级。
选型先看刚性:别让床身成为精度天花板
很多客户第一句就问“主轴转速多少转”,却很少关心床身结构的几何刚度。事实上,加工中心在重切削时,床身与立柱的变形量直接决定了零件表面波纹度。以我们济南速特数控设备有限公司接触的案例为例,某汽车零部件厂曾用轻型机身设备加工铸铁件,结果每批零件在Y轴方向的尺寸离散度超过0.03mm,换用高刚性龙门结构的工业设备后,离散度立刻收敛到0.008mm以内。**选型时务必关注机床的净重、铸件牌号(如HT300优于HT250)以及导轨跨距**,这些参数比宣传册上的定位精度数字更诚实。

精度提升:热补偿与装配工艺的双重博弈
即使买回了高精度数控机床,环境温度变化、主轴热伸长和丝杠热漂移仍会悄悄偷走你的加工一致性。某精密模具企业曾反馈,夏季上午和下午加工同一型腔,深度误差相差0.015mm,原因就是车间空调布局不均。解决方案并非只有恒温车间一条路——现代数控系统普遍具备热变形实时补偿功能,但前提是机床厂商在出厂前做过完整的热特性测试,并将补偿曲线写入PLC。这一点,恰恰是济南制造中容易被低价竞争牺牲的环节。
装配环节的细节同样致命。滚珠丝杠的预拉伸量、导轨的刮研接触点数(通常要求每平方英寸不少于20点)、主轴锥孔的跳动值(控制在0.003mm以内),这些数据直接反映设备厂的工艺良心。速特数控在出厂前会执行48小时连续跑合测试,记录热机状态下的定位精度曲线,确保设备到客户现场后的“冷热机差异”控制在0.005mm以内。
工艺适配比盲目追求高速更重要
不同行业对加工中心的诉求截然不同。3C行业需要高速钻攻中心,模具行业偏好高刚性重切削机型,而液压阀门类零件则对多轴联动的一致性要求苛刻。建议采用“典型工件试切验证”的选型策略:带着自己最复杂的3-5个零件图纸,要求供应商提供试切报告,重点观察切削纹路的一致性、拐角处的轮廓误差以及排屑顺畅度。
除了硬件参数,别忘了软件生态。一台优秀的数控设备应当支持在线测量与刀补自动回写功能,这能大幅减少首件调试时间。我们碰到过不少工厂,买了五轴机却只当三轴用,究其原因是后处理程序与CAM策略不匹配。选型时务必问清:控制系统是FANUC、Siemens还是国产系统?其RTCP(旋转刀具中心点)功能是否需要额外授权?这些问题直接关系到后续工艺开发的上限。
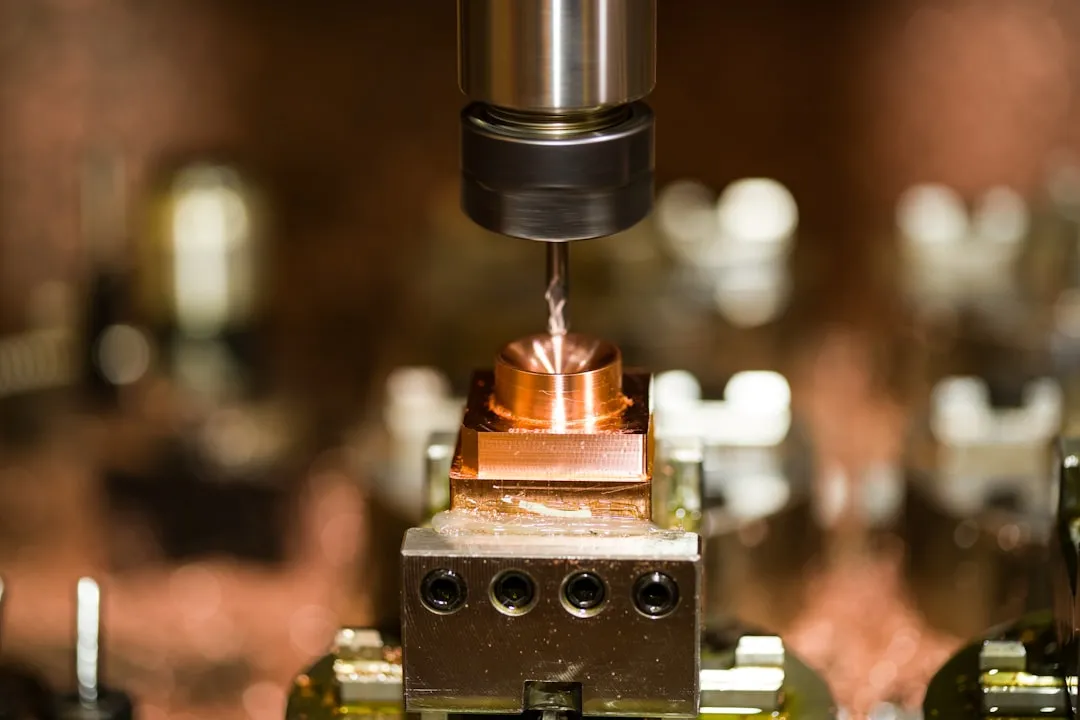
实践建议:让设备精度“保鲜”的日常动作
设备到位只是开始,精度管理需要系统化思维。建议执行以下三项措施:
- 每天开机后执行20分钟主轴预热循环(转速从1000rpm逐步升至最高转速的70%),待热变形稳定后再加工关键尺寸。
- 每月用激光干涉仪校验一次定位精度,并将补偿值更新到数控系统;千万别只依赖螺距补偿的初始数据。
- 注意切削液的浓度与过滤精度——劣质切削液会导致导轨磨损加速,半年后精度下降肉眼可见。
这些动作看似繁琐,但相比大修或重新购置数控机床的成本,耗时几乎可以忽略不计。
回到选型本质,无论是济南本地的精密制造企业,还是周边省份的加工厂,都应把“设备综合效率”而非单纯的采购价格作为决策基准。一台真正合适的工业设备,应当是你工艺团队的延伸,而不是需要你迁就的倔脾气。济南速特数控设备有限公司多年来坚持提供包含工艺陪产、精度复校在内的全周期服务,正是为了让每一台出厂的设备都能在客户车间里持续创造价值。未来加工车间的竞争,注定是精度稳定性与工艺柔性的竞争,而这恰恰始于一次理性的选型判断。
