济南速特数控设备产品中心:数控机床选型要点与加工精度提升方案
日期:2026-09-17
标签:数控设备,数控机床,工业设备,济南制造,速特数控
在机械加工领域,数控机床的选型直接决定了产线的效率上限与零件的一致性。许多工厂在采购数控设备时,往往只关注价格或单一参数,忽略了刚性、热稳定性与控制系统之间的匹配度。作为扎根济南制造产业带的专业厂商,济南速特数控设备有限公司结合多年服务经验,梳理出以下可落地的选型思路与精度提升方案。
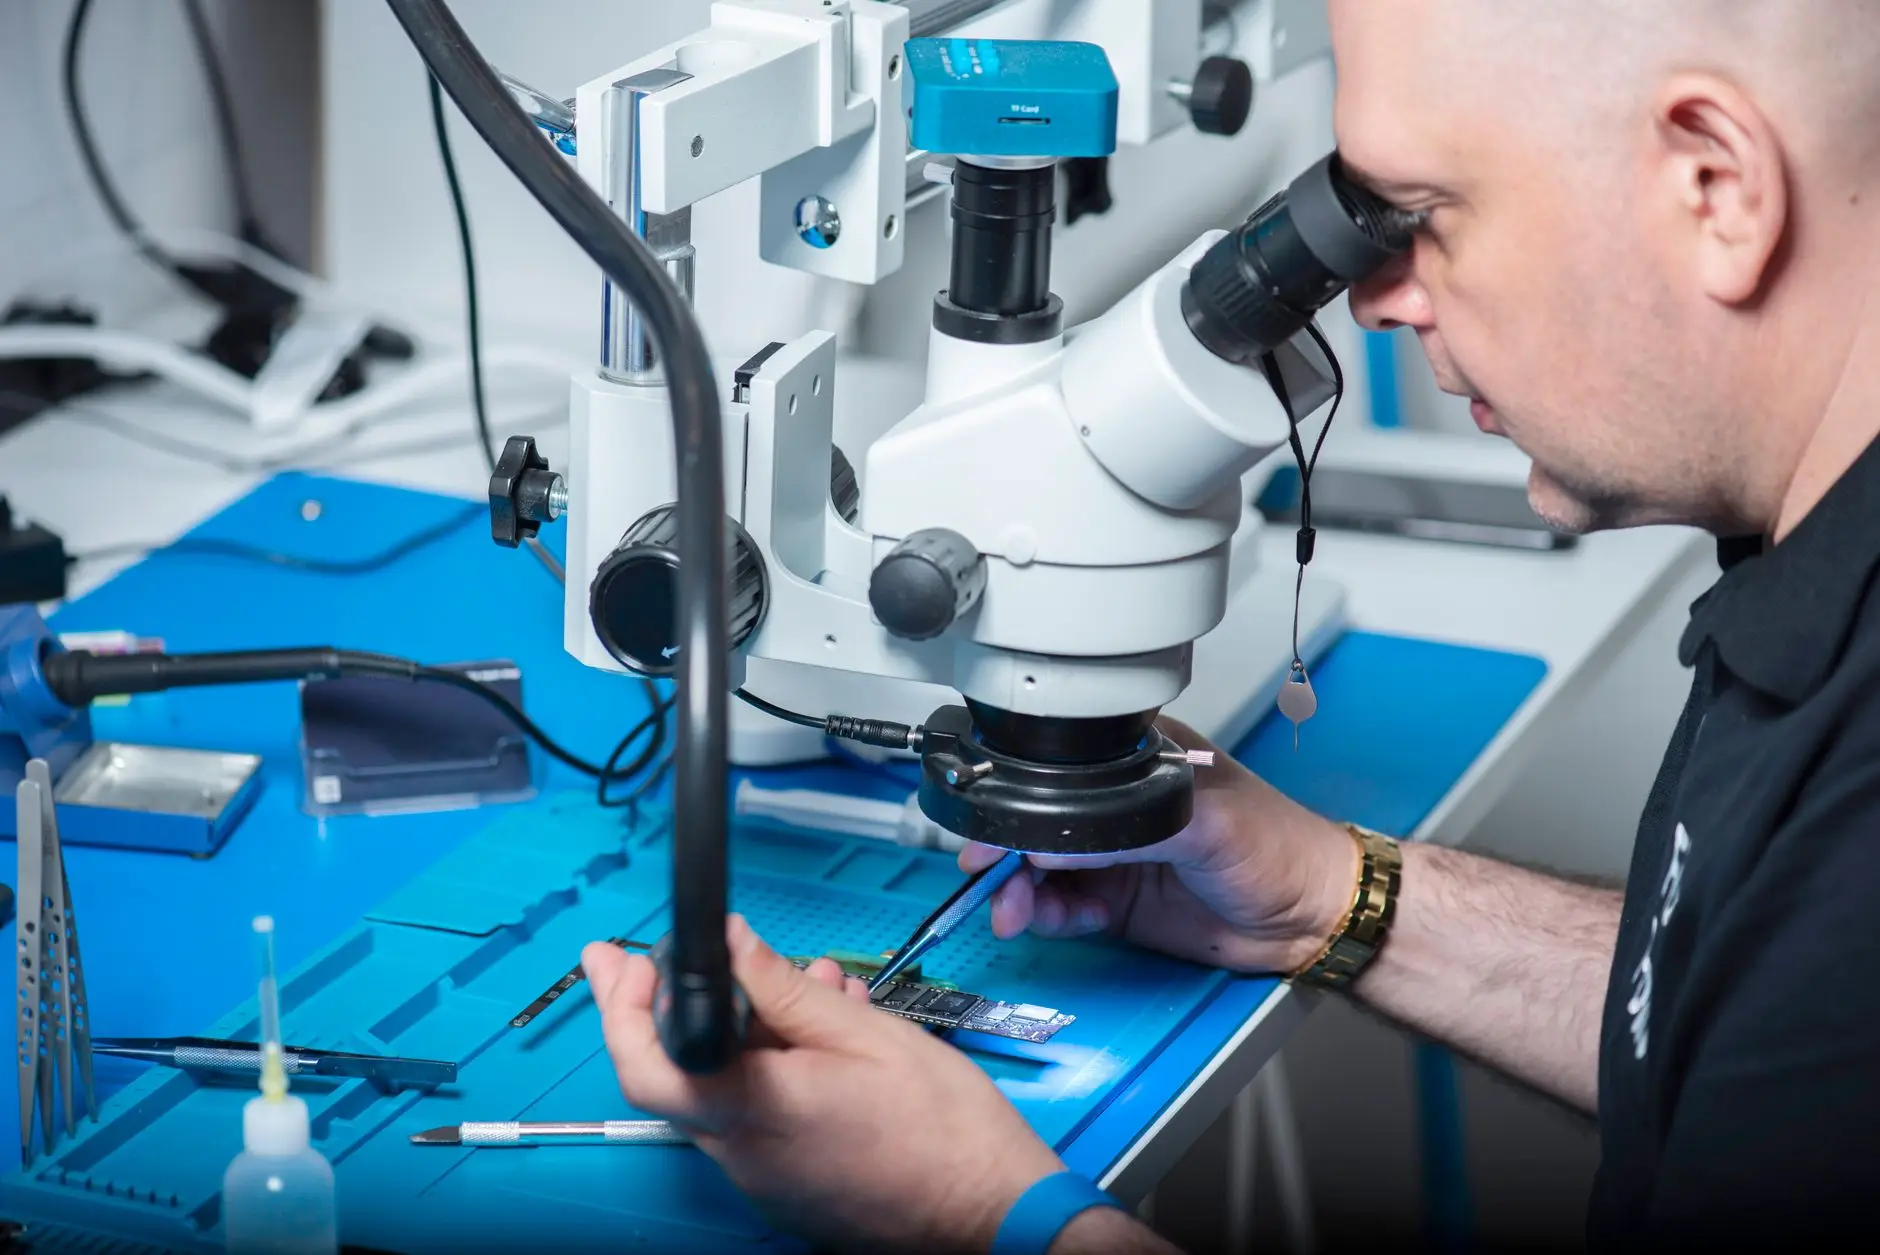
一、选型先看“刚性匹配”,而非只看行程
一台数控机床的切削能力,本质上由结构刚性决定。选型时建议按以下顺序评估:
- 主轴锥孔与电机功率:加工钢件时,BT40主轴配7.5kW以上电机才能稳定吃刀;若长期重载,需考虑BT50。
- 导轨类型:硬轨刚性强、抗振好,适合重切削;线轨速度快、精度保持性好,适合精加工与模具。
- 丝杠预拉伸:未做预拉伸的丝杠在连续加工2小时后,热伸长可达0.05mm以上,直接影响Z轴深度一致性。
二、加工精度提升的三个工程手段
精度不是靠“买更贵的机床”解决的,而是靠系统性控制。以下方案在速特数控客户现场验证有效:
- 热误差补偿:在主轴箱与床身布置温度传感器,通过系统实时修正坐标偏移,可将连续加工尺寸波动控制在±0.008mm内。
- 刀具动平衡:转速超过8000r/min时,未动平衡的刀柄会引入明显振纹。建议对刀柄做G2.5级动平衡。
- 切削参数正交优化:以表面粗糙度为目标,对线速度、每齿进给、径向切深做三因素三水平试验,通常可提升Ra值30%以上。
这些方法不需要更换工业设备,却能让现有数控设备的加工能力上一个台阶。
三、案例:从振纹超差到稳定Ra1.6
济南某液压阀块加工厂,使用一台立式加工中心精铣阀孔端面,长期出现振纹,Ra值在3.2~6.3之间波动。速特数控技术团队到场后,没有建议换机,而是分三步排查:第一步,检测主轴径向跳动,发现已达0.02mm,更换精密角接触轴承后恢复至0.005mm;第二步,调整切削参数,将每齿进给从0.08mm降至0.05mm,线速度提升至180m/min;第三步,增加一道半精铣工序,留0.3mm余量。调整后连续加工200件,Ra稳定在1.6以内,刀具寿命还延长了18%。
这个案例说明,数控机床的精度表现是“主机+刀具+工艺”的耦合结果。选型阶段预留刚性余量,投产阶段做好热管理与参数优化,才能把设备能力真正释放出来。
济南速特数控设备有限公司位于济南制造核心区,专注提供立式加工中心、数控车床及专用数控设备的选型支持与工艺调试服务。如果您正在评估新设备或想提升现有产线精度,欢迎带着工件图纸与节拍要求来厂试切,我们用数据说话。
