数控机床加工精度提升的关键技术解析与济南制造企业的实践路径
一台数控机床的加工精度,往往决定了零件能否装配合格。在济南装备制造圈里,这个道理被反复验证——同样的图纸、同样的刀具,不同企业做出来的活,尺寸一致性可能差出一个数量级。差距不在"运气",而在对精度影响链条的理解深度。
精度不是单一指标,它是几何精度、热精度、伺服动态精度和工艺系统刚度共同作用的结果。任何一个环节松动,最终都会反映到工件表面。
一、影响加工精度的四大核心变量
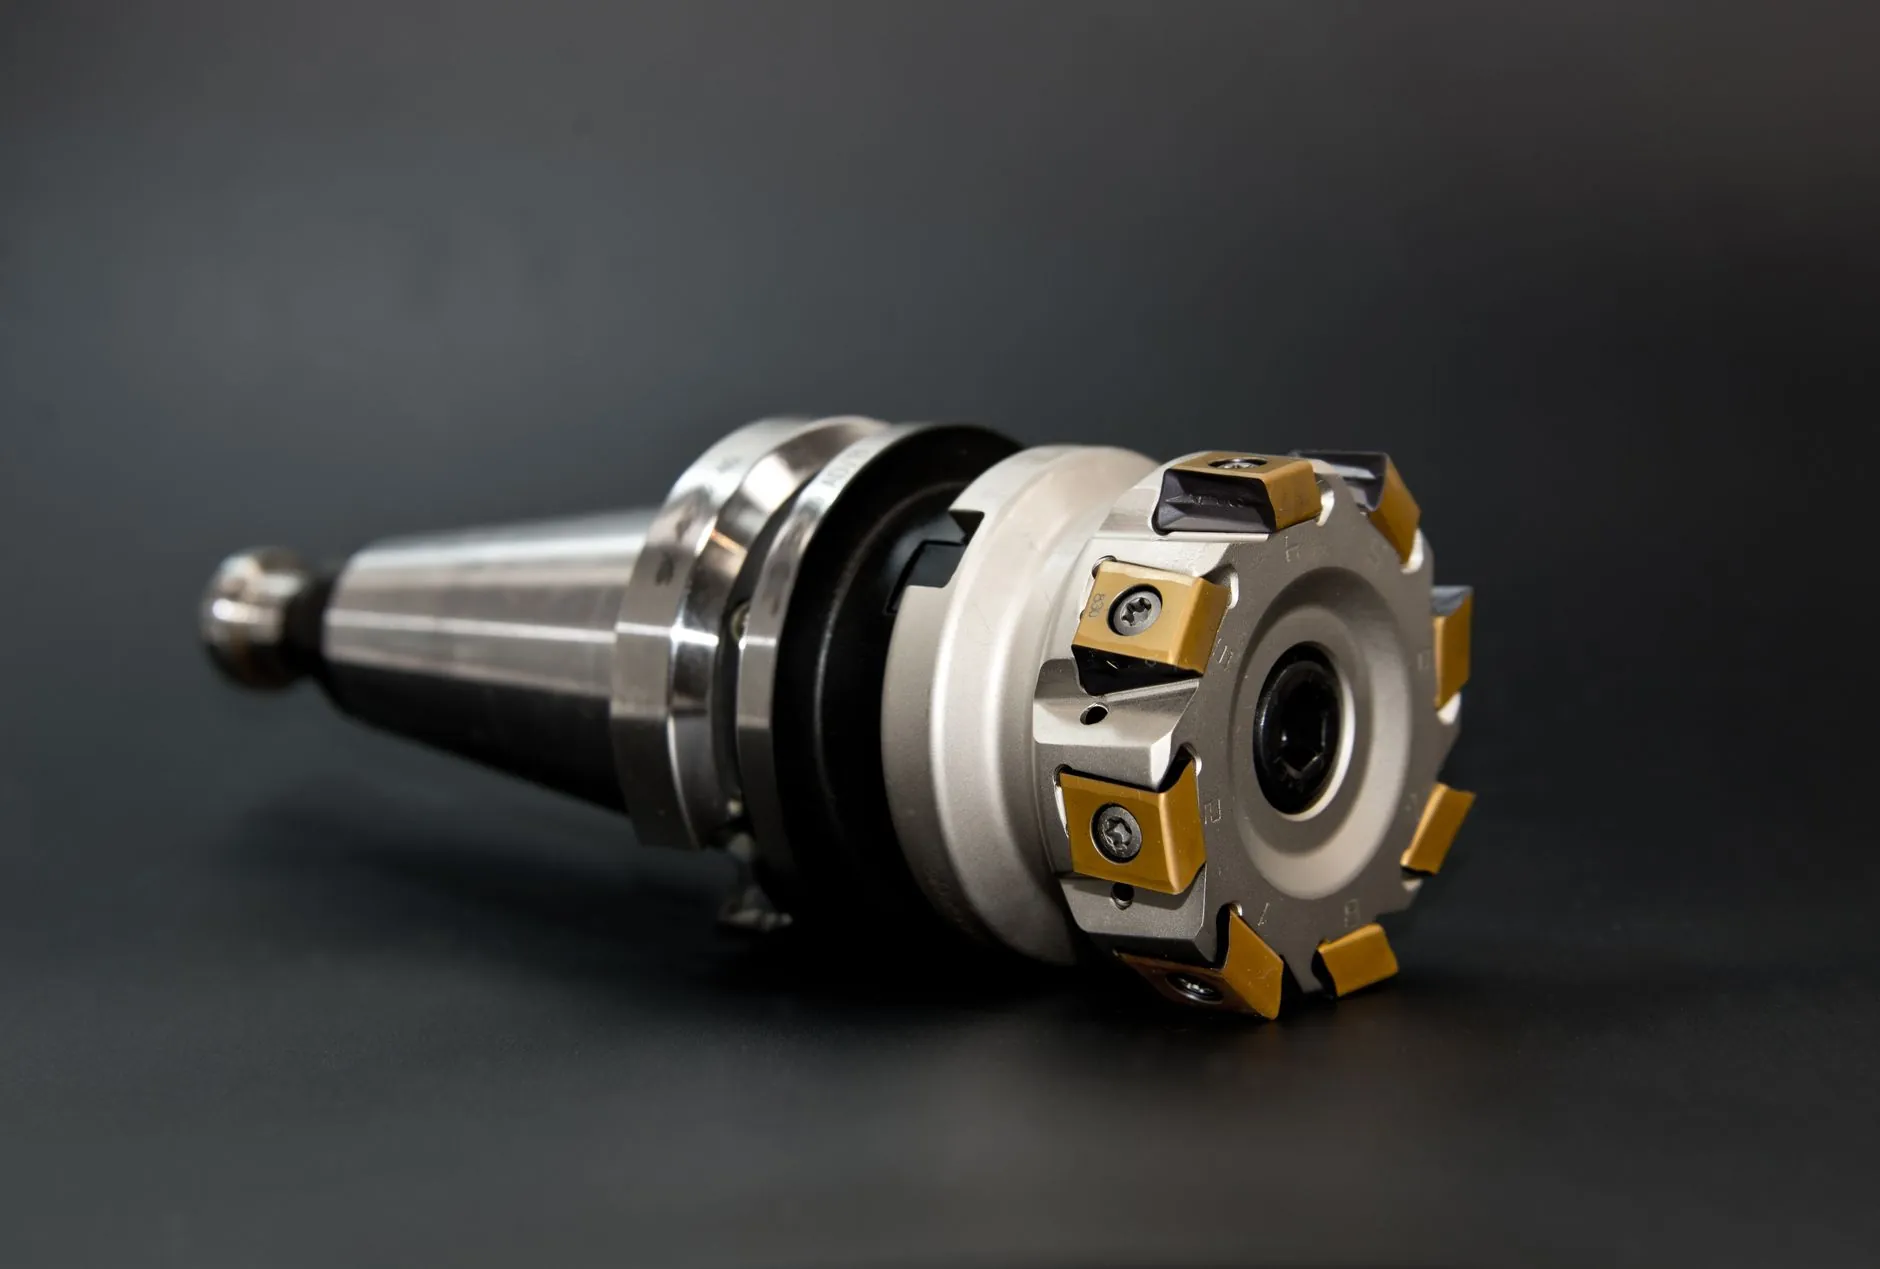
热变形是容易被低估的对手。主轴连续运转2小时后,温升可达15~25℃,轴向伸长量足以让重复定位精度劣化0.01mm以上。电主轴内置温度传感器配合油冷机闭环控制,是目前中高端数控设备的标配方案。
伺服匹配与反向间隙同样关键。丝杠预拉伸量不足、联轴器选型偏软,都会在换向瞬间产生微量失位。经验做法是将反向间隙补偿与螺距误差补偿分开标定,避免互相干扰。
- 几何精度:导轨直线度、主轴径向跳动,是基础中的基础
- 热稳定性:主轴、丝杠、床身的热对称设计
- 伺服动态特性:增益匹配、前馈补偿、滤波参数
- 工艺系统刚度:刀具悬伸比、夹具刚性、切削参数匹配
二、从补偿到智控:精度提升的技术趋势
过去依赖人工刮研和静态补偿,现在更多依靠实时误差映射。光栅尺全闭环控制把位置反馈从电机端移到工作台端,直接消除丝杠热伸长和弹性变形的影响,定位精度可稳定在±0.003mm以内。
在济南制造企业中,一个务实路径是:先做基础精度恢复(导轨研伤修复、丝杠预紧调整),再叠加数控系统的高阶补偿功能。跳过第一步直接调参数,往往治标不治本。速特数控在服务本地客户时,通常先做激光干涉仪检测,用数据定位误差来源,再决定是机械修复还是参数优化。
可执行的三个动作
- 建立精度档案:每台数控机床每季度做一次球杆仪或激光干涉检测,记录漂移趋势
- 控制环境温度:精密加工区温差控制在±1℃以内,成本远低于事后返工
- 刀具与参数绑定:为每道工序固化切削参数,减少人为变量
济南一家液压件企业曾遇到缸体孔圆度超差问题,排查后发现是主轴热变形与夹具夹紧力叠加所致。调整冷却策略并改用浮动夹紧后,圆度从0.015mm降到0.006mm。这类案例说明,精度提升没有万能公式,需要针对具体工艺系统做诊断。
数控设备的价值最终体现在稳定输出合格零件的能力上。与其追求纸面参数,不如把精度管理做成日常动作——检测、记录、修正,循环推进。速特数控深耕济南制造一线,更清楚本地企业在设备选型、精度维护上的真实痛点,也愿意把这些经验持续分享出来。