济南数控机床加工精度提升的关键技术路径解析
日期:2026-09-19
标签:数控设备,数控机床,工业设备,济南制造,速特数控
在机械加工现场,很多师傅都遇到过这样的困惑:同一台数控机床,加工同一种材质,不同批次零件的尺寸公差却出现波动。精度,始终是衡量数控设备性能的核心标尺。济南作为山东省装备制造业的重要集聚区,近年来在数控机床精度控制领域积累了不少值得关注的技术经验。
精度波动的根源在哪里?
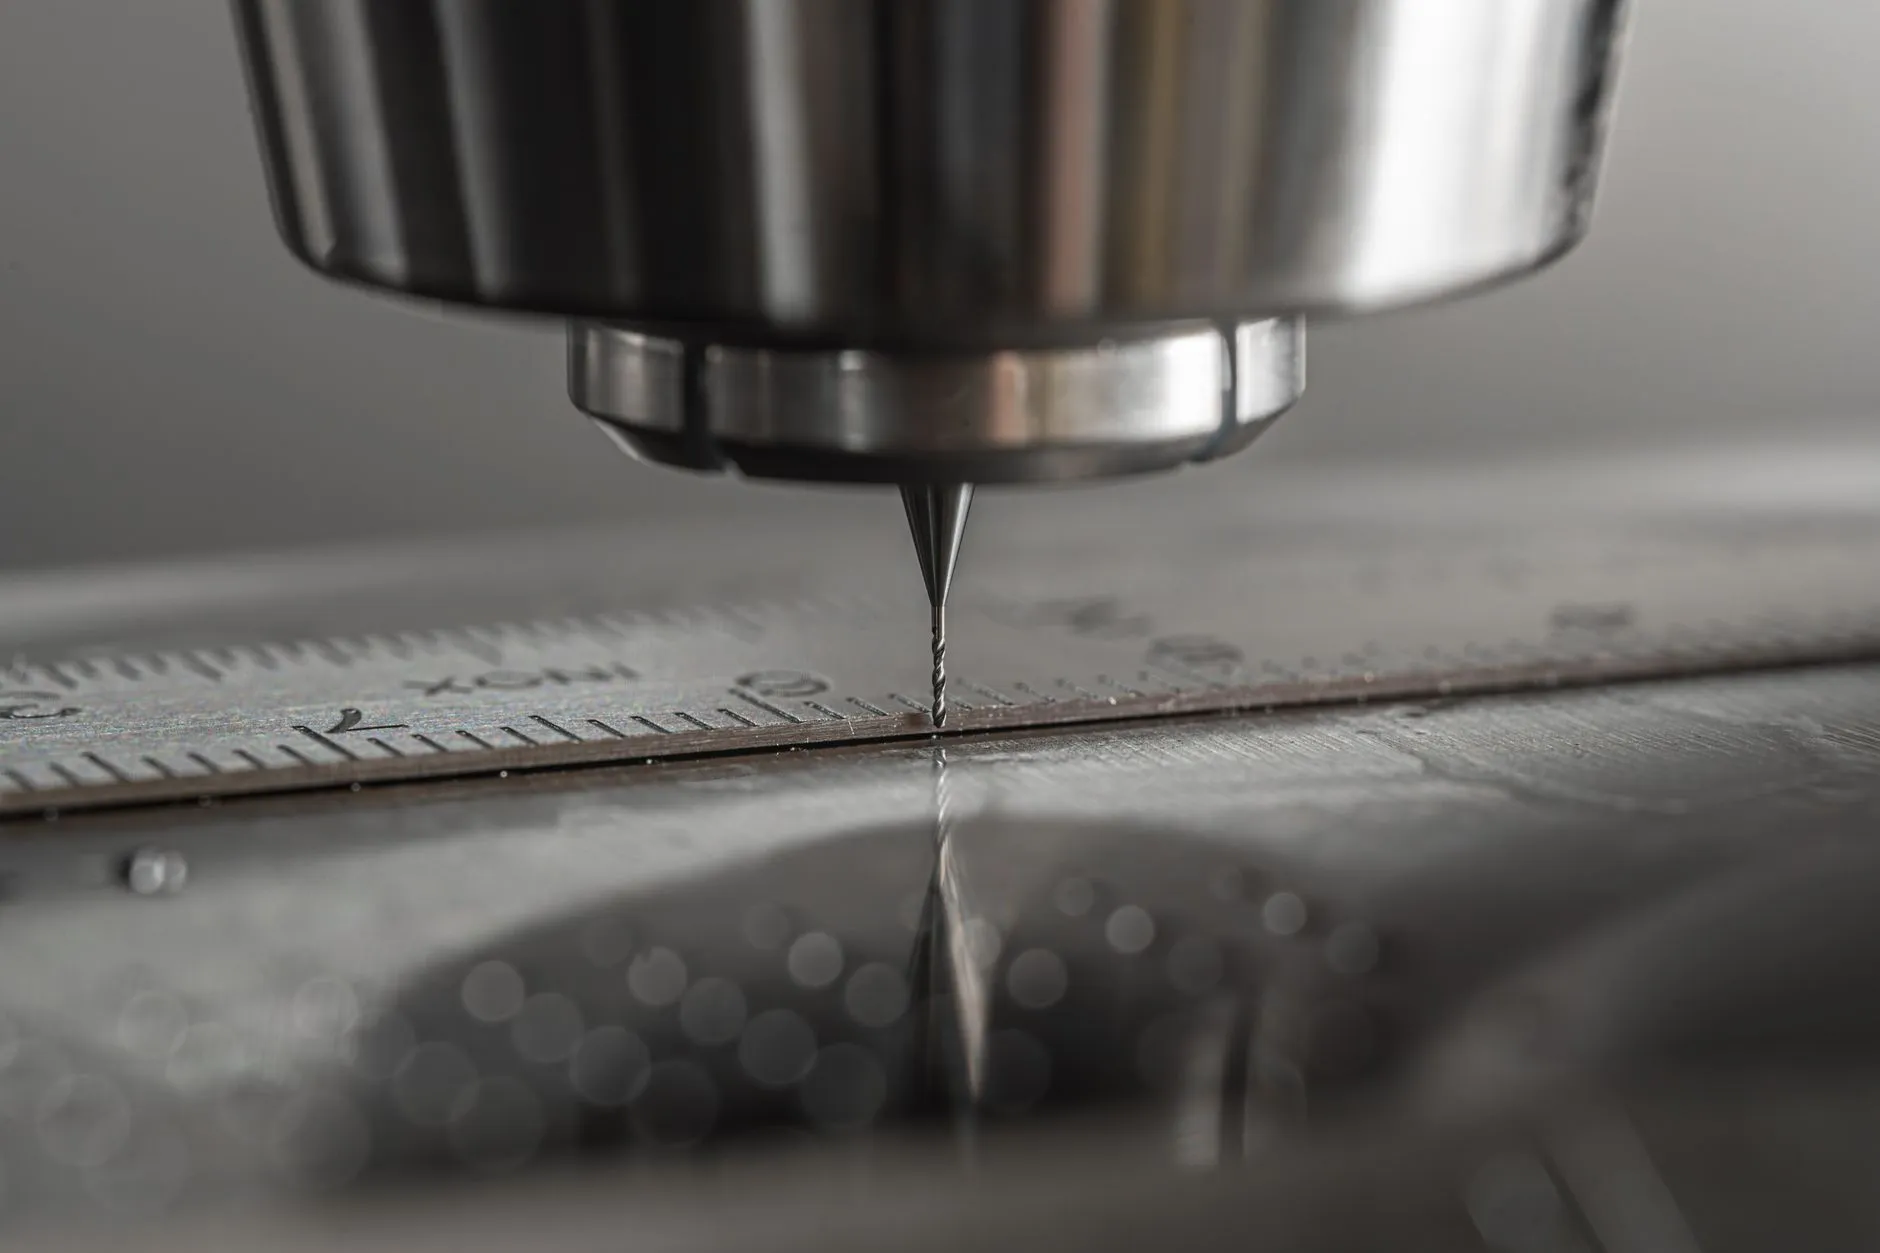
加工精度并非单一因素决定。热变形、伺服跟随误差、刀具磨损、装夹刚性、甚至车间环境温度变化,都会在微米级别上影响最终结果。尤其在长时间连续加工中,主轴和丝杠的热伸长往往导致尺寸漂移0.01~0.03mm,这对IT6级以上精度的零件来说是不可接受的。
几条被验证有效的技术路径
从行业实践来看,提升数控机床加工精度主要围绕以下几个方向展开:
- 热误差补偿技术:通过在主轴上布置温度传感器,建立热变形模型,由CNC系统实时修正坐标偏移。济南部分制造企业已将此技术应用于立式加工中心,效果显著。
- 高刚性结构设计:采用有限元分析优化床身筋板布局,提升整机动态刚度,减少切削振动带来的表面粗糙度恶化。
- 伺服参数整定与前馈控制:合理设置加减速时间常数和位置环增益,配合前馈功能,可将圆弧插补的轮廓误差降低40%以上。
- 在线测量与闭环反馈:加装测头系统,实现加工后自动测量并补偿刀具磨损,适合批量精密零件生产。
这些方法并非孤立使用。以济南速特数控服务客户的实践经验看,将热补偿与伺服优化组合实施,往往比单一手段更能稳定精度表现。
落地时的几个实操要点
技术路径清晰,但现场执行才是分水岭。建议关注三点:一是定期进行球杆仪检测,快速诊断机床圆度误差来源;二是建立刀具寿命管理台账,避免因磨损导致的尺寸渐变;三是控制车间温差,精密加工区域建议维持在20±1℃。这些措施对工业设备的长期精度保持至关重要。
随着智能传感和数字孪生技术的渗透,济南制造的数控装备正在从“被动修正”走向“主动预测”。可以预见,未来精度控制将更多依赖数据驱动模型,而非单纯依靠机械硬件的提升。对于加工企业而言,理解这些技术路径,比单纯追求设备参数表上的数字更有价值。速特数控也将持续关注这一领域的技术演进,为本地制造业提供切实可行的精度提升方案。