济南数控机床加工精度提升的关键技术解析
在济南不少机加工企业的生产现场,经常能听到类似的反馈:同一台数控机床,加工同一批次的零件,尺寸公差却时不时出现波动。有的操作师傅会归因于刀具磨损,有的则怀疑是程序问题。但真正深入排查后会发现,精度不稳定往往不是单一因素造成的,而是机械、热变形、控制系统等多方面耦合的结果。对于以济南制造为代表的工业装备集群而言,理解这些精度影响因素,比单纯追求高配置更有实际意义。
从现象到根源:精度波动的常见诱因
数控机床的加工精度,本质上是刀具与工件之间相对运动精度的体现。这个相对运动链条上任何一个环节出现偏差,都会在工件上被放大。常见的精度问题可以归纳为几类:
- 几何精度衰减:导轨磨损、丝杠间隙增大,导致定位精度下降
- 热变形误差:主轴高速运转发热、切削热传导,使机床结构产生微米级形变
- 伺服动态响应不足:加减速过程中出现跟随误差,影响轮廓加工精度
- 工艺参数匹配不当:切削力波动引发颤振,表面粗糙度恶化
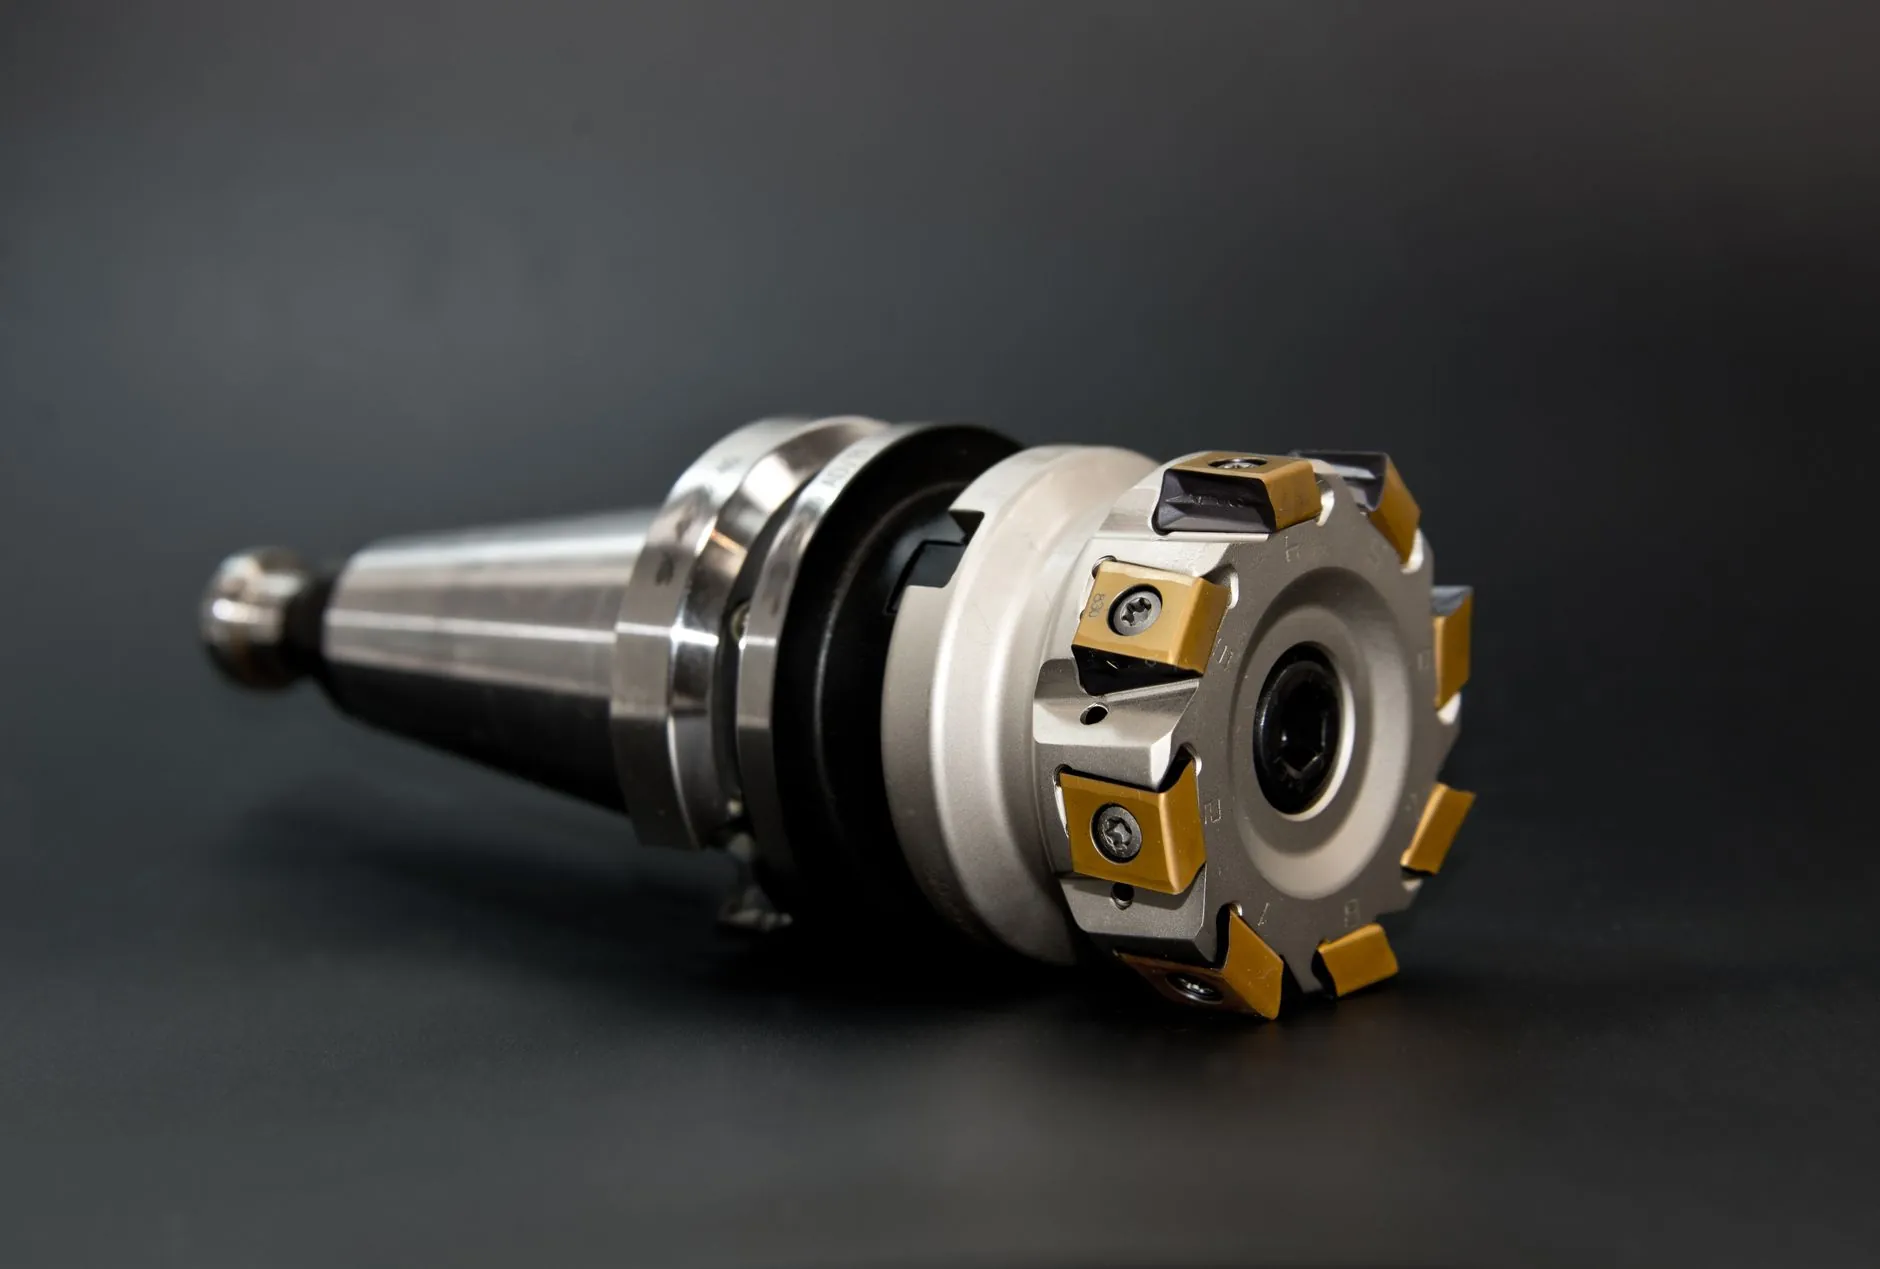
这些问题在粗加工阶段可能被掩盖,一旦进入精加工或高精度配合面加工,就会集中暴露。济南速特数控设备有限公司在服务本地客户的过程中发现,许多精度投诉的根源其实在于设备长期运行后的精度校准缺失,而非数控设备本身的设计缺陷。
关键技术解析:精度提升的三个着力点
1. 结构刚性与阻尼特性的优化
机床的床身、立柱、滑座等基础件的刚性,直接决定了切削过程中抵抗变形的能力。高刚性结构配合合理的阻尼设计,能有效抑制颤振。目前不少高端数控机床采用有限元分析优化筋板布局,在保证刚性的同时减轻运动部件质量,从而提升动态响应。对于济南本地的铸造和加工配套企业来说,这种结构优化思路同样适用于老旧设备的改造升级。
2. 热误差补偿技术的落地
热变形是精密加工中最难对付的误差源之一。主轴温升每升高1℃,轴向伸长可能达到几微米到十几微米。现代数控系统通过布置温度传感器,建立热误差模型,实时对坐标进行补偿。这项技术并不神秘,关键在于传感器的安装位置和模型的准确性。速特数控在为客户做精度调试时,通常会建议先做24小时空运转热特性测试,摸清机床的热变形规律,再决定补偿策略。
3. 伺服控制参数的精细匹配
伺服系统的位置环增益、速度环增益、前馈系数等参数,需要与机械负载特性匹配。增益过低,响应迟钝;增益过高,容易引发振荡。经验丰富的调试人员会根据实际加工工况,在快速定位和轮廓加工之间找到平衡点。这部分工作往往需要结合工业设备的实际运行数据反复迭代,没有一劳永逸的参数。
不同技术路径的对比与选择
面对精度提升需求,企业通常有三条路径:一是直接采购高精度新设备,二是对现有设备进行精度恢复和补偿升级,三是通过工艺优化弥补设备精度不足。三者的投入产出比差异明显。
新设备投入大、周期长,但精度上限高;精度恢复成本相对可控,适合设备主体结构尚好的情况;工艺优化则更依赖技术积累,见效快但天花板有限。济南速特数控设备有限公司在实践中倾向于建议客户先做精度检测评估,明确误差来源后再决定路径。盲目上马新数控设备,有时并不能解决工艺匹配层面的问题。
给济南本地加工企业的几点参考
精度提升不是一次性的工作,而是贯穿设备全生命周期的持续管理。建议企业建立精度档案,定期记录关键几何精度和定位精度数据,发现趋势性变化及时干预。同时,操作人员的规范使用和日常维护,对精度保持的影响不亚于设备本身的配置水平。
对于正在选购数控机床的济南制造企业,除了关注品牌和参数,不妨多考察供应商在精度调试和后续服务方面的实际能力。速特数控扎根济南本地,深知区域产业集群的加工特点和精度需求,在设备选型、精度校准和工艺支持上积累了丰富的落地经验。精度这件事,说到底是对细节的持续把控。