济南数控设备选型指南:立式与卧式加工中心性能对比分析
在济南及周边地区的机械加工车间里,经常能听到这样的讨论:这批活到底该上立加还是卧加?作为扎根济南制造一线多年的数控设备服务商,速特数控在为客户做工艺规划时,发现很多工厂在选购数控机床时容易陷入"只看价格、不看工况"的误区。立式与卧式加工中心虽然同属数控设备大类,但在刚性、排屑、精度保持性上有着截然不同的表现。选对了,效率翻倍;选错了,后续的夹具改造和产线调整成本足以再买半台机。
结构差异决定了加工逻辑的不同
立式加工中心的主轴垂直于工作台,工件装夹后刀具从上方接近切削区。这种结构的优势在于操作可视性好、装夹方便,适合单面或多面但无需翻面的零件。而卧式加工中心主轴水平布置,通常配备可旋转的数控转台,工件一次装夹即可完成除安装面外的五个面加工。从力学角度看,卧加在切削时重力方向与进给方向垂直,排屑更顺畅,主轴刚性利用率更高,尤其适合箱体类、阀体类零件的批量生产。
实操选型:从零件特征反推设备形态
速特数控的技术团队在协助客户选型时,通常会先看三个维度:
- 零件重量与尺寸:单件超过80kg或长度超过800mm的箱体,卧加装夹更稳,立加则容易因工作台悬伸产生振动。
- 加工面数量:需要加工四个面以上且孔系位置度要求≤0.02mm的,卧加配转台一次装夹完成,比立加多次翻面装夹的累积误差小得多。
- 批量与节拍:月产量低于50件的多品种小批量,立加换型快、编程直观;月产300件以上的,卧加的双工位交换台能压缩非切削时间30%以上。
数据对比:刚性、精度与效率的真实差距
以济南本地常见的HT250铸铁件加工为例,同样使用φ80面铣刀盘进行粗铣,立式加工中心在主轴转速800r/min、进给600mm/min时,切削力约1800N,振动值在2.8mm/s左右;而卧式加工中心在相同参数下,因主轴箱重心低、立柱受力更合理,振动值可控制在1.5mm/s以内,刀具寿命平均延长20%-25%。在定位精度方面,卧加搭配高精度转台后,重复定位精度普遍能达到±3角秒,而立加依赖多次装夹时,翻面误差往往在±0.03mm以上。
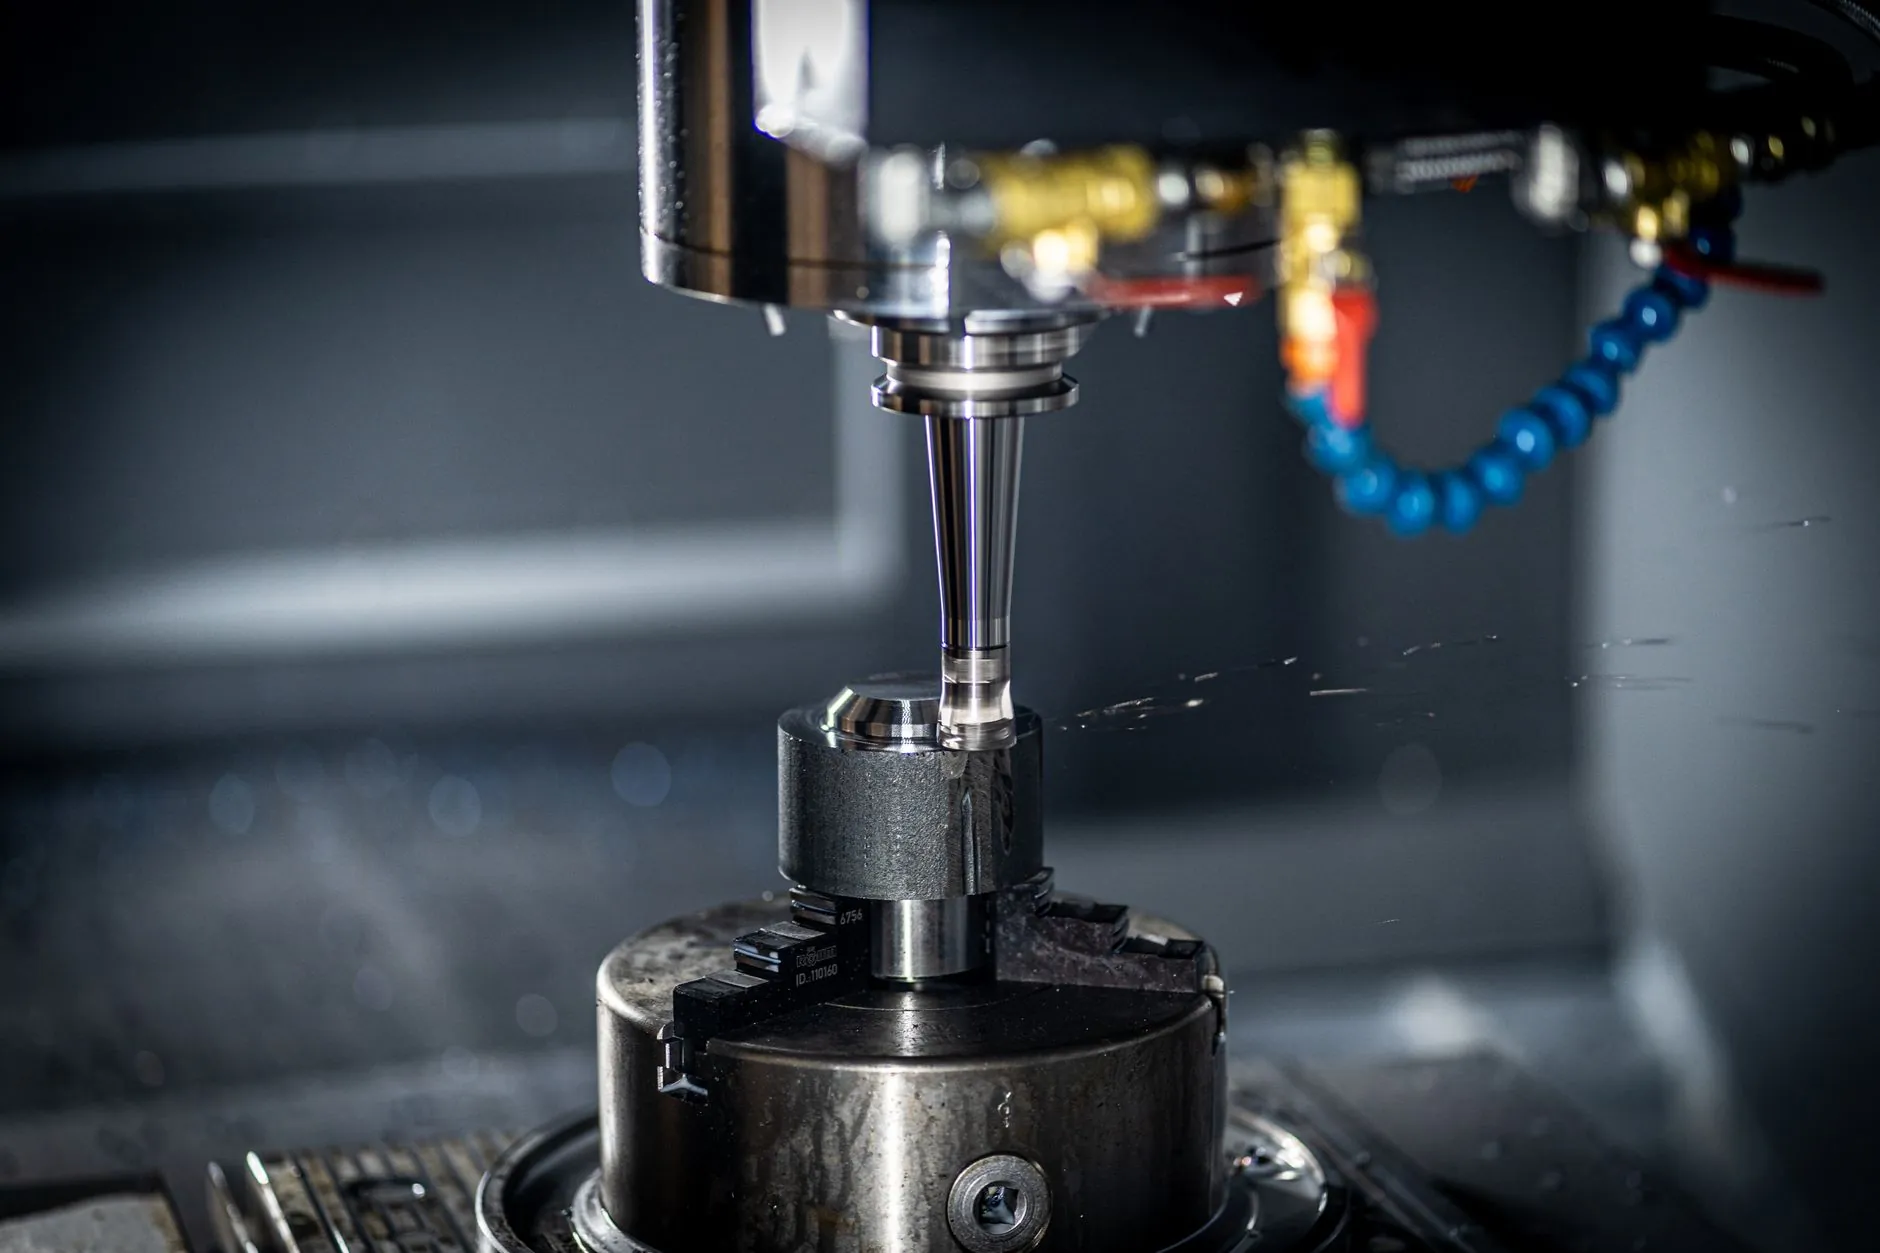
当然,卧加的采购成本和占地面积也明显高于立加。一台630规格的卧式加工中心,价格通常是同规格立加的1.8-2.2倍,对地基和刀库管理的要求也更严格。对于济南本地大量存在的汽车零部件、液压阀块加工企业,如果订单稳定且零件结构适合,卧加的投资回收期通常在14-18个月。
速特数控在济南制造领域服务多年,经手的数控设备改造与选型案例覆盖了从通用机械到精密模具的多个细分行业。我们建议企业在采购数控机床前,先整理典型零件的图纸、毛坯状态和节拍要求,让设备供应商做一次完整的工艺分析。设备形态没有绝对的好坏,只有与工况匹配与否的区别。