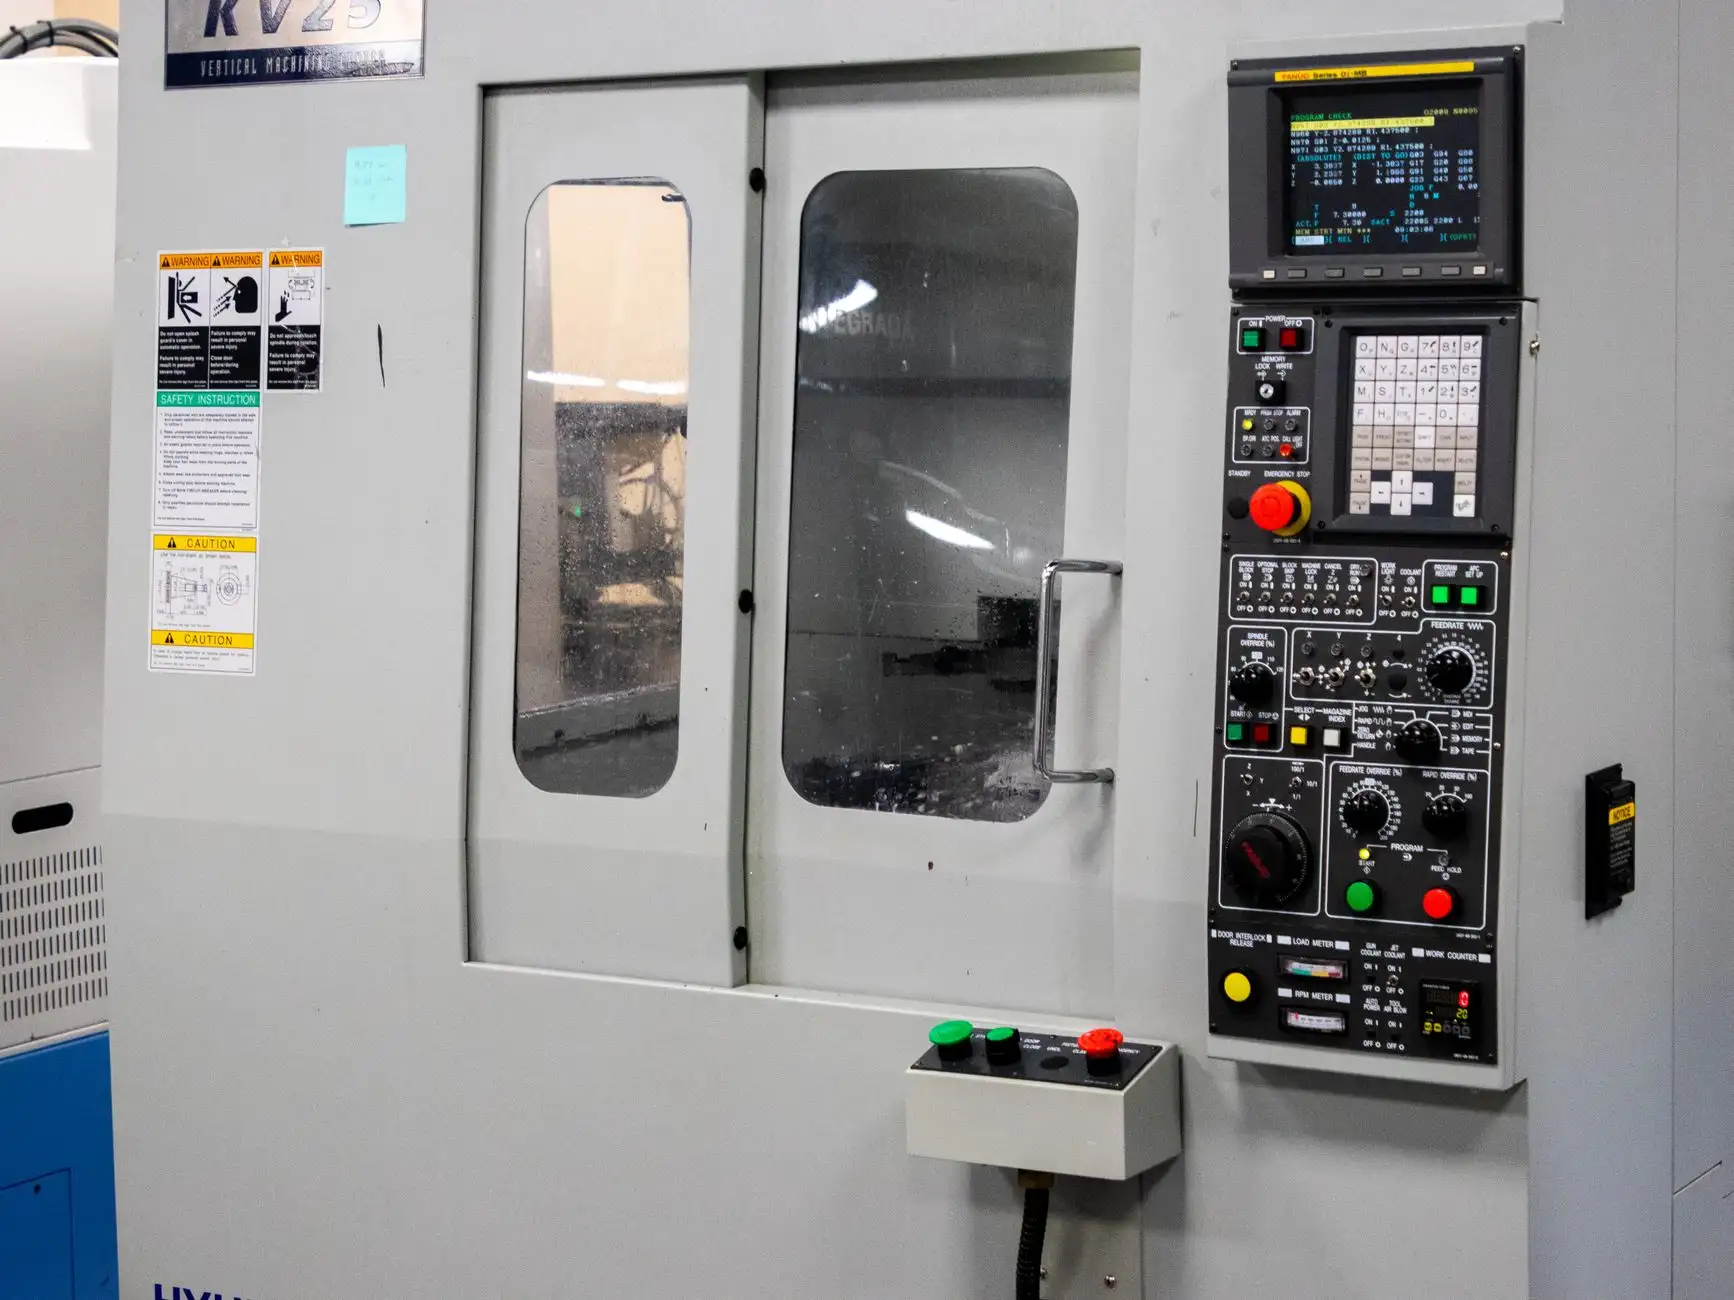
济南速特数控设备解析:数控机床在精密加工中的技术演进方向
在济南制造向高端装备转型的进程中,数控机床早已不是简单的"自动化替代人工"。当加工精度进入微米级、表面粗糙度要求Ra0.4以内时,设备的热稳定性、运动控制算法和工艺适配能力,才是决定良品率的关键。济南速特数控设备有限公司结合多年服务精密加工客户的实践,梳理出几条值得关注的技术演进脉络。
从"刚性"到"热平衡":结构设计的底层逻辑变了
传统数控机床强调铸铁床身的刚性,但精密加工中,热变形引起的误差可占总误差的40%~70%。以加工中心连续运行8小时为例,主轴温升每升高1℃,Z轴漂移可能达到5~8μm。当前的技术方向不再是单纯增加壁厚,而是引入热对称结构、强制冷却回路与温度补偿算法。速特数控在部分机型上采用中空丝杠冷却与主轴油温控制联动,将热平衡时间从90分钟压缩到35分钟左右。
另一条路径是矿物铸件与聚合物混凝土床身的应用。相比铸铁,矿物铸件的阻尼系数高出6~10倍,热导率低,对高频振动和温度波动的抑制更明显。这对磨削和镜面铣削场景尤为关键。
运动控制:从PID到前馈+自适应
数控机床的轮廓精度,很大程度上取决于伺服系统对指令的响应速度与跟随误差。传统PID控制在加减速拐角处容易出现"过切"或"欠切"。目前主流数控系统已普遍加入前馈控制与前瞻(Look-ahead)算法,提前预读几十甚至上百个程序段,自动规划加减速曲线。
更进一步的演进是自适应控制——系统根据切削负载实时调整进给率。比如在模具深腔加工中,刀具切入角落时切削力骤增,自适应控制可在毫秒级降低进给,避免崩刀和振纹。实操中,建议用户不要关闭这项功能,而是将灵敏度阈值设置在70%~85%之间,兼顾效率与安全。
工艺适配的实操要点
- 刀具与转速匹配:φ6硬质合金立铣刀加工45钢,线速度建议80~120m/min,对应转速约4200~6400rpm,过高会加剧月牙洼磨损。
- 冷却方式选择:深腔加工优先用内冷,压力不低于5MPa;精加工铝件可用微量润滑(MQL),避免切削液残留影响表面。
- 在线测量补偿:批量加工中每20件用测头抽检一次,将尺寸偏差反馈至数控设备进行刀补,可将CPK从1.0提升至1.33以上。
数据对比:技术升级带来的实际差异
以济南速特数控设备服务的一家液压阀体客户为例,对比传统加工方案与优化后的方案:
- 定位精度:±0.008mm → ±0.003mm
- 表面粗糙度:Ra1.6 → Ra0.6
- 单件加工时间:12min → 8.5min
- 刀具月消耗:42支 → 26支
这组数据说明,精密加工的竞争力不来自单一"好设备",而是数控机床、刀具、冷却、编程策略与检测闭环的系统匹配。作为扎根济南制造的工业设备服务商,速特数控在交付每一台设备时,都会根据客户工件材质、批量与精度要求,给出参数包与工艺验证报告,而不是只交一台裸机。
精密加工的演进没有终点。热误差建模、AI参数推荐、数字孪生调试正在从实验室走向车间。对加工企业而言,选对设备是起点,把工艺数据沉淀下来,才是持续提升良率的关键。