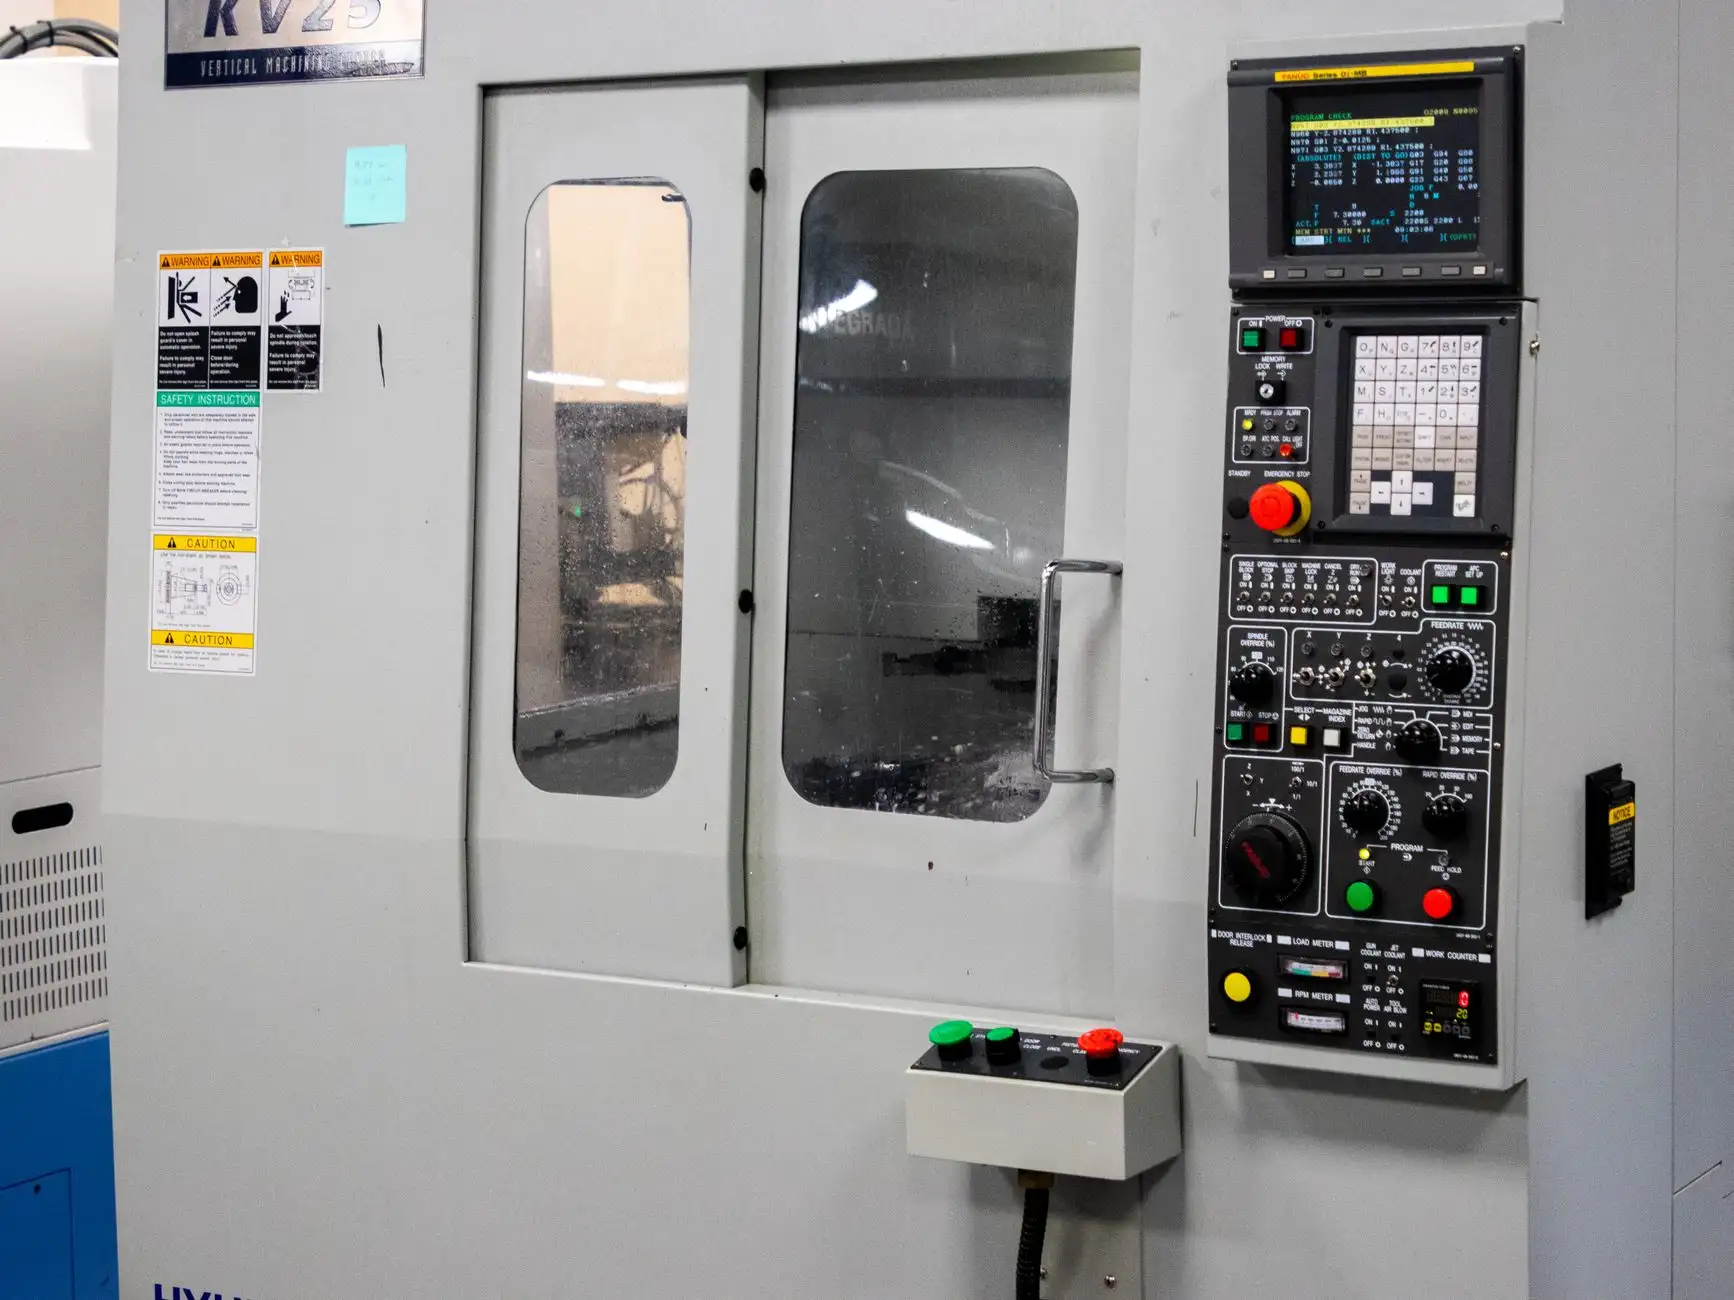
济南速特数控设备:数控机床加工精度提升的技术路径解析
在济南及周边地区的机械加工车间里,经常能听到操作师傅这样的反馈:同一台数控机床,加工同一种材质,不同时段的尺寸公差波动能差出0.02mm。这种精度不稳定现象,在批量生产中尤为致命。
精度问题从来不是单一因素造成的。从热变形、伺服刚性到工艺参数匹配,每个环节都可能成为短板。作为扎根济南制造领域的数控设备服务商,速特数控在长期调试与维护中积累了一些可落地的技术路径。
热误差补偿:被低估的精度杀手
机床运行两小时后,主轴和丝杠的热伸长往往达到30-50μm。这个量级足以让IT7级公差直接超差。传统做法是开机预热半小时,但效率损失明显。目前主流方案是热误差建模补偿——在关键点位布置温度传感器,通过算法实时预测热变形量并写入数控系统进行反向修正。
实际应用中,丝杠中空冷却配合主轴油气润滑,能把热平衡时间缩短60%以上。对于没有闭环光栅的数控机床,这项改造的性价比远高于更换更高等级丝杠。
伺服参数与机械传动的匹配逻辑
很多精度问题出在伺服增益与机械刚性不匹配。增益过低导致跟随误差大,过高则引发振动。判断方法很直接:观察圆弧切削时的过切或欠切量。如果四个象限点出现明显凸起,说明反向间隙或增益不匹配。
- 位置环增益:一般设定在30-50rad/s,需结合负载惯量比调整
- 前馈补偿:可降低跟随误差约70%,尤其适合模具加工
- 反向间隙加速:在换向瞬间提供扭矩补偿,消除爬行现象
济南本地一家液压件厂曾反馈,同一台数控设备加工阀芯时圆度始终差0.015mm。最终发现是联轴器轻微松动导致反向间隙异常,而非伺服参数问题。这说明机械检查永远优先于参数调整。
工艺参数对表面完整性的影响
精加工阶段,每齿进给量对表面粗糙度的影响往往比主轴转速更大。以铝合金为例,将每齿进给从0.05mm降到0.02mm,Ra值可从1.6μm改善至0.8μm,但刀具磨损加快。需要根据批量大小做平衡。
切削液的选择同样关键。高压内冷在深腔加工中能有效排屑,避免二次切削划伤已加工面。对于工业设备中常见的铸铁件,推荐使用乳化液浓度8%-12%,兼顾冷却与防锈。
对比不同精度提升方案:热补偿改造成本约2-4万元,周期3天;光栅尺加装成本5-8万元,周期1周;整机更换则需数十万元。对于精度要求IT6级以内的场景,前两者组合往往能覆盖80%的需求。
速特数控在服务中发现,多数精度问题可通过系统性检测定位,而非盲目更换部件。建议企业建立机床精度档案,每季度检测一次定位精度和重复定位精度,形成趋势图。当某项指标劣化超过20%时再介入调整,既避免过度维护,也防止精度突然失控。