数控机床加工精度提升的技术路径与济南制造企业实践分析
在济南章丘区一家汽车零部件配套厂的车间里,两台同年采购的数控机床呈现出截然不同的加工状态:一台批量加工法兰盘时尺寸公差稳定在±0.008mm以内,另一台却频繁出现0.02mm以上的波动,需要操作工反复补偿。这种"同机不同命"的现象,在济南制造企业的设备管理台账中并不少见。
精度差异的根源往往不在机床本身,而在于从热变形控制到工艺参数匹配的系统性工程缺失。对于大量使用数控设备的中小制造企业而言,理解精度提升的技术路径,比单纯追求更高档次的数控机床更具现实意义。
热误差:被低估的精度杀手
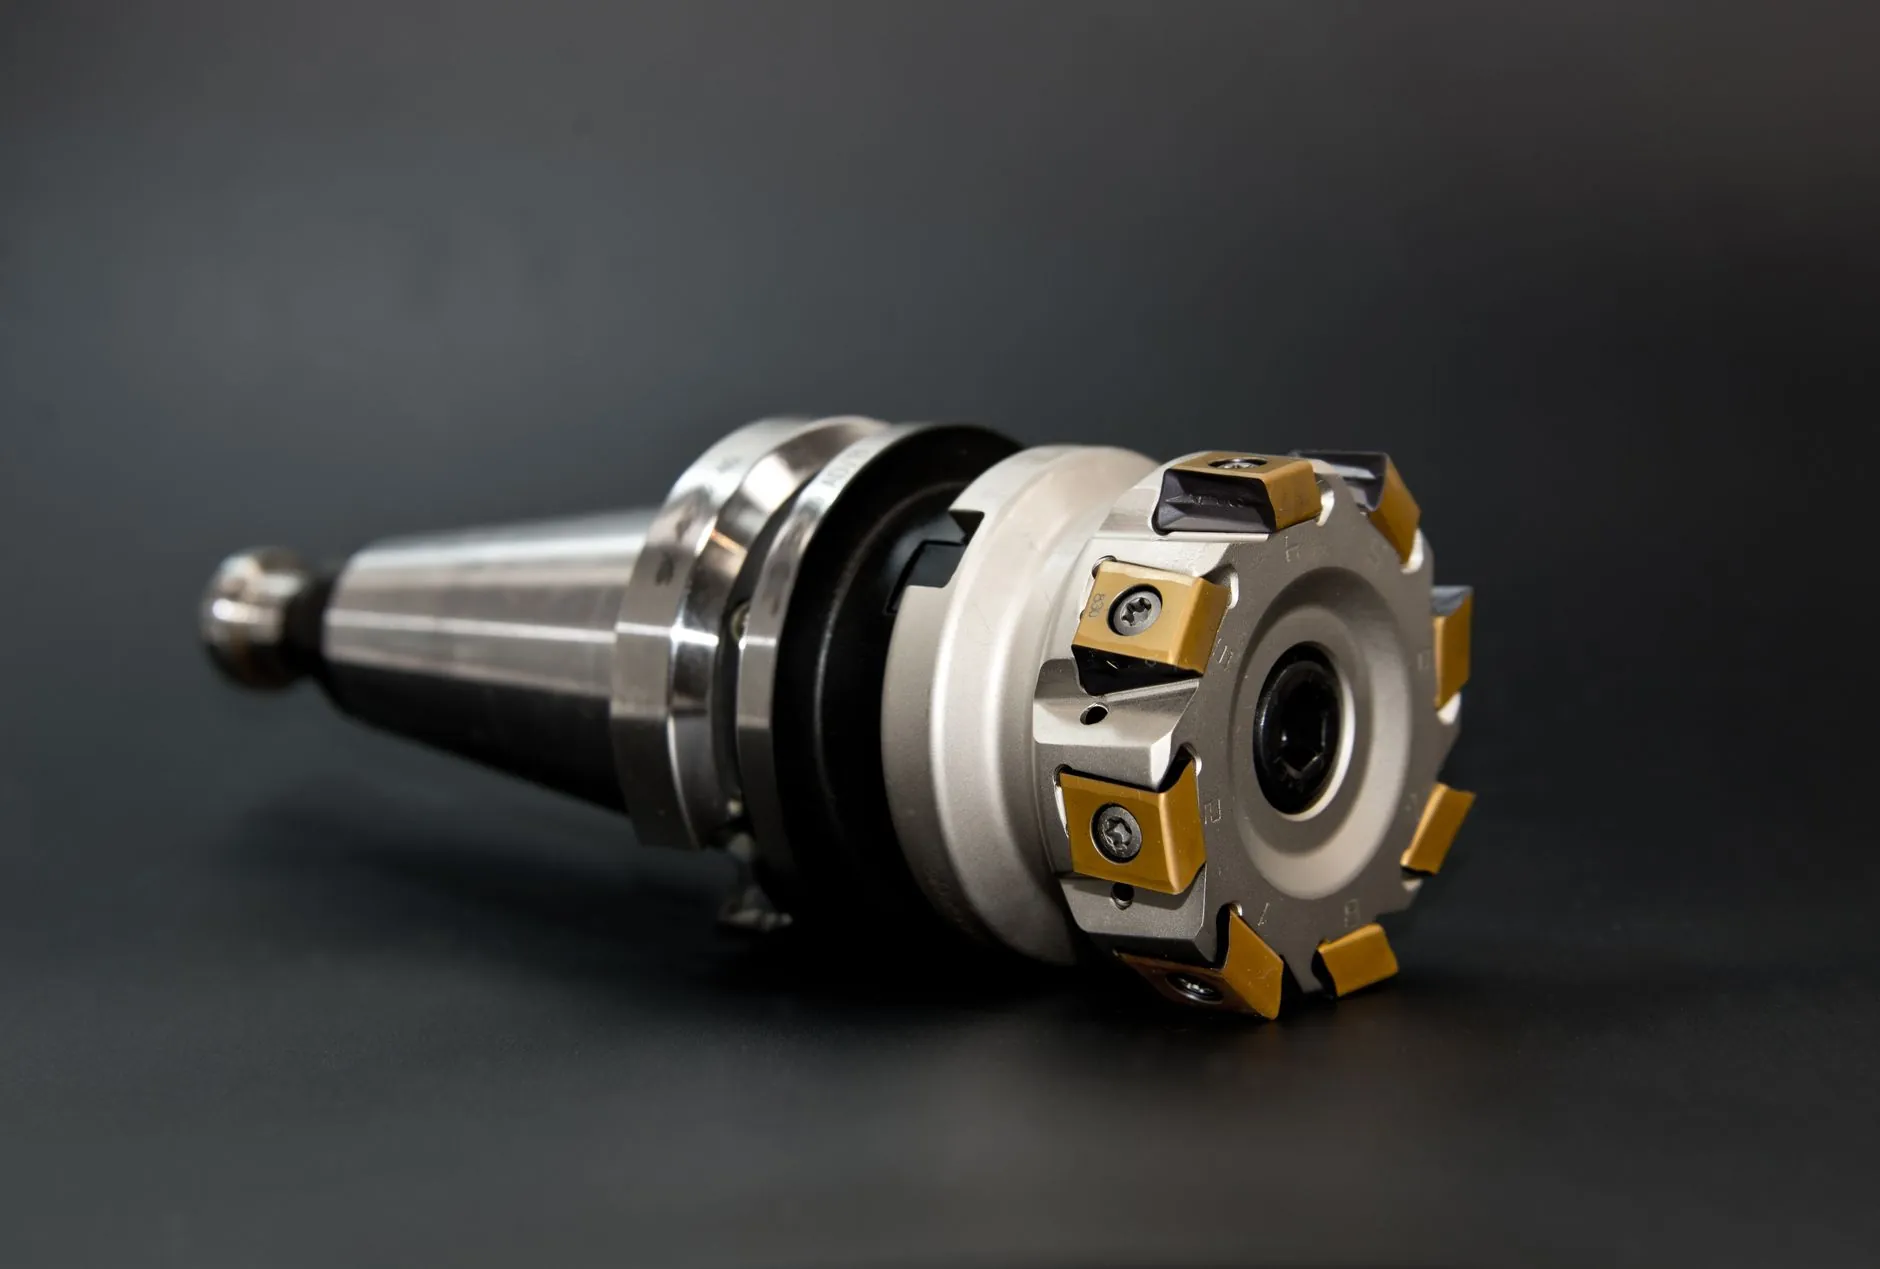
主轴连续运转2小时后,温升可达15-25℃,由此引发的热伸长在Z轴方向可能造成0.03-0.05mm的漂移。济南速特数控在服务本地客户时发现,超过六成的精度投诉最终指向热变形,而非机械精度本身。
应对热误差的实用手段包括:
- 预热策略:加工前以2000rpm空转15分钟,使主轴达到热平衡状态
- 冷却系统升级:将主轴油冷机温控精度从±2℃提升至±0.5℃
- 补偿算法:在数控系统中写入热伸长补偿表,按转速-时间曲线自动修正
几何精度与工艺参数的协同优化
导轨直线度、丝杠螺距误差这些几何精度指标,出厂时通常已有保证。但装夹方式带来的工件变形、刀具路径引发的切削力波动,会将这些精度优势消耗殆尽。以铣削铝合金薄壁件为例,径向切削力每增加100N,壁厚让刀量可能达到0.01-0.015mm。
济南制造企业在实践中总结出一条经验:工业设备的精度潜力,需要用"轻切削、高转速、快进给"的参数组合来释放。将每齿进给量从0.1mm降至0.06mm,同时把转速提升30%,表面粗糙度反而改善,尺寸一致性也明显提高。
检测环节的闭环价值
没有检测的加工是"盲加工"。在机测量系统(测头+对刀仪)的普及,让速特数控服务的多家济南客户实现了加工-测量-补偿的闭环。一台立加配备雷尼绍测头后,首件调试时间从45分钟压缩到12分钟,批量加工的CPK值从0.9提升到1.33以上。
值得关注的是,精度提升并非总是需要大额投入。调整切削液浓度从5%到8%,改善排屑流畅度,就能减少因铁屑挤压造成的表面划伤和尺寸偏差。这类"零成本"改进,在济南中小制造企业中往往被忽视。
对于正在规划产线升级的企业,建议优先梳理现有数控机床的精度短板:是热变形主导,还是工艺系统刚性不足,抑或检测手段缺失。找准瓶颈再投入,比盲目采购高精度设备更务实。济南速特数控设备有限公司在本地服务中发现,经过系统性精度调优的旧设备,其加工能力完全能满足多数汽车零部件和液压件的公差要求。