数控设备与普通机床在批量加工中的效率对比分析
日期:2026-10-12
标签:数控设备,数控机床,工业设备,济南制造,速特数控
在济南及周边地区的机械加工车间里,经常能看到这样的场景:一批法兰盘零件,普通机床需要三班倒干一周,而隔壁车间的数控机床两天就交付了。这种效率差距并非个例,而是批量加工中普遍存在的现象。背后的原因,值得从技术原理层面拆解清楚。
普通机床的效率瓶颈在哪里
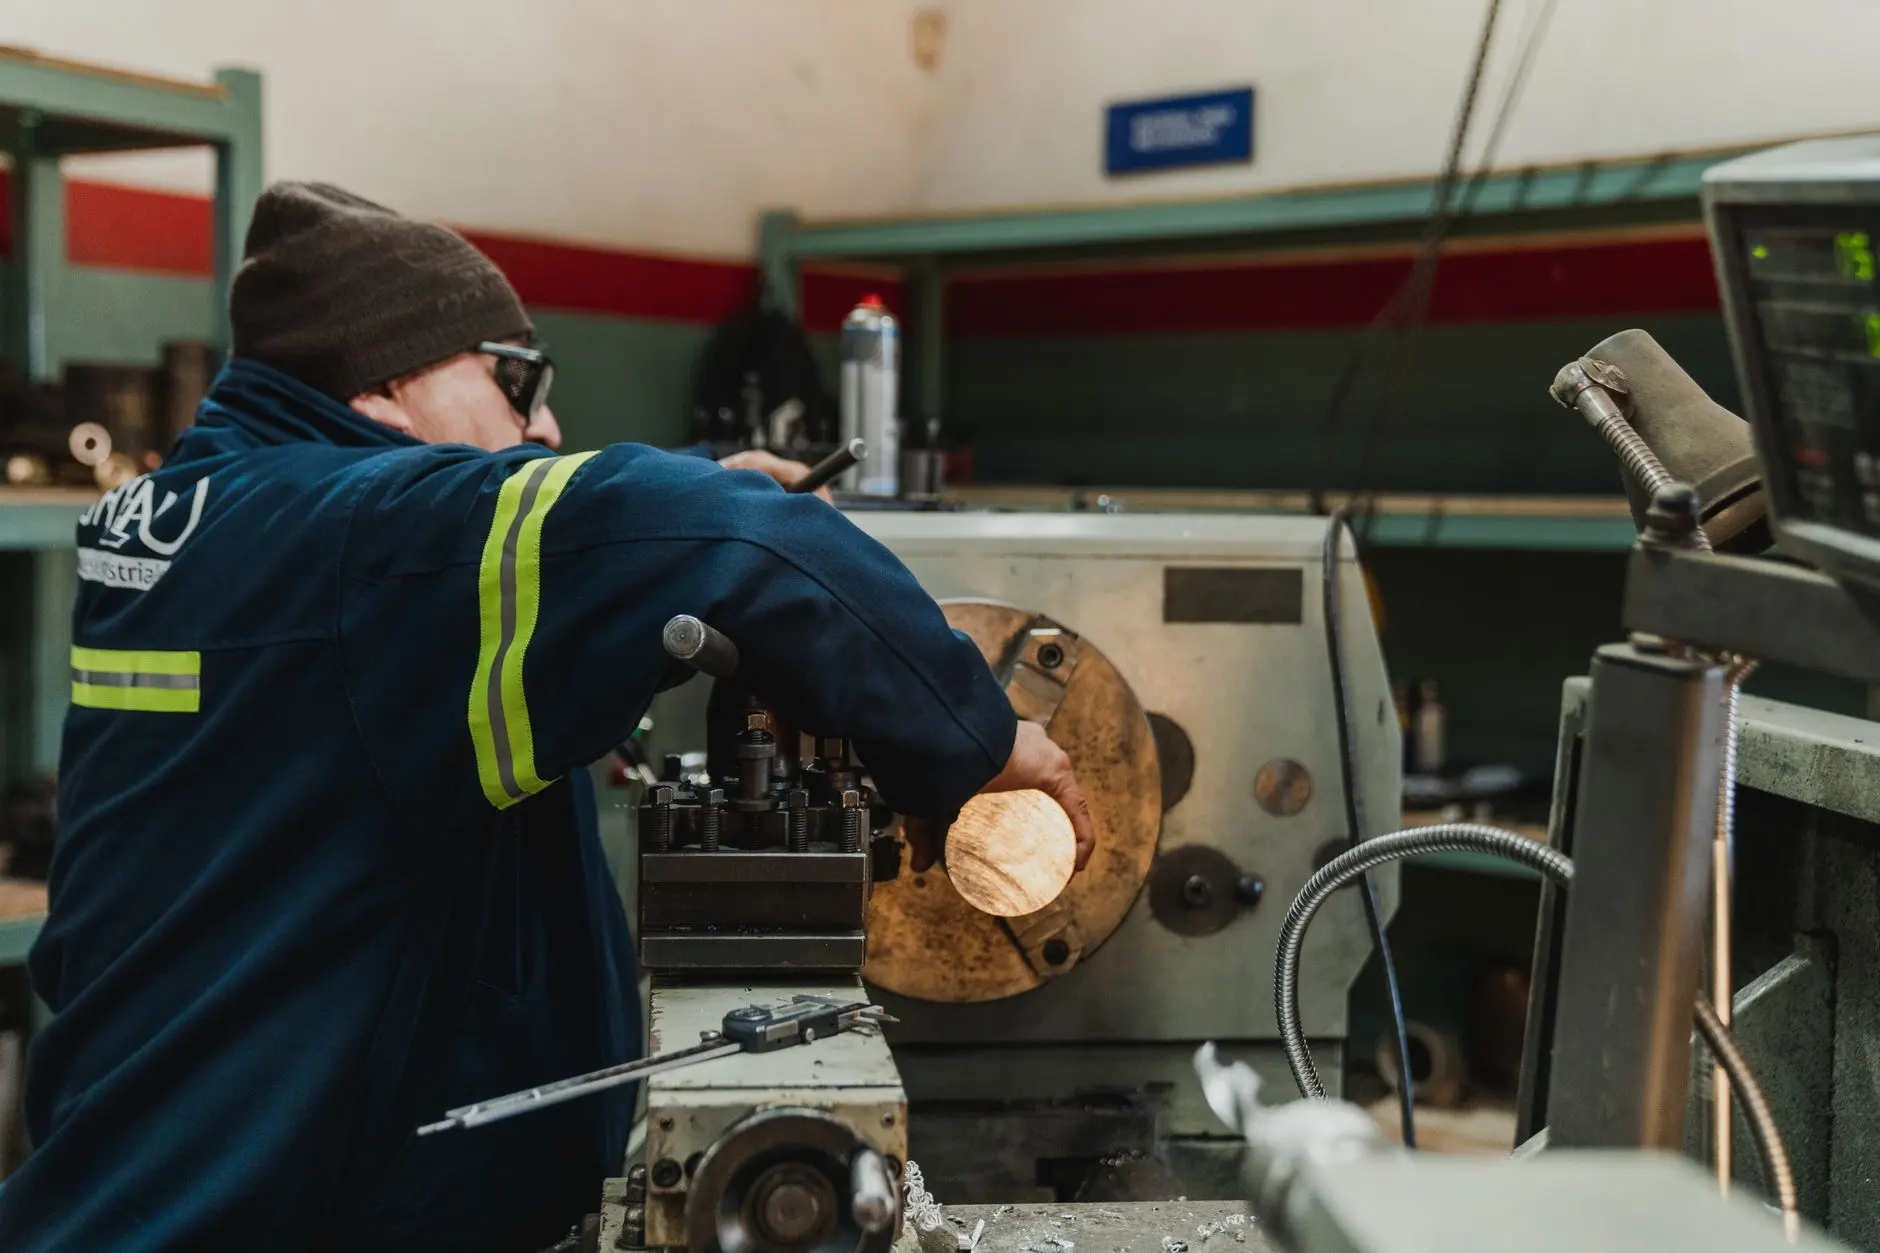
普通机床的加工节奏高度依赖操作者的手速和经验。以车削为例,工人需要手动换刀、对刀、测量、调整进给量,每一道工序之间都存在大量的非切削时间。批量加工时,这些辅助时间会被成倍放大。
更关键的是,普通机床在连续加工中难以保持一致性。操作者疲劳后,进给速度和切削深度会出现波动,导致尺寸分散度增大,后续还需要增加检验和返修环节。这些隐性成本,往往比看得见的加工时间更致命。
数控设备的技术优势如何转化为效率
数控设备的核心逻辑是用程序控制替代人工操作。在批量加工中,这种替代带来的效率提升体现在几个层面:
- 一次装夹多工序完成:数控机床可配备刀塔或刀库,自动换刀,减少重复装夹误差和时间
- 切削参数恒定:程序设定的转速、进给、切深不受操作者状态影响,刀具寿命更可预测
- 空行程速度高:快速移动速度普遍在20-30m/min以上,远超人手动摇轮的速度
- 可无人化连续加工:配合棒料送料机或自动上下料装置,能实现长时间连续运转
以济南制造企业常见的盘套类零件为例,数控车床加工单件的辅助时间可从普通机床的3-5分钟压缩到30秒以内。
批量规模决定效率差距的倍数
小批量时,数控编程和调试的准备工作会摊薄效率优势。但当批量超过50件后,数控机床的综合效率通常是普通机床的3-8倍。批量越大,这个倍数越稳定。对于年产量数千件的订单,选择工业设备中的数控机型,投资回收期往往在一年以内。
给加工企业的实际建议
如果您的车间目前仍以普通机床为主,不必一次性全部替换。可以按以下优先级逐步升级:
- 先识别瓶颈工序——哪道工序积压最严重、对人工依赖最强
- 针对该工序引入数控设备,优先选择能覆盖多品种的通用机型
- 同步培养编程和调试人员,避免设备到位后无人会用
- 积累加工参数数据库,让效率优势持续放大
速特数控在济南制造领域服务多年,接触过大量从普通机床向数控化过渡的案例。批量加工的效率差距,本质上是“人的不确定性”与“程序的一致性”之间的差距。越早完成这个转换,越能在交期和成本上占据主动。