数控设备与普通机床的加工精度对比分析
在济南及周边地区的机械加工车间里,经常能看到这样的场景:同一批图纸,两台设备,出来的活却像两个师傅干的。普通机床操作老师傅凭手感摇刻度盘,数控机床那边按下启动键就等着取件。这种差异背后,加工精度到底差在哪里?作为一家深耕济南制造领域的数控设备服务商,速特数控在日常客户走访中积累了大量对比数据,今天就从技术底层把这件事说透。
一、精度差距的根源:从"人控"到"程控"的跨越
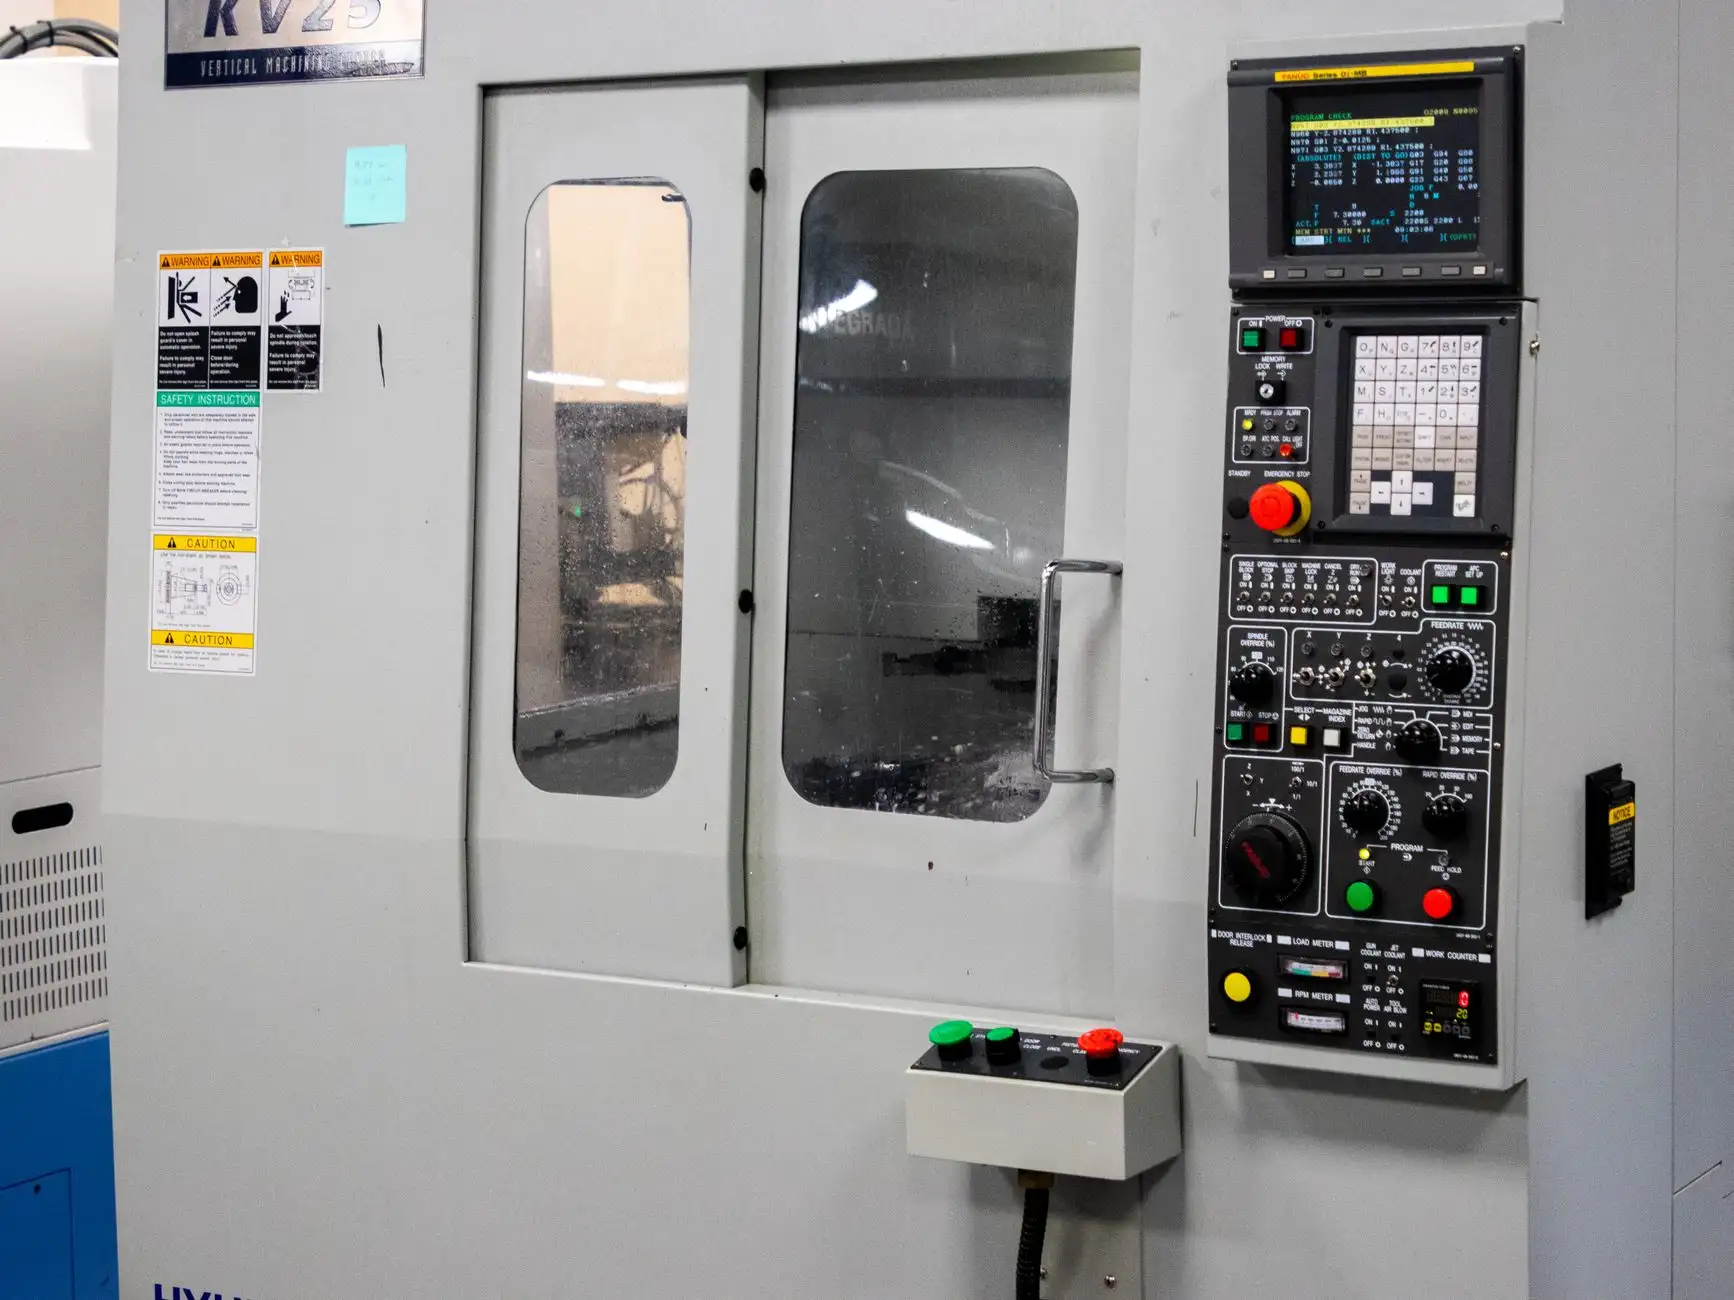
普通机床的精度链条上,人是最不确定的一环。车工摇动中拖板时,刻度盘最小读数通常为0.02mm,但实际进刀量受丝杠间隙、导轨磨损和手感力度影响,误差往往放大到0.05mm以上。数控机床则把执行指令交给了伺服电机和滚珠丝杠,数控机床的脉冲当量普遍达到0.001mm,定位精度可稳定控制在±0.005mm以内。
更关键的是闭环控制。普通机床是"开环"操作——人看到尺寸偏了再补一刀,属于事后纠正;而数控设备搭载的光栅尺或编码器能实时反馈位置,系统每毫秒做一次误差补偿,这是精度稳定性的分水岭。
二、重复定位精度:批量生产的隐形战场
单件加工精度高不高,看的是绝对定位精度;但批量生产能不能稳住,拼的是重复定位精度。我们实测过一组数据:
- 普通车床:连续加工50件,尺寸散差范围约0.08-0.12mm,操作者需频繁抽检补偿
- 数控机床:同批次50件,散差可控制在0.01-0.02mm,首件确认后基本免检
这个差距在汽车零部件、液压阀芯等对互换性要求高的行业里,直接决定装配线能不能顺畅运转。济南不少做液压件的客户,正是被这个散差逼着上了数控设备。
三、表面粗糙度与复杂轮廓的加工能力对比
普通机床加工圆弧或斜面,靠的是手动配合靠模,轮廓度误差常在0.1mm级别,表面粗糙度Ra值多在3.2μm左右。而数控机床通过圆弧插补和恒线速切削,轮廓精度可达0.02mm,Ra值稳定在1.6μm以内,镜面加工甚至能到0.8μm。
这背后的技术支撑是前馈控制和加减速优化。伺服系统在拐角处自动降速、在直线段全速进给,既保证光洁度又不牺牲效率。普通机床要達到同等效果,得靠老师傅反复修磨刀具、调整转速,效率差距在三倍以上。
速特数控在为济南一家精密齿轮厂做设备选型时,就用这套逻辑帮客户算过账:批量齿轮倒角工序,普通机床需两道粗精分开,数控设备一次装夹完成,单件工时从4分钟压到1分20秒,精度还提升了一个等级。
四、给加工企业的选型建议
不是说普通机床就该淘汰。单件、小批量、精度要求0.1mm以上的粗加工,普通机床仍有成本优势。但只要涉及以下场景,建议优先考虑数控设备:
- 批量大于30件且尺寸一致性要求高
- 轮廓包含圆弧、斜面、螺纹等复合特征
- 需要频繁换产、多品种交替加工
- 人工成本占比超过设备折旧差额
济南制造企业选型时,不妨让速特数控这类专业服务商做一次工艺节拍分析,把精度收益和投资回收期算清楚再决定。设备是工具,精度是结果,算明白账才是正经事。