数控机床加工精度提升路径:济南制造企业设备选型与工艺优化分析
在济南及周边地区的机械加工车间里,经常能听到工艺员抱怨同一个问题:同一台数控机床,加工同一批零件,不同班次出来的尺寸一致性却差出0.02mm甚至更多。设备铭牌上的定位精度标着0.008mm,实际加工却达不到,这中间的落差,往往不是机床本身"不行",而是选型匹配与工艺链条上存在系统性短板。
精度流失的根源不在单机,而在工艺系统
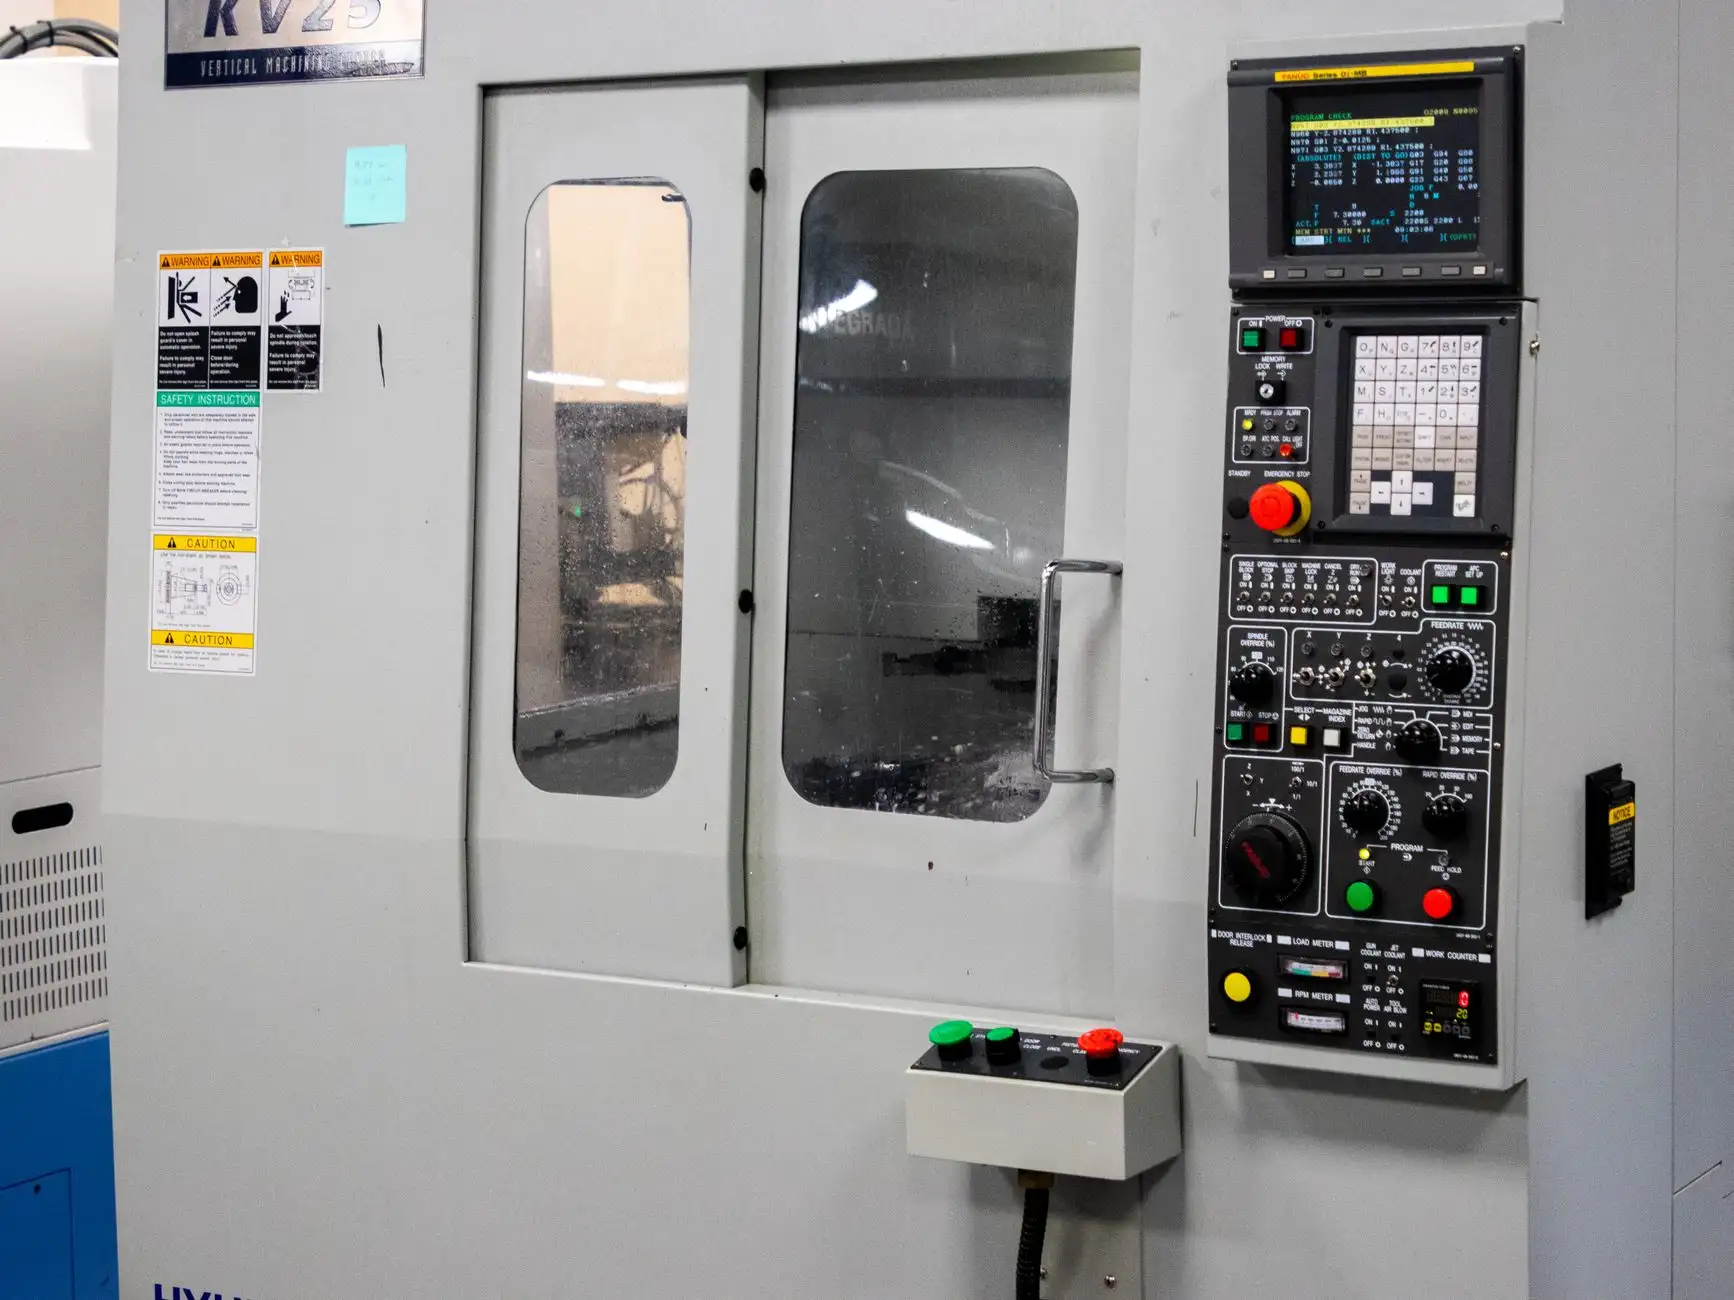
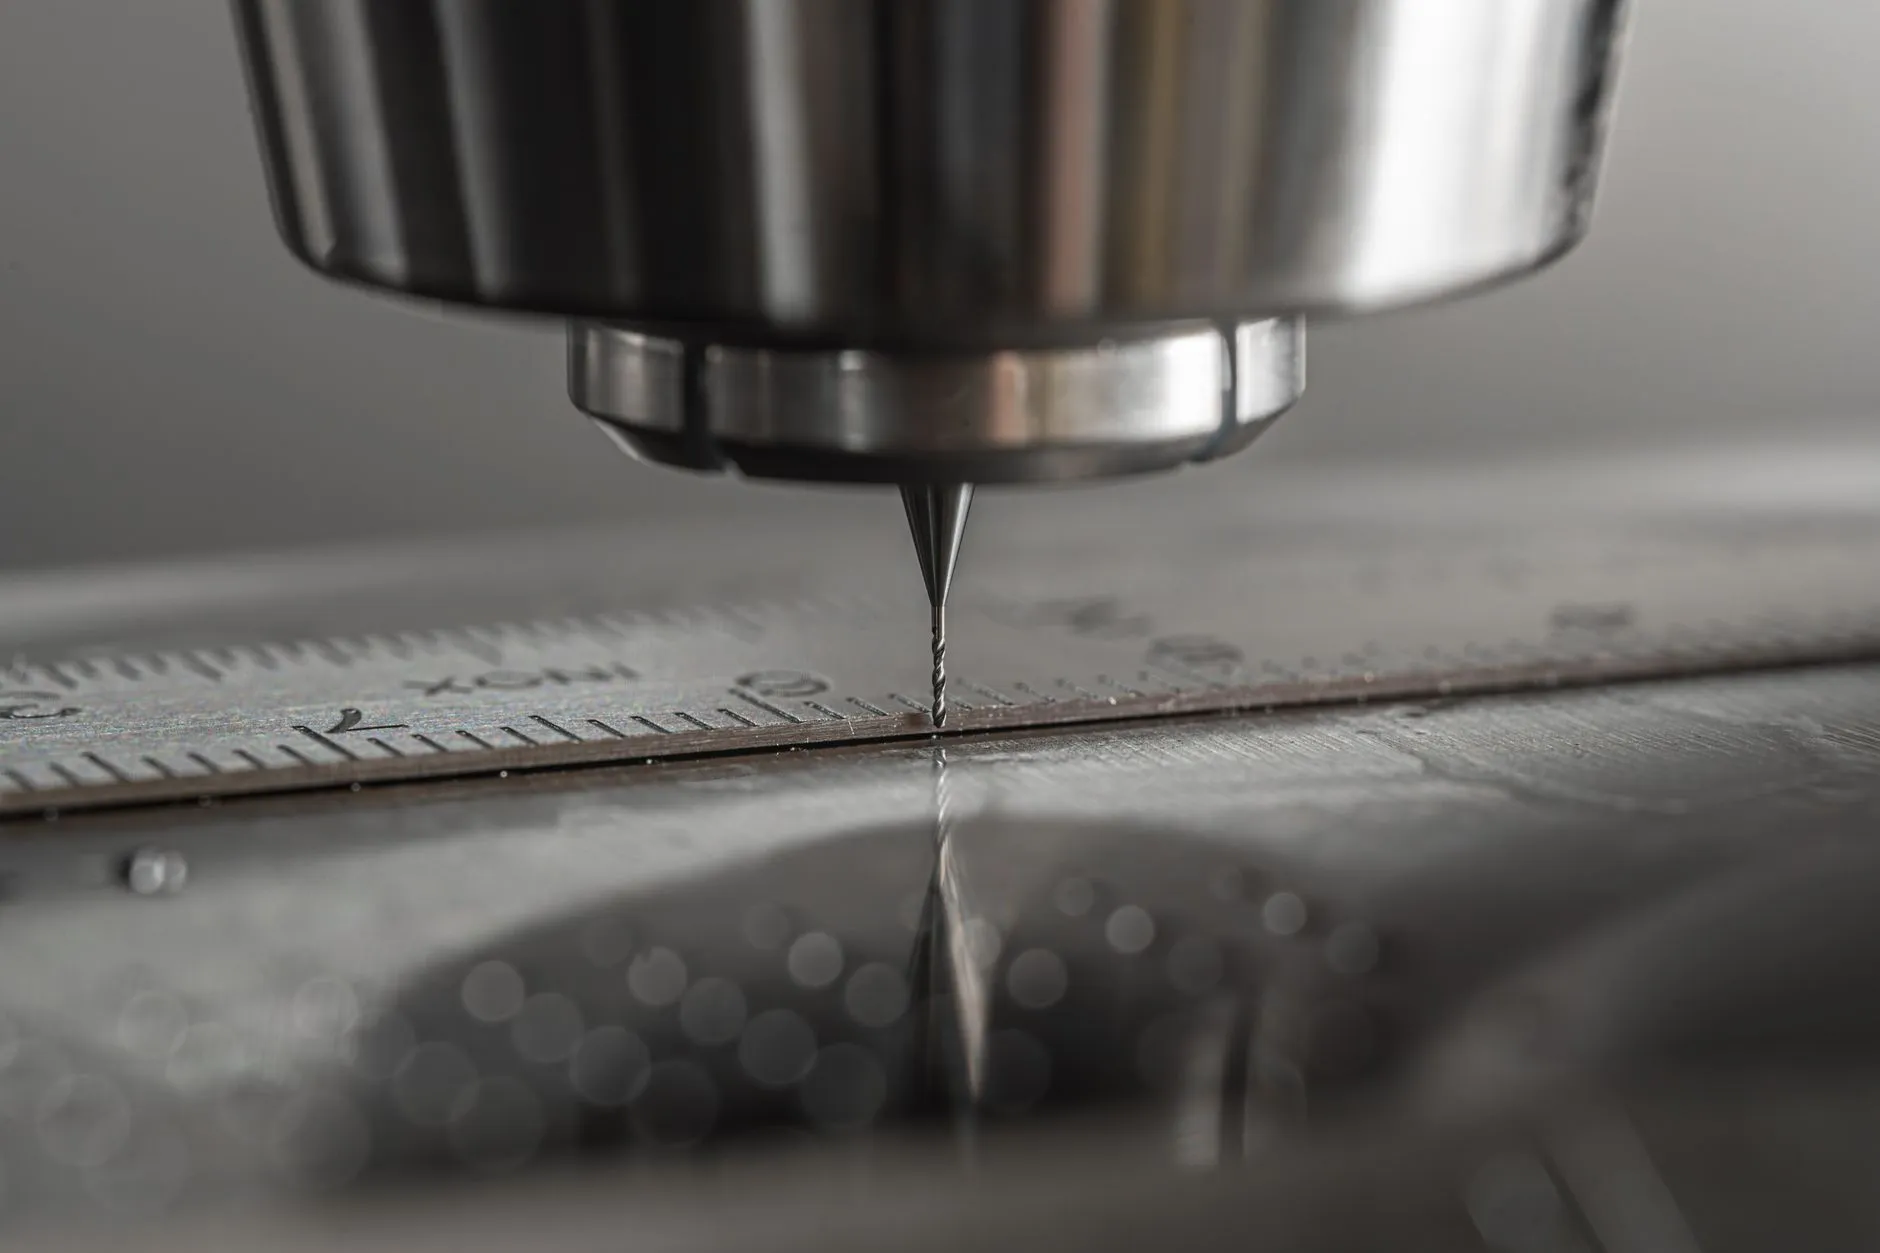
数控机床的加工精度是一个多因素耦合的结果。热变形、装夹刚性、刀具磨损、伺服响应特性、CAM程序策略,任何一个环节的微小偏差都会在工件上叠加放大。以济南制造企业常见的立式加工中心为例,主轴连续运转4小时后,主轴轴向热伸长可达30~50μm,如果未做热补偿或预热程序,首件与第五十件的Z向尺寸就会明显漂移。这类问题靠提高单机采购精度等级来解决,投入产出比并不理想。
更深层的原因在于,不少企业在数控设备选型阶段只关注行程、转速、刀库容量等显性参数,却忽略了结构刚性匹配与精度保持性指标。加工钢件与加工铝件对机床刚性的要求截然不同,用轻切削设计的机型去重载铣削,振动纹和尺寸散差几乎不可避免。
三条可落地的精度提升路径
结合济南本地制造企业的实际生产场景,精度提升可以从以下方向切入:
- 热管理前置:为数控机床配置主轴预热循环程序,空运转15~20分钟达到热平衡后再切入精加工工序,可将热漂移控制在10μm以内。
- 装夹系统升级:用液压夹具或零点定位系统替代传统虎钳,重复装夹精度从0.05mm级提升到0.01mm级,尤其适合多工序连续加工。
- 程序策略优化:精加工采用顺铣、减小径向切深、提高每齿进给,配合圆弧切入切出,能显著降低让刀和接刀痕。
这些措施并不需要大规模更换工业设备,但对设备本身的基础性能有底线要求——伺服系统的分辨率、导轨的预紧状态、丝杠的反向间隙,决定了工艺优化能走多远。
选型对比:精度指标要看"保持性"而非"出厂值"
采购数控机床时,出厂精度检验报告上的数字只是起点。真正影响长期加工精度的是精度保持性,这与导轨类型(线轨vs硬轨)、丝杠预拉伸工艺、铸件时效处理是否充分直接相关。硬轨机型抗振性强、适合重切削,但需要更精细的导轨刮研和润滑维护;线轨机型快速响应好,却在重载工况下刚性衰减更快。济南制造企业在选型时,应结合自身工件材质、切削负荷和班次强度做匹配,而非单纯追求参数表上的高精度数字。
速特数控在服务本地客户的过程中发现,不少精度问题在设备安装调试阶段就已埋下伏笔——地基刚性不足、水平调整不到位、参数未按实际工况优化,都会让一台好设备"带病上岗"。因此,设备交付后的调试与工艺陪产,其价值不亚于设备本身。
对于正在推进精度升级的济南制造企业,建议把目光从"买什么设备"扩展到"建什么工艺系统":先梳理关键工序的精度瓶颈,再倒推设备选型与工艺参数,让每一台数控设备都在匹配的工况下发挥应有性能。速特数控持续关注本地制造业的加工需求,在设备选型匹配与工艺优化方面积累了可参考的实践经验,欢迎业内同仁交流探讨。