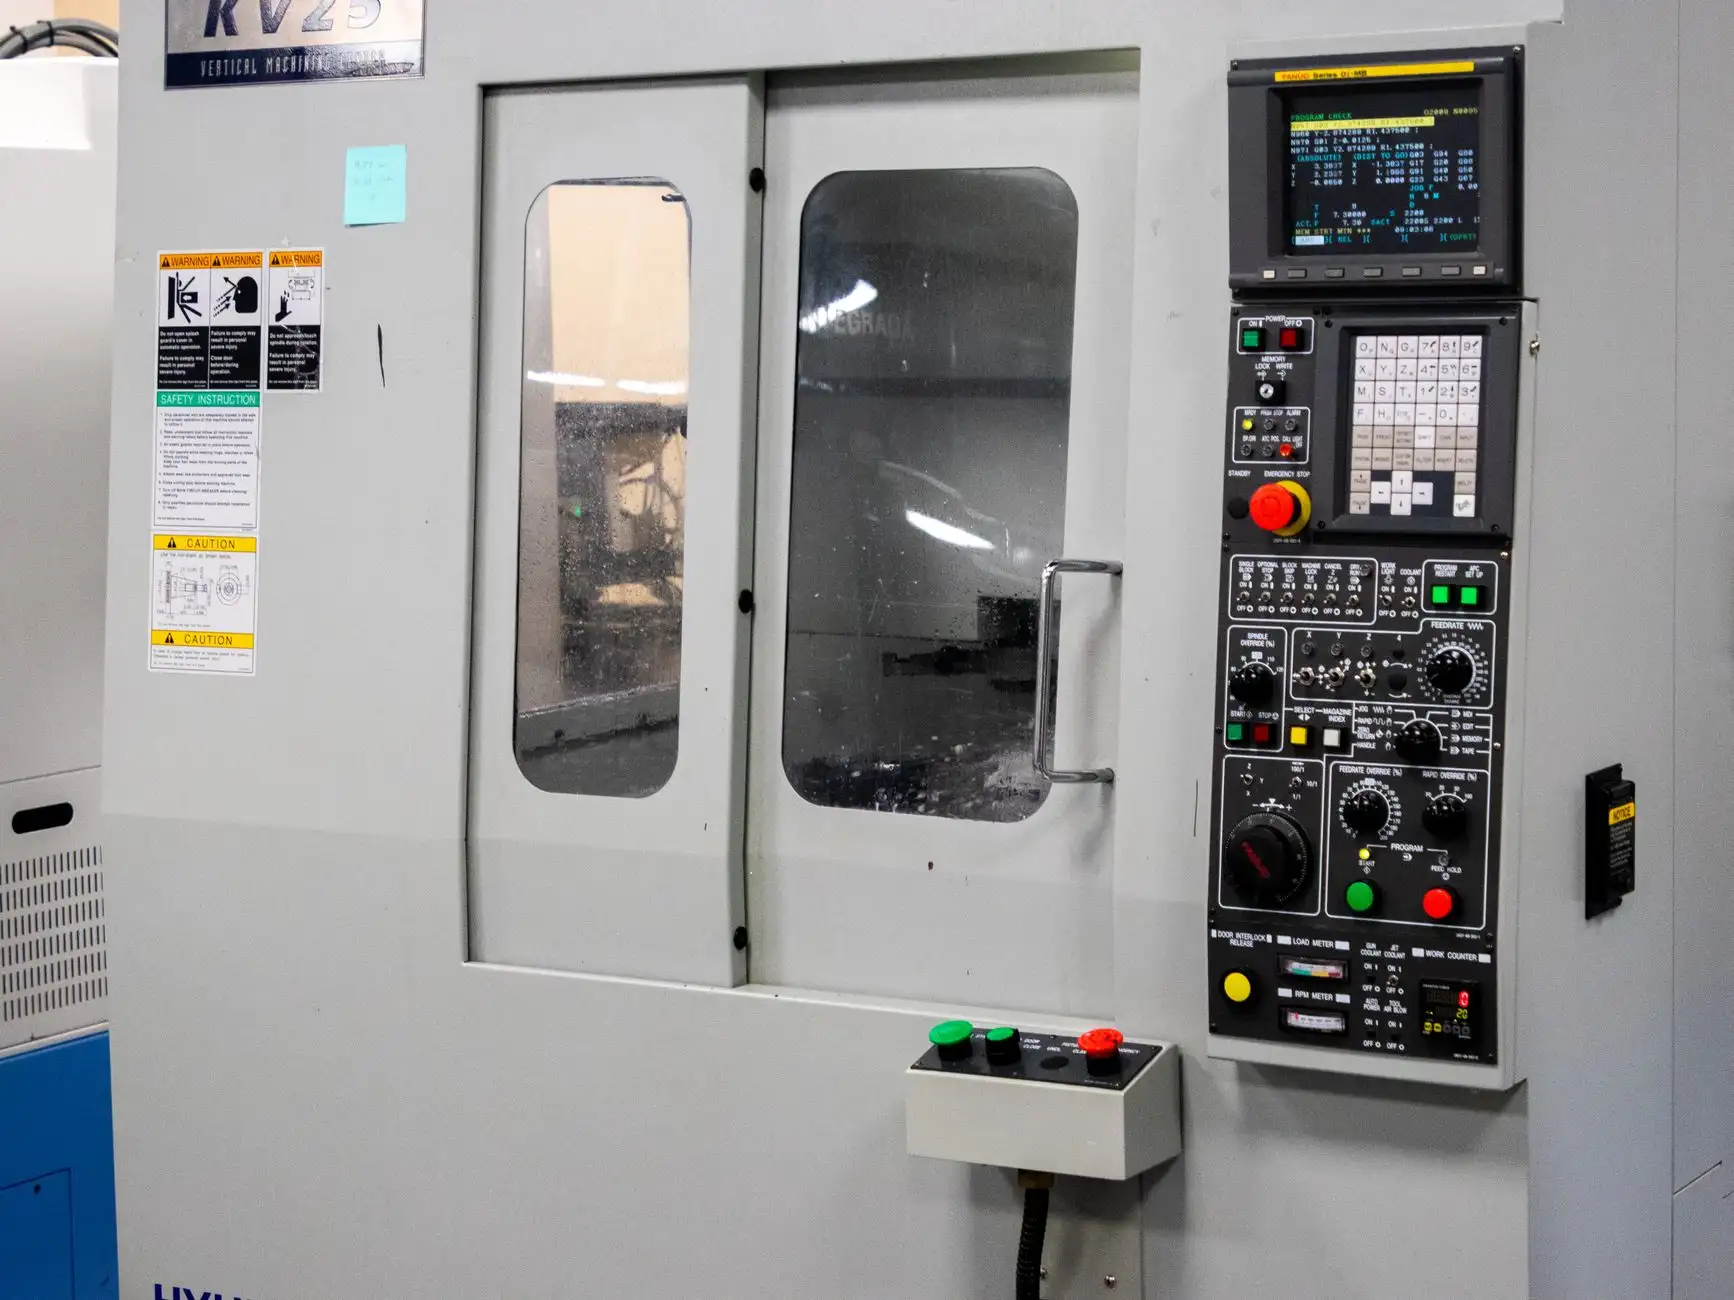
数控机床加工精度影响因素解析与济南速特数控设备选型建议
数控机床加工精度影响因素解析
在工业设备采购决策中,加工精度往往是用户最关心的核心指标。一台数控机床的最终精度表现,并不单纯由出厂标称值决定,而是机械结构、热变形、伺服控制、工艺参数等多重因素耦合作用的结果。理解这些因素的作用机理,才能在实际选型中做出合理判断。
从机械层面看,床身刚性、导轨精度与丝杠间隙是基础。以立式加工中心为例,铸件时效处理是否充分,直接决定长期使用后的变形量;线性导轨的预紧等级与滚珠丝杠的导程误差,则影响定位精度和重复定位精度。济南制造集群中,不同厂家在铸件选材和装配工艺上的差异,往往在两年后才逐渐显现。
热变形与伺服匹配:容易被忽视的精度变量
热变形是精度损失的主要来源之一。主轴高速运转产生的热量、丝杠摩擦温升、环境温度波动,都会引起结构微量伸长。经验数据表明,主轴转速从8000rpm提升至12000rpm,若冷却系统匹配不当,主轴轴向热伸长可达15~25μm。因此,主轴恒温冷却与丝杠中空冷却的配置水平,是评估数控设备档次的重要参考。
伺服系统的匹配同样关键。驱动器增益参数与机械负载惯量比不协调时,会出现跟随误差增大、拐角过切等问题。这方面,具备整机调试能力的厂家比单纯组装销售更有保障—— 这也正是速特数控在出厂前坚持做激光干涉仪检测的原因。
实操层面的精度保障方法
用户端可执行的措施包括:
- 定期进行反向间隙与螺距误差补偿,建议每半年用球杆仪复检一次圆度;
- 粗加工与精加工分离,精加工前让机床空运转预热30分钟以上;
- 控制车间温差在±2℃以内,避免阳光直射床身;
- 刀具动平衡等级不低于G2.5,减少高速切削时的振动激励。
这些方法看似基础,但实际执行到位的企业不足三成。精度管理本质上是系统性工作,而非单点采购问题。
选型中的数据对比思路
对比不同数控机床时,建议重点关注三组数据:定位精度与重复定位精度的比值(通常应在1:0.5以内)、主轴径向跳动实测值(优质设备≤0.005mm)、以及连续加工8小时后的精度漂移量。后者最能反映热稳定性,却常被样本参数表忽略。济南制造企业近年来在整机热平衡设计上进步明显,选购工业设备时不妨要求厂家提供温升测试记录。
速特数控建议用户将自身典型零件的公差带与设备能力指数Cpk对照评估,而非只看标称精度。合适的数控设备,是在预算、效率与精度保持性之间找到平衡点的那一台。