济南速特数控解析:数控机床加工精度提升的关键技术路径
在金属切削现场,很多操作老师傅都会遇到一个尴尬的问题:同一台数控机床,同样的程序,换一批材料或者换一个班次,加工出来的零件尺寸就差了那么几丝。装上去能转,但噪音大、寿命短。这背后反映的其实是数控设备精度保持性的系统性难题,而非简单的操作失误。
当前,国内工业设备市场正处在从"能用"向"好用、耐用、精密"过渡的阶段。一方面,模具、航空航天、精密液压件等行业对公差的要求已经进入微米级;另一方面,大量中小企业受限于预算,仍在用通用型数控机床干精密活。这种矛盾在济南制造集群中尤为典型——本地机加工企业密集,竞争激烈,谁能把精度稳定性做上去,谁就能拿到更高附加值的订单。
热变形与几何误差:精度流失的两大源头
精度提升的第一道坎,是机床自身的热-力耦合行为。主轴高速旋转产生的热量、丝杠螺母副的摩擦温升、甚至车间日照导致的床身温差,都会让原本校准好的几何精度发生漂移。有实测数据表明,一台未做热补偿的立式加工中心,连续运行4小时后,Z轴热伸长可达15~25μm。这个量级,足以让IT7级公差直接超差。
第二道坎是进给系统的动态响应。伺服增益不匹配、反向间隙未补偿、导轨预紧力衰减,都会在换向时留下"痕迹"。尤其在圆弧插补和拐角过渡时,跟随误差会直接复刻到工件表面。
从源头到工艺:可落地的技术路径
要让精度"稳得住",需要从选型、补偿、工艺三个层面协同入手:
- 结构热对称设计与主动温控:优先选择主轴箱对称布局、丝杠中空冷却的机型。如果设备已到位,可在主轴端加装温度传感器,配合数控系统做实时热伸长补偿。
- 螺距与反向间隙的精细补偿:不要只依赖出厂参数。用激光干涉仪实测各轴定位误差,将补偿表写入系统,并每季度复检一次。反向间隙建议控制在0.005mm以内。
- 切削参数与刀具路径优化:采用顺铣、小切深大进给策略,减少切削力波动。精加工前留0.1~0.15mm余量,让机床在稳定热平衡状态下完成最后一刀。
在济南本地,不少机加工厂通过上述方法,把老设备的尺寸一致性从±0.02mm提升到±0.008mm以内。速特数控在为客户做设备调试时,也常把热补偿和螺距校正作为交付前的标准动作,而不是等出了问题再补救。
精度保持比初始精度更值得关注
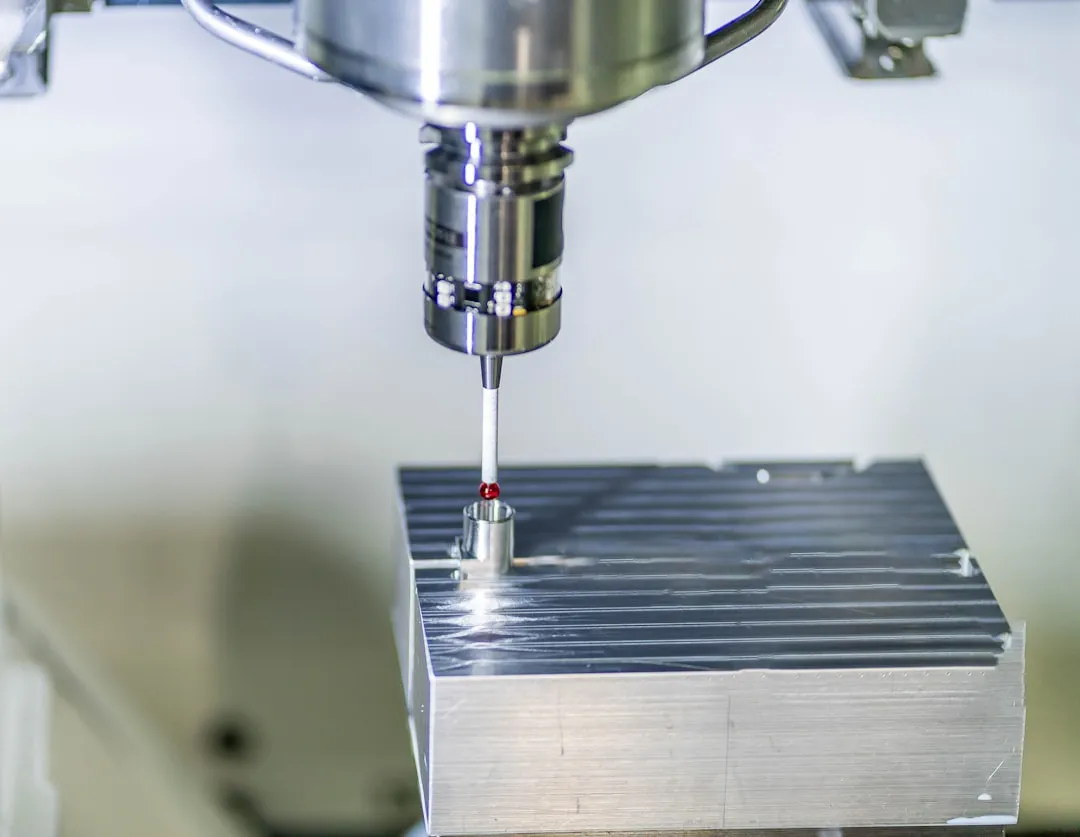
很多采购决策只看验收时的定位精度,却忽略了半年后的衰减曲线。导轨磨损、丝杠预紧力下降、伺服参数漂移,都是渐进式的。建议建立每月的圆度、直线度点检制度,用球杆仪快速判断机床健康状态。一旦发现反向越差超过0.01mm,就要安排预防性维护。
从应用前景看,随着国产数控系统在总线带宽和插补算法上的进步,数控设备的精度潜力还在释放。济南制造的优势在于产业链配套完整,从铸件到功能部件都有本地供给,这为精度提升方案的快速迭代提供了土壤。对于加工企业而言,与其频繁换机,不如先把现有数控机床的热补偿、间隙补偿和工艺匹配做到位——这往往是投入产出比最高的精度升级路径。