数控机床加工精度提升的关键技术解析与济南速特数控设备实践
一台数控机床在客户现场验收时,往往会出现这样的反差:出厂检验时定位精度达到0.005mm,但连续加工8小时后,工件尺寸一致性却开始漂移。精度不是静态指标,而是热、力、控制多因素耦合下的动态结果。理解这一点,才能真正找到提升加工精度的抓手。
精度损耗从哪里来:三个容易被忽视的环节
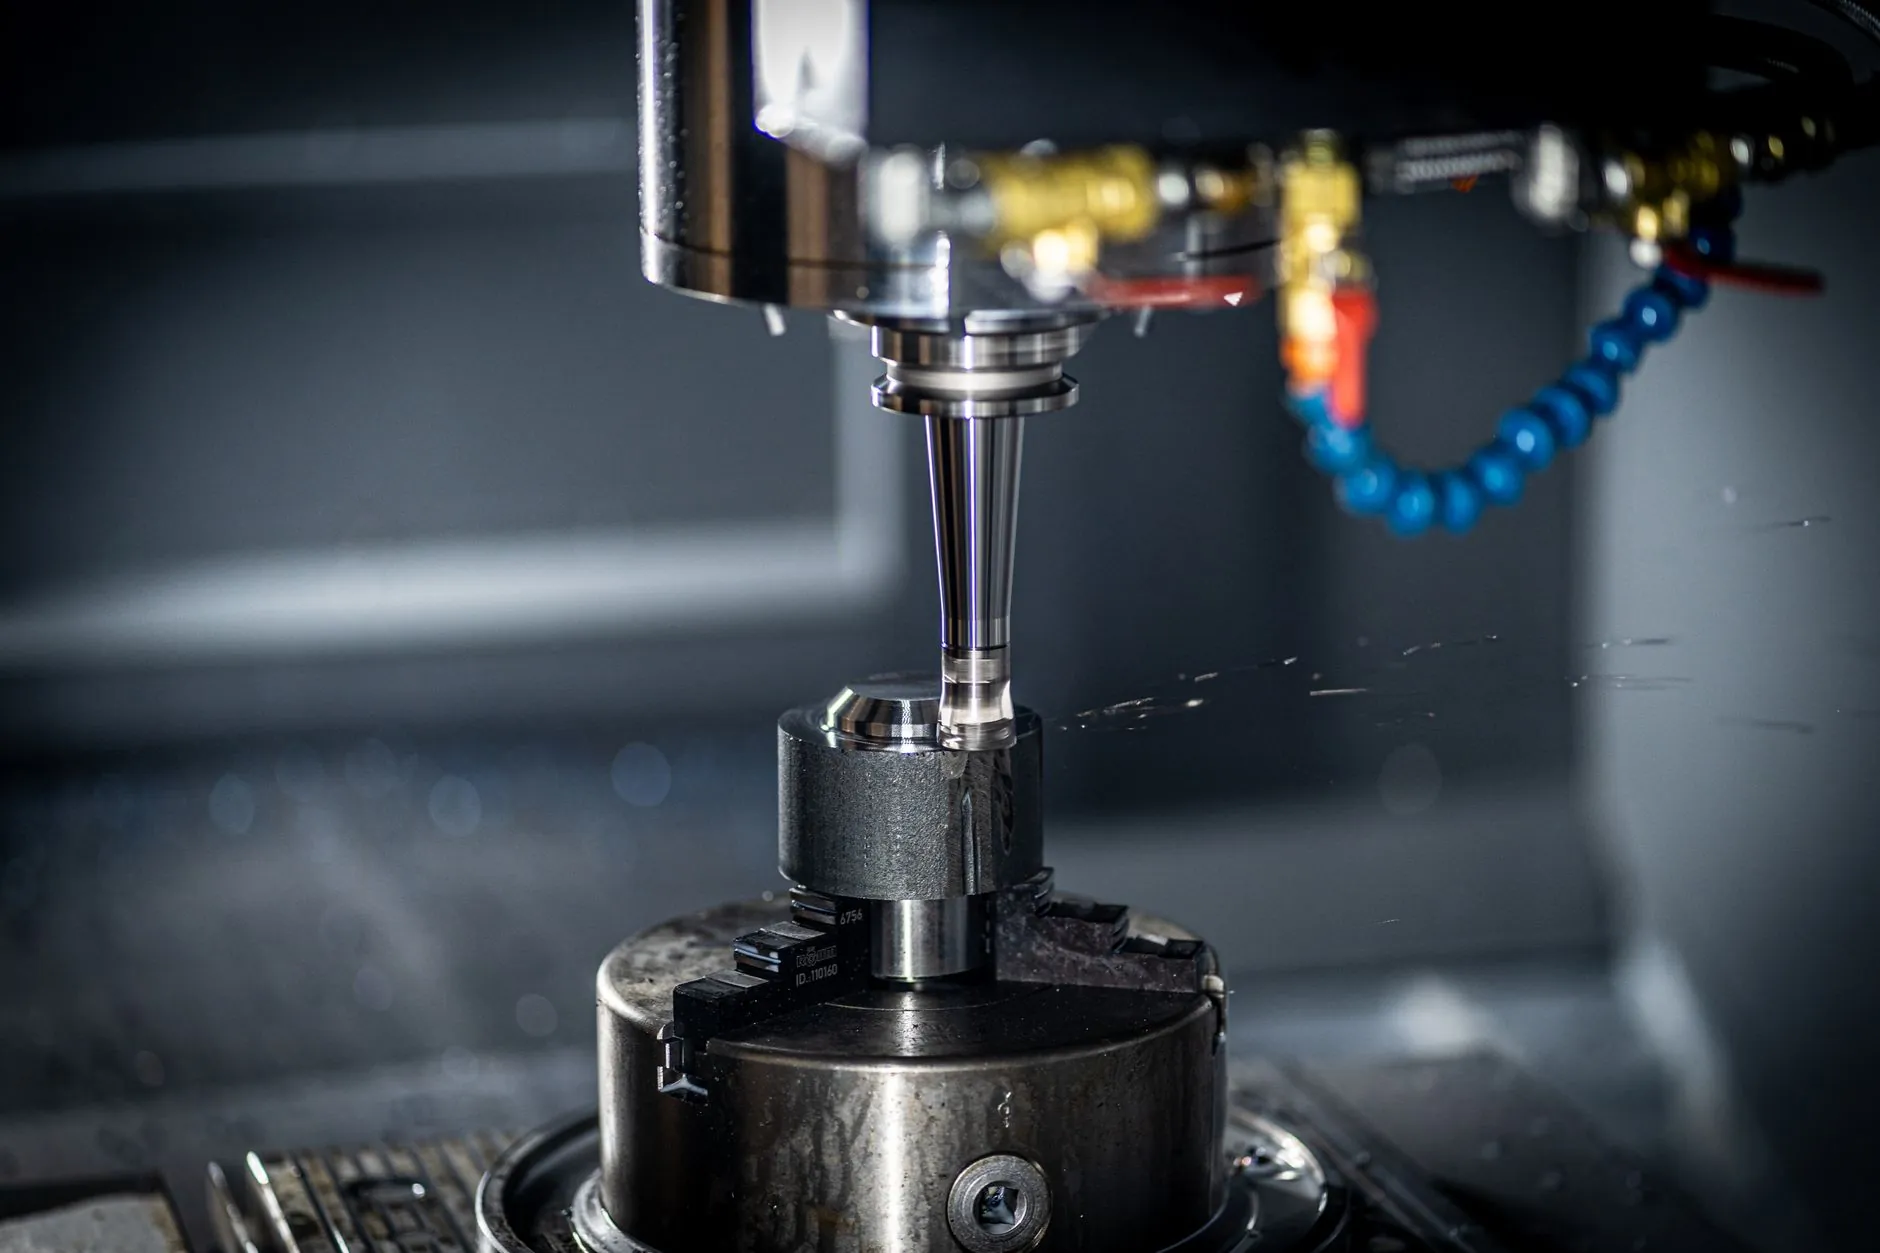
行业里谈精度,多数人首先想到丝杠导程误差和导轨直线度。这些几何精度固然重要,但实际生产中的精度衰减更多来自三个动态环节:主轴热伸长(连续加工2小时后主轴轴向热变形可达15~30μm)、伺服跟随误差(高速进给时加减速段的位置滞后)、以及切削颤振(薄壁件加工中尤为突出)。这三者的共同特点是:静态检测查不出,动态加工躲不开。
当前国内数控设备行业的一个明显趋势是,精度竞争正从"出厂精度"转向"精度保持性"。用户越来越关注机床在温升稳定后、在重切削工况下、在长时间连续运行中的精度表现。这对数控机床的结构设计、热管理和控制算法提出了更高要求,也倒逼制造企业从装配工艺到补偿策略进行系统升级。
核心技术在补偿,不在硬件堆砌
提升精度保持性的关键技术,集中在实时补偿与结构热对称设计两个方向。以济南速特数控在数控设备研发中的实践为例,主要从以下层面切入:
- 热误差建模与实时补偿:在主轴箱、丝杠螺母座布置温度传感器,建立温升-热伸长映射模型,由数控系统在加工过程中实时叠加补偿量,将主轴轴向热漂移控制在5μm以内。
- 伺服前馈与摩擦补偿:针对圆弧加工中的过象限突起,通过前馈控制与反向间隙摩擦补偿参数整定,改善高速拐角处的跟随精度。
- 结构热对称与预拉伸:丝杠采用预拉伸装配消除热伸长积累,立柱与床身的热对称布局减少不对称热变形引起的几何偏移。
这些方法的共同逻辑是:与其追求单项硬件的极限指标,不如让整机在真实工况下保持精度稳定。对于面向工业设备配套的加工场景,这种"动态精度"思路往往比纸面参数更有实际价值。
济南制造场景下的落地方法
作为扎根济南制造产业集群的数控设备企业,速特数控在客户交付中形成了一套可复用的精度保障流程:装配阶段进行激光干涉仪全行程检测与螺距误差补偿;调试阶段模拟客户典型工况进行4小时温升跑合,记录精度漂移曲线;交付后通过远程诊断接口监测主轴负载与温度趋势,为预防性维护提供依据。这套流程的意义在于,把精度管理从"一次性验收"延伸为"全周期可追溯"。
从应用前景看,随着精密模具、液压阀体、航空结构件等领域对尺寸一致性的要求持续收紧,精度提升的重心会进一步向数控机床的智能化补偿和状态感知转移。谁能在热管理、控制算法与装配工艺之间建立系统化的数据闭环,谁就能在下一轮精度竞争中占据主动。速特数控也将继续围绕这一方向,把济南制造的工艺积累转化为客户可感知的加工稳定性。